
Кронштейн может успешно пройти испытание на растяжение при комнатной температуре, но выйти из строя после нескольких месяцев работы под нагрузкой в теплом и влажном корпусе. Поэтому для литой под давлением конструктивной детали выбор между PA6 GF30 и PA66 GF30 требует большего, чем просто сравнение наибольшего значения прочности на растяжение из двух технических паспортов. Ключевые вопросы: какую нагрузку должна выдерживать деталь, как долго, при какой температуре и влажности, а также где процесс литья размещает волокна и линии сварки.
Оба названия означают полиамид, армированный приблизительно 30% стекловолокна по массе. Они не указывают на единую универсальную рецептуру. Здесь мы используем два реальных технических паспорта материалов Jinsu — B7G6 (PA6 GF30) и A2G30 (PA66 GF30), — чтобы показать, что может проверить покупатель и где требуются дополнительные испытания. Термостабилизаторы, модификаторы ударной вязкости, длина волокон, цвет и история переработки могут изменить результат. Проведите квалификацию точно предложенного компаунда и отлитой детали в условиях эксплуатации.
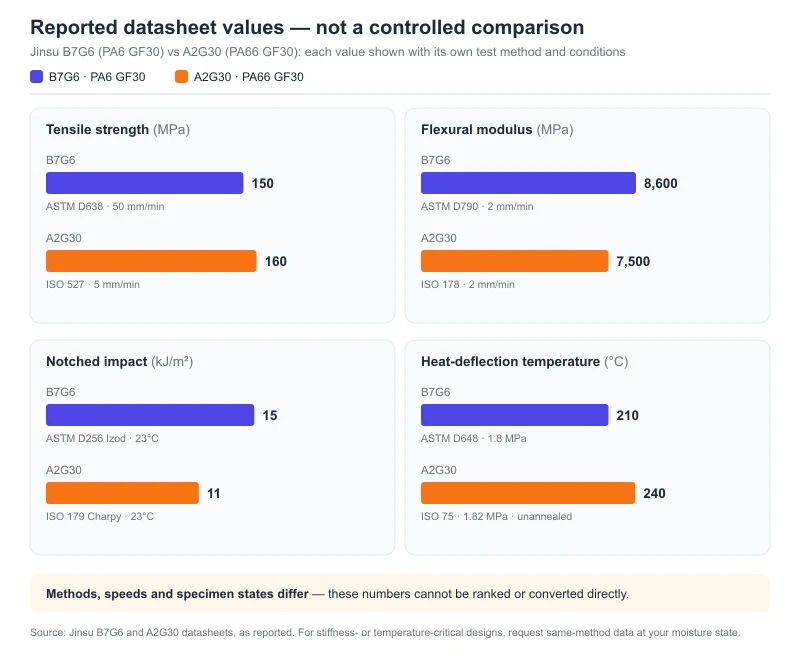
Что на самом деле указывают технические паспорта Jinsu B7G6 и A2G30
Это типичные значения из паспортов поставщика, а не гарантированные пределы закупки. В двух паспортах для ряда свойств используются разные стандарты испытаний или скорости нагружения, и не указано, были ли механические образцы сухими или кондиционированными по влаге. Интерпретируйте каждый результат с учетом метода испытания, а не рассматривайте два столбца как контролируемое прямое сравнение.
| Указанное свойство | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | Как использовать данные |
|---|---|---|---|
| Стекловолокно | 30 ± 2%, ISO 3451 | Указано как 30% GF; измеренное содержание не приведено | Оба материала позиционируются как GF30; только в данных по B7G6 в этих паспортах приведено испытание на содержание волокна. |
| Плотность при 23°C | 1.19 г/см³, ASTM D792 | 1.36 г/см³, ISO 1183 | Это заявленные значения марок, полученные разными методами. Подтвердите массу в литой детали, если важен вес или стоимость единицы изделия. |
| Прочность на растяжение | 150 МПа, ASTM D638, 50 мм/мин | 160 МПа, ISO 527, 5 мм/мин | Не ранжируйте 160 против 150 как контролируемое сравнение прочности: методы и скорости различаются. |
| Модуль упругости при изгибе | 8,600 МПа, ASTM D790, 2 мм/мин | 7,500 МПа, ISO 178, 2 мм/мин | Стандарты различаются; запросите данные по единому методу и состоянию влажности для конструкций, критичных к жесткости. |
| Ударная вязкость с концентратором | 15 кДж/м² (как указано), ASTM D256 Izod, 23°C | 11 кДж/м², ISO 179 Charpy, 23°C | Различные методы ударного испытания и типы образцов. Не сравнивайте и не пересчитывайте эти два числа без проведения сопоставимого теста. |
| Температура тепловой деформации | 210°C, ASTM D648, 1.8 МПа | 240°C, ISO 75, 1.82 МПа, без отжига | Отдельные скрининговые результаты, не допустимые долгосрочные рабочие температуры и не строгое ранжирование по одному методу. |
| Усадка при литье | 0.4–0.6%, ISO 294 | 0.4–0.9%, ISO 2577 | Методы и параметры образцов различаются; измеряйте усадку и коробление в производственной оснастке. |
Источник: предоставленные Jinsu технические паспорта материалов PA6GF30 / B7G6 и PA66+GF30 / A2G30. Паспорт A2G30 датирован 20 апреля 2026 года. Оба документа описывают типичные значения для справки, а не гарантии входного контроля. Запросите актуальный PDF-файл по конкретной марке и согласованные приемочные пределы перед оформлением заказа.
Опубликованные паспорта идентифицируют две реальные кандидатуры, но они не доказывают, что одна выдержит большую нагрузку во влажном, горячем или сварном компоненте. Для этого требуются испытания в идентичных условиях. В частности, ни один паспорт не предоставляет данных о несущей способности в таких условиях.
Начните с режима разрушения, затем сформируйте список материалов-кандидатов
| Ситуация для несущей детали | Разумная первая пробная партия | Что необходимо дополнительно подтвердить |
|---|---|---|
| Нагруженный кронштейн вблизи источника тепла | Включите в список A2G30 и любые подходящие термостабилизированные аналоги | Получите данные по прочности при повышенных температурах и в кондиционированном состоянии, а также показатели ползучести, усталости и сохранения прочности при фактических температуре и длительности нагрузки; одних только значений HDT из двух TDS недостаточно. |
| Корпус или посадочное место под подшипник с жесткими допусками, эксплуатируемые во влажном воздухе | Проведите испытания как B7G6, так и A2G30 | Ни один паспорт не содержит значения равновесной гигроскопичности для этих марок. Измеряйте размеры и посадки после кондиционирования вдоль и поперек направления течения расплава. |
| Ребристый корпус с критической линией сварки, защелкой или требованиями к ударной вязкости | Испытайте обе марки; при необходимости рассмотрите специально модифицированную по ударной вязкости марку | Значения Izod и Charpy из паспортов нельзя напрямую сравнивать или ранжировать (различные методы испытаний/единицы измерения). Протестируйте прочность линии сварки и локальную ударную вязкость отлитой геометрии. |
| Деталь для умеренных температур с длинными путями течения и жестким целевым показателем себестоимости изделия | Сравните обе марки в производственной оснастке | Давление впрыска, коробление, время цикла, процент брака и цена поставляемого материала для конкретных марок. |
| Воздействие горячей воды, охлаждающей жидкости или агрессивных моющих средств | Определите условия воздействия до выбора базового полимера | Данные по гидролизу или химическому старению для конкретной марки, а также сохранение прочности и тесты на герметичность/посадку; «GF30» не является рейтингом долговечности. |
Это правила формирования списка кандидатов, а не автоматические утверждения. Если ни одна из марок не сохраняет размеры или механические характеристики в пределах диапазона условий эксплуатации, рассмотрите другую рецептуру или семейство полимеров вместо того, чтобы форсировать выбор между PA6 и PA66.
Влажность влияет как на посадку, так и на несущую способность
Стекловолокно ограничивает некоторые размерные изменения, но полиамидная матрица по-прежнему поглощает воду. Результат зависит от времени и направления: ребро, ориентированное вдоль потока расплава, может вести себя иначе, чем элемент, расположенный поперек направления течения. Влажность также снижает жесткость, поэтому кронштейн, соответствующий пределу прогиба в сухом состоянии, может не выдержать его после кондиционирования. В технических паспортах Jinsu B7G6 и A2G30 не указаны равновесное водопоглощение или парные значения модуля упругости для сухого и кондиционированного состояний, поэтому перечисленные там механические характеристики сами по себе не позволяют ответить на вопрос о работе в реальных условиях эксплуатации.
Для справки: в отдельной публикации того же поставщика приведена пара марок—PA6 GF30 B3EG6 и PA66 GF30 A3EG6—где диапазоны равновесного водопоглощения составляют 1,9–2,3% и 1,5–1,9% соответственно при 23°C/50% RH. Модуль растяжения изменяется с 9,5 до 6,2 ГПа для марки PA6 и с 10,0 до 7,2 ГПа для марки PA66 при переходе от сухого состояния к кондиционированному. Эти значения демонстрируют важность учета кондиционирования; они не относятся к маркам B7G6 или A2G30.
Укажите, распространяются ли требования чертежа и механические характеристики на состояние после литья (как отлито), сухое состояние, кондиционирование при заданных климатических условиях или после воздействия жидкой среды в течение установленного времени. Измеряйте массу, ключевые размеры и функциональную посадку именно в этом состоянии. Значение после 24-часового погружения не является допуском на размеры, а величина усадки при литье не позволяет прогнозировать последующее разбухание из-за влаги. В нашем отдельном руководстве объясняется почему размеры нейлона меняются после поглощения воды.
Для прецизионных сборочных единиц проверяйте места, где действительно происходят отказы: межцентровые расстояния под болты, посадочные места подшипников, сжатие уплотнений, защелкивающиеся соединения и плоскостность. Если деталь длительно находится в горячем и влажном состоянии, оценивайте химическую деградацию и сохранение механических свойств отдельно от обратимого влияния влажности при кондиционировании.
Теплостойкость: не путайте ТВО с температурой длительной эксплуатации
Температура тепловой деформации (ТВО) измеряется при заданной нагрузке на изгиб и режиме нагрева. Этот показатель полезен для сравнения материалов при одинаковых условиях испытаний, но он не определяет допустимые напряжения, действующие в течение месяцев или лет. В техническом листе листа B7G6 от Jinsu указано значение 210°C по ASTM D648 при 1,8 МПа; в техлисте A2G30 приведено значение 240°C по ISO 75 при 1,82 МПа на неотожженном образце. Различие методов испытаний и отсутствие детализации образцов не позволяют утверждать о точном преимуществе в производительности на 30°C при прямом сравнении.
Разница между ТВО и сроком службы сохраняется даже при использовании идентичных методов испытаний. Примеры марок B3EG6 и A3EG6 показывают ТВО 210°C и 250°C соответственно по ISO 75, однако обе марки имеют индекс температуры по IEC 60216 135°C (условие потери 50% прочности на растяжение после 20 000 часов). Это разные заводские марки, а не данные-заменители для B7G6 или A2G30; они иллюстрируют, почему ТВО нельзя позиционировать как рейтинг непрерывной эксплуатации.
Для нагруженных деталей, работающих при повышенных температурах, запрашивайте кривые ползучести для конкретной марки, данные «прочность–температура» и результаты термического старения. Испытания проводите при максимально реалистичной температуре детали, а не только при комнатной температуре воздуха. Учитывайте влажность, воздействие химикатов и циклические нагрузки там, где это применимо. Если поставщик называет марку «термостабилизированной», требуйте протокол испытаний на стабилизацию и критерий сохранения свойств, а не считайте эту надпись доказательством надежности.
Оснастка может быть столь же важна, как и базовая смола
Короткие волокна ориентируются в процессе заполнения формы. Поэтому расположение литниковой втулки, переходы толщины стенок и ребра влияют на локальную жесткость, усадку и коробление. Линия сварки, где встречаются два фронта течения, может быть значительно слабее стандартного образца для испытания на растяжение, особенно если эта линия проходит через нагруженную бобышку или защелку. Руководство BASF по моделированию материалов явно рассматривает ориентацию волокон, влажность, температуру и скорость нагружения как взаимосвязанные переменные; руководство Envalior по линиям сварки рекомендует проверять расположение литниковой втулки, путь течения, систему вентиляции и линию сварки в реальной геометрии детали.
Не переносите настройки литья одной марки на другую. В листах данных Jinsu указан диапазон сушки 100–120°C (4–5 часов для B7G6; 4–6 часов для A2G30), а также температура формы 79–90°C и 80–100°C соответственно. Для A2G30 отдельно указаны температура расплава 250–270°C и температура сопла 280–300°C. Температура расплава описывает полимерный расплав, а температура сопла — зону сопла. Это разные величины, и их диапазоны не обязательно совпадают. Ни одна из них не является температурой формы. Указанные значения являются справочными диапазонами из листов данных марок, поэтому во время пробных запусков фиксируйте фактические условия температуры расплава, сопла и формы отдельно. Время сушки также зависит от начальной влажности гранул и эффективности сушильного оборудования; проверяйте влажность и внешний вид гранул, а не полагайтесь только на время.
Переход с PA6 GF30 на PA66 GF30 должен потребовать проведения пробного запуска оснастки, особенно если деталь имеет длинные пути течения, несколько литниковых втулок, тонкие ребра или жесткие требования к плоскостности. Значения формовочной усадки, полученные при различных условиях испытаний и настройках, нельзя напрямую переносить на производственную полость пресс-формы.
План квалификации, ведущий к обоснованному выбору
- Определите диапазон условий эксплуатации. Зафиксируйте пиковые и рабочие температуры детали, воздействие в сухом и влажном состояниях, величину и длительность нагрузки, вибрацию или удары, химическое воздействие и требуемый срок службы. Установите измеримые критерии приемки по прогибу, прочности, размерам и функциональности.
- Запросите документы на точные марки. Для B7G6 и A2G30 запросите актуальные данные для сухого и кондиционированного состояний, а также результаты испытаний на растяжение, изгиб, ударную вязкость и температуру тепловой деформации (HDT), полученные по единой методике, плюс кривые ползучести и старения при необходимости. Зафиксируйте содержание стекловолокна, стабилизаторы, цвет и методы испытаний. Не сравнивайте немодифицированную марку со стабилизированной, приписывая разницу исключительно различию между PA6 и PA66.
- Отлите оба кандидата в репрезентативных условиях. Зафиксируйте режим сушки и измеренную влажность гранул, температуру расплава и пресс-формы, расположение литниковых каналов и линий сварки, параметры выдержки под давлением, время цикла и процент брака. Сохраните неизменными критическую геометрию и места контроля.
- Проведите испытания деталей в значимых состояниях. Включите образцы «как отлитые» (dry-as-molded) и кондиционированные до рабочих условий. Измерьте размеры параллельно и перпендикулярно направлению течения, проверьте несущие элементы, прочность сварных швов, ползучесть или усталость, а также работоспособность сборки. Добавляйте испытания на старение в горячей воде или химических средах только если это требуется условиями применения.
- Сравните полную стоимость детали. Учитывайте цену смолы, затраты энергии на сушку, время цикла, брак, изменения оснастки, контроль качества и риск отказов в эксплуатации. Более низкая цена смолы не обязательно означает более низкую стоимость принятой детали.
Для более широкого обзора семейства полимеров используйте общее руководство по выбору PA6 vs PA66. Для пробного изготовления конструктивной детали отправьте чертеж, схему нагружения и условия эксплуатации технической команде Jinsu. Запросите актуальные технические паспорта и образцы B7G6 и A2G30 — или уточните, какая другая марка фактически предлагается, — прежде чем сравнивать цены или одобрять замену.
Часто задаваемые вопросы
Является ли PA66 GF30 всегда более прочным конструкционным материалом?
Нет. В паспортах B7G6 и A2G30 указаны значения 150 и 160 МПа, однако методы испытания на растяжение и скорости нагружения различаются, а в обоих документах не определено состояние (после литья или кондиционированное). Более высокое значение на листе данных само по себе не гарантирует большей прочности готовой детали. Сравнивайте конкретные марки при идентичных условиях и в реальной геометрии изделия.
Предотвращает ли 30% стекловолокна поглощение влаги нейлоном?
Нет. Полиамидная матрица по-прежнему может поглощать влагу. В предоставленных листах данных для B7G6 и A2G30 равновесное водопоглощение не указано, поэтому необходимо измерять фактическое водопоглощение деталей при заданных условиях влажности или контакта с жидкостью.
Можно ли использовать температуру тепловой деформации (HDT) 240°C для A2G30 как максимальную рабочую температуру?
Нет. HDT — это кратковременный показатель прогиба под заданной нагрузкой. Для длительных нагрузок используйте данные по термостарению, ползучести и сохранению прочности материала.
Можно ли заменить PA6 GF30 на PA66 GF30 без изменения оснастки?
Не стоит так считать. Проверьте заполняемость формы, ориентацию волокон, расположение сварных швов, усадку, плоскостность и критические посадки в ходе пробного производства, репрезентативного для серийного процесса. Замена материала может потребовать корректировки режимов переработки или изменений в оснастке.