
Деталь из нейлона может пройти контроль сразу после литья, но иметь другие размеры после хранения во влажном воздухе или эксплуатации в воде. Чертеж не изменился, но изменилось содержание влаги в материале. Полиамид поглощает воду полимером; resulting изменение подвижности и расстояния между цепями может повлиять на размеры, а также на жесткость и ударную вязкость. Изменение размеров зависит от конкретной марки, армирования, геометрии, влажности, температуры и времени. Невозможно указать единый «процент расширения нейлона».
В этой статье объясняется механизм этого процесса и предлагается практический метод его измерения. Рассматривается воздействие влаги после литья, что отличается от сушки гранул перед литьем под давлением.
Что происходит при поглощении влаги полиамидом?
PA6 и PA66 содержат амидные группы, взаимодействующие с водой. При проникновении воды в полимер изменяются межмолекулярные взаимодействия, и вода действует как пластификатор. В обычных условиях кондиционирования деталь может стать менее жесткой и более пластичной, а ее размеры увеличиваются. Поглощение также требует времени: тонкий поверхностный слой может быть более влажным, чем сердцевина, до выравнивания распределения влаги. Скорость и равновесное содержание влаги зависят от условий воздействия и толщины стенки. В техническом буклете Ultramid компании BASF приведены данные об изменениях размеров и механических свойств для собственных марок PA.
Набухание от влаги и гидролиз — это разные механизмы разрушения. Обычное кондиционирование во влажной среде изменяет физическое состояние материала и частично обратимо при сушке в соответствующих условиях. Длительное воздействие горячей воды или агрессивных сред также может вызывать химическую деградацию; сушка не восстанавливает разорванные полимерные цепи. На значимость этого риска влияют температура, состав жидкости, нагрузка и длительность воздействия. Для детали, которая немного увеличивается в размерах, но сохраняет прочность, требуется иной подход, чем для детали, становящейся хрупкой или теряющей прочность. См. наше руководство по выбору нейлона для водоочистки для получения информации о материалах для конкретных применений. Компания BASF обсуждает влияние воды на жесткость и прочность в своем руководстве по химической стойкости.
Почему изменение размеров трудно прогнозировать?
Важно, в каком состоянии проверяются размеры на чертеже. Состояния «как после литья», «сухое», «кондиционированное при заданных атмосферных условиях» и «после погружения в воду» описывают разные состояния материала. Результаты испытаний после погружения в воду нельзя использовать для деталей, работающих в умеренно влажном воздухе. Кроме того, лабораторный образец может не отражать поведение толстой детали с ребрами жесткости, локальными напряжениями и несколькими участками разной толщины стенки.
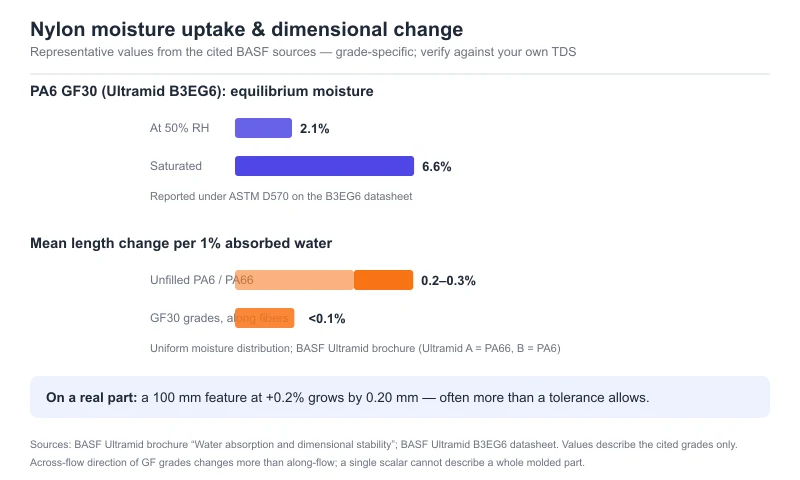
BASF сообщает, что для ее немаркированных марок Ultramid A и B при равномерном распределении влаги среднее увеличение длины составляет примерно 0,2–0,3% на 1% поглощенной воды. В том же буклете указано, что для стеклонаполненных марок изменение длины вдоль ориентации волокон составляет менее 0,1% на 1% поглощенной воды. Это опубликованные примеры для указанных материалов и условий, а не допуски или коэффициенты проектирования для марок Jinsu. Направление поперек волокон и фактическая структура волокон в реальной детали должны измеряться отдельно. Буклет BASF Ultramid, «Водопоглощение и размерная стабильность»
Для элемента размером 100 мм изменение на 0,2% составит 0,20 мм. Это арифметический пример, показывающий, почему даже небольшой процент важен при сборке; это не прогноз изменения для вашей конкретной детали. Посадка резьбы, уплотнительные поверхности, посадочные места подшипников и защелкивающиеся соединения могут быть чувствительны к изменениям менее одного миллиметра.
Решает ли проблема 30% стекловолокна?
Стекловолокно, как правило, ограничивает размерные изменения в направлении ориентации волокон. Оно также может приводить к анизотропии размерных изменений. В детали, полученной литьем под давлением, ориентация волокон зависит от типа и расположения литниковой системы, пути течения расплава, толщины стенки и линий сварки. Поэтому одно скалярное значение «влагового расширения» не может описать все особенности компонента из PA6 GF30 или PA66 GF30.
Армирование также не делает матрицу полиамида устойчивой к воздействию воды. Например, в отдельном техническом листе Ultramid B3EG6 от BASF этот материал указан как PA6 с 30% армированием стекловолокном, где приведены значения влагопоглощения 2,1% при относительной влажности 50% и 6,6% при насыщении, согласно методике ASTM D570. Эти данные относятся к конкретному марочному составу BASF, а не ко всем компаундам PA6 GF30. Они показывают, почему условия эксплуатации и режимы испытаний должны указываться рядом с каждым значением влагопоглощения. Технический лист BASF B3EG6
Если стеклонаполненная деталь коробится при хранении, проверьте влияние влаги и ориентации волокон, внутренних напряжений после литья, а также неравномерности толщины стенок. Направленное изменение размеров может быть вызвано совокупностью нескольких факторов; нельзя приписывать это изменение только поглощению влаги без соответствующих измерений.
Усадка при формовании, тепловое расширение и набухание от влаги — это разные показатели
Усадка при формовании описывает изменение размеров, возникающее в процессе литья и охлаждения при заданных условиях испытаний. Тепловое расширение связано с изменением температуры. Набухание от влаги обусловлено поглощением воды после формования. Ползучесть под длительной нагрузкой и химическая деградация могут вызывать дополнительные изменения. Поэтому диапазон усадки при формовании, указанный в техническом листе материала, не является ответом на вопрос: «Насколько увеличится размер готовой детали во влажном складе?»
При анализе утечки или отказа сборки фиксируйте размеры детали, ее массу, температуру, влажность, срок эксплуатации и историю нагружения. Измерение отказавшей влажной детали только по чертежу может скрыть момент возникновения отклонения размеров.
Практический план испытаний для нейлоновой детали с жесткими допусками
- Определите диапазон рабочих условий. Зафиксируйте рабочие и складские температуры, относительную влажность или контакт с жидкостями, время воздействия, нагрузку и критические посадки или уплотнения. Решите, будет ли деталь проверяться в сухом виде, после кондиционирования или после эксплуатации.
- Идентифицируйте точный состав материала. Получите актуальный технический лист данных (TDS) и уточните, приведены ли свойства для сухого состояния, кондиционированного или погруженного образца. Запишите тип полимера, содержание стекловолокна, другие наполнители, цвет и пакет стабилизаторов. Одна и та же маркировка «PA66 GF30» может соответствовать разным рецептурам.
- Установите воспроизводимое исходное состояние. Запишите производственную партию, параметры литья, историю кондиционирования, массу и критические размеры. Используйте одни и те же места измерений и прибор для всех временных точек.
- Кондиционируйте как образцы, так и готовые детали. Включите контролируемое воздействие влажного воздуха, релевантное условиям эксплуатации, а также воздействие воды или среды только при необходимости для конкретного применения. Документируйте температуру, влажность или тип жидкости, толщину образца и время выдержки. ISO 62:2008 описывает методы определения водопоглощения для стандартных пластиковых образцов в воде или влажном воздухе; ISO 291:2008 регламентирует контролируемые атмосферы для кондиционирования и испытаний.
- Измеряйте массу и размеры во времени. Отдельно фиксируйте длину, ширину, толщину и функциональные элементы. Для стеклонаполненной детали проверяйте направления вдоль и поперек потока. Останавливайте испытание по достижении заданного для применения срока или согласованного критерия стабилизации; не предполагайте, что 24 часа соответствуют равновесному состоянию.
- Проверяйте функциональность, а не только штангенциркуль. Тестируйте усилие сборки, крутящий момент, герметичность, электрические зазоры или другие характеристики, определяющие приемку детали. Если воздействие было высокотемпературным, длительным или химически агрессивным, оценивайте сохранение прочности наряду с размерными изменениями.
Для расчета влагопоглощения относительно определенной начальной сухой массы используйте формулу прирост массы (%) = (масса после воздействия − начальная сухая масса) ÷ начальная сухая масса × 100. Для конкретного элемента рассчитывайте изменение размера (%) = (размер после воздействия − начальный размер) ÷ начальный размер × 100. Рядом с каждым результатом указывайте исходное состояние и условия воздействия. Если деталь изначально не была сухой, обозначьте расчет как изменение от этого начального состояния, а не как «водопоглощение».
ISO 15512:2019 охватывает определение содержания воды в пластмассах, включая гранулы и готовые изделия; стандарт четко разграничивает это понятие с поведением при поглощении влаги, измеряемым согласно ISO 62. Результат одного метода не заменяет другой.
Как должен меняться подход к выбору материала?
Сначала определите допустимое отклонение размеров узла за срок его службы. Затем сравнивайте конкретные компаунды при одинаковом состоянии влажности и условиях испытаний. Варианты могут включать армированные марки PA6 или PA66, составы, подобранные специально для воздействия воды, или другие полиамиды с иным профилем влагопоглощения. Ни один материал не следует одобрять только на основании того, что семейство полимеров описывается как «мало поглощающее влагу».
Если ключевым фактором является долговечность в горячей воде, проверьте данные по старению и сохранению свойств конкретной марки. Описание «стойкий к гидролизу» не гарантирует автоматически низкое набухание во влажной среде, а меньшее набухание само по себе не подтверждает долгосрочную стойкость к гидролизу. Для деталей, контактирующих с водой, проверяйте каждое требование независимо.
Если вы выбираете между марками нейлона для детали с жесткими допусками, ознакомьтесь с нашими материалами PA6 и PA66 или отправьте нам чертеж, требования по допускам и условия эксплуатации. Мы можем порекомендовать подходящие марки и план образцовых испытаний; окончательный выбор должен быть подтвержден испытаниями вашей детали и технологического процесса.
Часто задаваемые вопросы
Поможет ли сушка гранулята нейлона предотвратить изменение размеров готовой детали в будущем?
Нет. Сушка гранул устраняет влагу до формования. После формования деталь может поглощать влагу из окружающей среды, пока не приблизится к равновесному состоянию, зависящему от условий эксплуатации. Необходимо контролировать как остаточную влагу при переработке, так и влагу при эксплуатации, но на разных этапах.
Всегда ли водопоглощение необратимо?
Обычное поглощение влаги является физическим процессом и может быть частично обратимым. Само по себе изменение массы или размеров не свидетельствует о необратимых повреждениях. Многократное воздействие горячей воды, агрессивных химических веществ или длительные механические напряжения могут вызывать дополнительные изменения, которые потенциально необратимы; такие случаи требуют отдельного тестирования.
Можно ли использовать показатель «водопоглощение за 24 часа» от поставщика для расчета допусков на размеры?
Нет. Процентная масса поглощенной воды и процентное изменение длины — это разные показатели. Кроме того, результат теста за 24 часа может не отражать равновесное состояние, а также реальные условия эксплуатации и толщину стенки вашей детали.
Имеют ли PA6 GF30 и PA66 GF30 одинаковое поведение при поглощении влаги?
Не обязательно. Важны химический состав смолы, рецептура марки, содержание и ориентация волокон, а также условия воздействия. Сравнивайте конкретные марки поставщика в сухом состоянии (как после литья) и в кондиционированном состоянии, соответствующие вашему применению.