
Un support peut réussir un essai de traction à température ambiante et tout de même défaillir après plusieurs mois sous charge dans une enceinte chaude et humide. Pour une pièce structurelle moulée par injection, le choix entre PA6 GF30 et PA66 GF30 ne se limite donc pas à comparer la valeur de résistance à la traction la plus élevée sur deux fiches techniques. Les questions essentielles portent sur les charges que la pièce doit supporter, leur durée d’application, la température et l’état hygrométrique, ainsi que sur la répartition des fibres et des lignes de soudure imposées par le procédé de moulage.
Ces deux désignations indiquent un polyamide renforcé par environ 30 % de fibres de verre en masse. Elles ne spécifient pas une formulation universelle unique. Nous utilisons ici deux fiches matériaux Jinsu réelles—B7G6 (PA6 GF30) et A2G30 (PA66 GF30)—pour illustrer ce qu’un acheteur peut vérifier et où des essais complémentaires sont nécessaires. Les stabilisants thermiques, les modificateurs d’impact, la longueur des fibres, la couleur et l’historique de transformation peuvent modifier les résultats. Qualifiez la grade exacte proposée et la pièce moulée dans ses conditions de service.
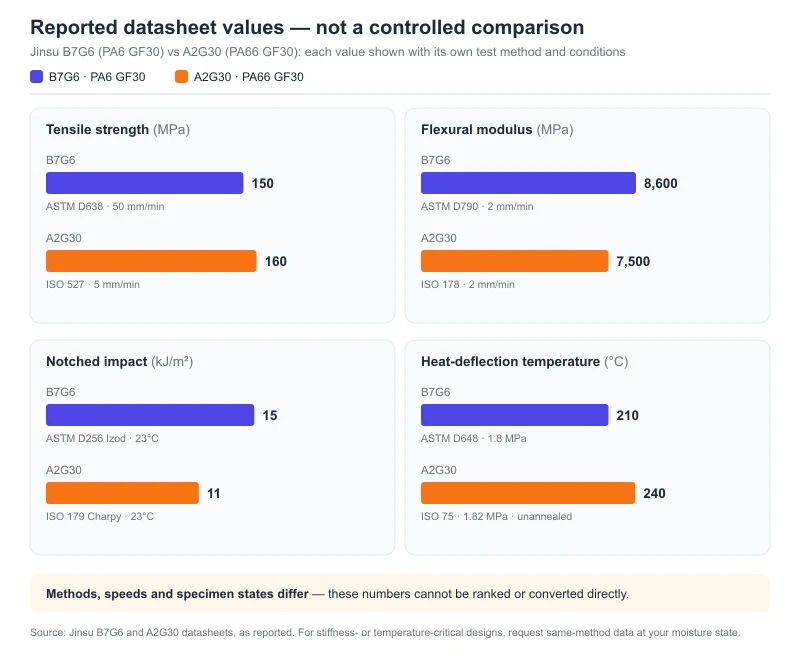
Ce que les fiches techniques Jinsu B7G6 et A2G30 rapportent réellement
Il s'agit de valeurs typiques issues des fiches fournisseurs, et non de limites d'achat garanties. Les deux fiches utilisent des normes ou des vitesses d'essai différentes pour plusieurs propriétés et n'indiquent pas si leurs éprouvettes mécaniques étaient à l'état sec ou conditionnées à l'humidité. Interprétez chaque résultat en fonction de sa méthode plutôt que de traiter les deux colonnes comme un test comparatif contrôlé.
| Propriété rapportée | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | Comment l'utiliser |
|---|---|---|---|
| Fibre de verre | 30 ± 2%, ISO 3451 | Décrite comme 30% GF ; teneur mesurée non indiquée | Les deux sont commercialisées comme GF30 ; seule la B7G6 fournit un essai de teneur en fibres dans ces fiches. |
| Densité à 23°C | 1,19 g/cm³, ASTM D792 | 1,36 g/cm³, ISO 1183 | Ce sont les valeurs de grade rapportées selon des méthodes différentes. Confirmez la masse sur la pièce moulée lorsque le poids ou le coût unitaire est critique. |
| Résistance en traction | 150 MPa, ASTM D638, 50 mm/min | 160 MPa, ISO 527, 5 mm/min | Ne classez pas 160 vs 150 comme une comparaison de résistance contrôlée : la méthode et la vitesse diffèrent. |
| Module de flexion | 8 600 MPa, ASTM D790, 2 mm/min | 7 500 MPa, ISO 178, 2 mm/min | Les normes diffèrent ; demandez une méthode et un état d'humidité identiques pour une conception où la rigidité est critique. |
| Résistance au choc entaillé | 15 kJ/m² tel que rapporté, ASTM D256 Izod, 23°C | 11 kJ/m², ISO 179 Charpy, 23°C | Méthodes et éprouvettes de choc différentes. Ne comparez ni ne convertissez les deux chiffres sans un test réalisé dans des conditions identiques. |
| Température de fléchissement sous charge (HDT) | 210°C, ASTM D648, 1,8 MPa | 240°C, ISO 75, 1,82 MPa, non recuit | Résultats de screening distincts, pas des températures de service admissibles à long terme ni un classement strict par même méthode. |
| Retrait de moulage | 0,4–0,6%, ISO 294 | 0,4–0,9%, ISO 2577 | Les méthodes et détails des éprouvettes diffèrent ; mesurez le retrait et la déformation dans le moule de production. |
Source : Fiches matériaux PA6GF30 / B7G6 et PA66+GF30 / A2G30 fournies par Jinsu. La fiche A2G30 est datée du 20 avril 2026. Toutes deux décrivent des valeurs typiques à titre indicatif plutôt que des garanties d'inspection. Demandez le PDF spécifique au grade actuel et les limites d'acceptation convenues avant toute commande.
Les fiches publiées identifient deux candidats réels, mais elles ne prouvent pas que l'un supportera plus de charge dans un composant humide, chaud ou avec lignes de soudure. Cela nécessite des essais réalisés dans des conditions identiques. En particulier, aucune des deux fiches ne fournit de tableau mécanique sec-versus-conditionné, de courbe de fluage ou de résultat de fatigue pour ces deux grades.
Partir du mode de défaillance, puis établir une présélection de matériaux
| Situation pour une pièce structurelle | Premier essai pertinent | Ce qui doit encore être démontré |
|---|---|---|
| Un support chargé proche d'une source de chaleur | Présélectionner A2G30 et toute alternative stabilisée à la chaleur appropriée | Obtenir des données à chaud et en état conditionné selon la même méthode, ainsi que le fluage, la fatigue et la rétention de résistance à la température réelle et à la durée de charge ; les deux HDT des fiches techniques seules sont insuffisantes. |
| Un boîtier ou un siège de roulement à tolérances serrées exposé à l'air humide | Essayer B7G6 et A2G30 | Aucune fiche ne donne une valeur d'humidité d'équilibre pour ces grades. Mesurer les dimensions et les ajustements après conditionnement, dans le sens et transversalement au flux. |
| Un boîtier nervuré avec une ligne de soudure critique, un engagement par baïonnette ou une exigence de résistance aux chocs | Essayer les deux ; envisager un grade spécifiquement modifié pour la résistance aux chocs si nécessaire | Les valeurs Izod et Charpy indiquées sur les fiches ne peuvent pas être classées directement. Tester la résistance de la ligne de soudure et la résistance locale aux chocs de la géométrie moulée. |
| Une pièce à température modérée avec de longs chemins d'écoulement et un objectif strict de coût unitaire | Comparer les deux dans le moule de production | Pression d'injection, gauchissement, temps de cycle, taux de rebut et prix du matériau livré pour les grades exacts. |
| Exposition à l'eau chaude, au liquide de refroidissement ou à des nettoyants agressifs | Spécifier l'exposition avant de choisir un polymère de base | Données spécifiques au grade sur l'hydrolyse ou le vieillissement chimique, plus la rétention de résistance et les tests d'étanchéité/ajustement ; « GF30 » n'est pas une notation de durabilité. |
Ces règles constituent des critères de présélection, non des approbations automatiques. Si aucun des deux grades ne maintient les dimensions ou les performances mécaniques dans toute la plage de conditions de service, envisager une formulation différente ou une autre famille de polymères plutôt que de forcer un choix entre PA6 et PA66.
L’humidité modifie à la fois l’ajustement et la capacité de charge
La fibre de verre limite certains mouvements dimensionnels, mais la matrice polyamide continue d’absorber l’eau. Le résultat est dépendant du temps et directionnel : une nervure alignée avec le flux peut se comporter différemment d’une caractéristique perpendiculaire à la direction d’écoulement. L’humidité peut également réduire la rigidité, de sorte qu’un support respectant une limite de flèche à l’état sec peut ne plus la respecter après conditionnement. Les fiches techniques Jinsu B7G6 et A2G30 n’indiquent pas la reprise d’humidité à l’équilibre ni les modules appariés à l’état sec/conditionné, leurs valeurs mécaniques listées ne peuvent donc pas répondre seules à cette question relative aux conditions de service.
À titre indicatif uniquement, une paire publiée distincte du même fournisseur—PA6 GF30 B3EG6 et PA66 GF30 A3EG6—rapporte des plages d’humidité à l’équilibre de 1,9–2,3 % et 1,5–1,9 % respectivement à 23°C/50% HR. Son module de traction passe de 9,5 à 6,2 GPa pour la qualité PA6 et de 10,0 à 7,2 GPa pour la qualité PA66, passant de l’état sec à l’état conditionné. Ces valeurs démontrent pourquoi le conditionnement est important ; il ne s’agit pas des valeurs pour B7G6 ou A2G30.
Précisez si le plan et les exigences mécaniques s’appliquent à l’état moulé, à l’état sec, conditionné dans une atmosphère définie, ou après une exposition définie à un liquide. Mesurez la masse, les dimensions clés et l’ajustement fonctionnel dans ce même état. Une valeur d’immersion de 24 heures n’est pas une tolérance dimensionnelle, et une valeur de retrait au moulage ne prédit pas le gonflement ultérieur dû à l’humidité. Notre guide séparé explique pourquoi les dimensions du nylon changent après absorption d’eau.
Pour un assemblage de précision, vérifiez les zones qui présentent réellement des défaillances : entraxe des trous de boulons, sièges de roulements, compression des joints, enclenchement par baïonnette et planéité. Si la pièce est soumise longtemps à des températures élevées et à l’humidité, évaluez la dégradation chimique et la rétention des propriétés mécaniques séparément du conditionnement réversible par humidité.
Chaleur : ne pas confondre la TDS avec une température d’utilisation en continu
La TDS est mesurée sous une charge de flexion spécifiée et selon un protocole de montée en température. Elle est utile pour comparer les matériaux dans des conditions d’essai identiques, mais elle ne définit pas les contraintes admissibles sur plusieurs mois ou années. La fiche technique du B7G6 de Jinsu indique 210 °C selon ASTM D648 à 1,8 MPa ; celle de l’A2G30 indique 240 °C selon ISO 75 à 1,82 MPa sur une éprouvette non recuite. Ces méthodes différentes et le manque de détails sur les éprouvettes ne permettent pas d’établir un écart précis de performance de 30 °C entre les deux grades.
La distinction entre la TDS et la durée de vie est réelle même lorsque la méthode d’essai est identique. Les exemples distincts B3EG6 et A3EG6 indiquent des TDS de 210 °C et 250 °C selon ISO 75, mais mentionnent tous deux 135 °C comme indice de température IEC 60216 correspondant à une perte de 50 % de la résistance à la traction après 20 000 heures. Il s’agit de grades différents proposés par le fabricant, et non de données substituables au B7G6 ou à l’A2G30 ; ils illustrent pourquoi une TDS ne doit pas être présentée comme une valeur d’utilisation en continu.
Pour une pièce porteuse soumise à des températures élevées, obtenez les courbes de fluage spécifiques au grade, les données de résistance en fonction de la température et les résultats de vieillissement thermique. Effectuez les essais à la température maximale réaliste de la pièce, et non seulement à la température ambiante. Incluez l’humidité, les agents chimiques et les charges cycliques lorsque cela est pertinent. Si un fournisseur qualifie un grade de « stabilisé thermiquement », demandez le protocole d’essai de stabilisation et le critère de rétention des propriétés, plutôt que de considérer cette étiquette comme une preuve suffisante.
Le moule peut être aussi déterminant que la résine de base
Les fibres courtes s’orientent lors du remplissage. L’emplacement des points d’injection, les transitions d’épaisseur et les nervures influencent donc la rigidité locale, le retrait et la déformation. Une ligne de soudure, là où deux fronts d’écoulement se rejoignent, peut être nettement plus faible qu’une éprouvette de traction standard, en particulier lorsque cette ligne traverse un bossage chargé ou un système d’encliquetage. Les directives de modélisation des matériaux de BASF traitent explicitement l’orientation des fibres, l’humidité, la température et la vitesse de chargement comme des variables liées ; les directives sur les lignes de soudure d’Envalior recommandent de vérifier l’emplacement des points d’injection, le chemin d’écoulement, l’éventage et la ligne de soudure dans la géométrie réelle.
Ne pas transposer les paramètres de moulage d’un grade à un autre. Les fiches Jinsu indiquent un séchage à 100–120 °C comme plage initiale (4–5 heures pour B7G6 ; 4–6 heures pour A2G30), ainsi que des températures de moule de 79–90 °C et 80–100 °C, respectivement. La fiche A2G30 indique séparément une température de fusion de 250–270 °C et une température de buse de 280–300 °C. La température de fusion décrit le polymère fondu ; la température de buse décrit la zone de la buse. Ce sont des grandeurs différentes dont les plages ne coïncident pas nécessairement. Aucune n’est la température de moule. Il s’agit de plages de référence issues des fiches grades ; il convient donc de relever séparément les conditions réelles de fusion, de buse et de moule lors des essais. Le temps de séchage dépend également de l’humidité initiale des granulés et des performances du séchoir ; vérifier l’humidité et l’aspect des granulés plutôt que de se fier uniquement au temps.
Un passage de PA6 GF30 à PA66 GF30 doit déclencher un essai de moule, surtout si la pièce présente de longs chemins d’écoulement, plusieurs points d’injection, des nervures fines ou des exigences strictes de planéité. Les valeurs de retrait au moulage obtenues avec différents bancs d’essai et réglages ne sont pas directement transposables à la cavité de production.
Un plan de qualification pour un choix défendable
- Définir la plage de conditions de service. Enregistrer les températures maximales et normales des pièces, l'exposition sèche et humide, l'amplitude et la durée des charges, les vibrations ou chocs, les agents chimiques et la durée de vie requise. Définir des limites d'acceptation mesurables pour la flèche, la résistance, les dimensions et la fonctionnalité.
- Demander les documents spécifiques aux grades exacts. Pour B7G6 et A2G30, demander les données actualisées à l'état sec et conditionné ainsi que les résultats de traction, flexion, impact et HDT obtenus selon des méthodes identiques, complétés par les courbes de fluage et de vieillissement si nécessaire. Noter la teneur en fibres, le stabilisant, la couleur et les méthodes d'essai. Ne pas comparer un grade non modifié avec un grade stabilisé en attribuant la différence uniquement au PA6 versus PA66.
- Mouler les deux candidats dans des conditions représentatives. Enregistrer les paramètres du séchoir et l'humidité mesurée des granulés, les températures de fusion et de moule, les emplacements des points d'injection et des lignes de soudure, le compactage, le temps de cycle et les rebuts. Conserver la même géométrie critique et les mêmes zones d'inspection.
- Tester les pièces dans les états pertinents. Inclure des éprouvettes à l'état brut de moulage et conditionnées en service. Mesurer les dimensions parallèles et perpendiculaires à l'écoulement, les éléments porteurs, la résistance des lignes de soudure, le fluage ou la fatigue, et l'assemblage fonctionnel. Ajouter un vieillissement à l'eau chaude ou chimique uniquement si l'application l'exige.
- Comparer le coût total de la pièce. Inclure le prix résine coté, l'énergie de séchage, le temps de cycle, les rebuts, les modifications d'outillage, l'inspection et le risque de défaillance sur site. Un prix résine plus bas ne signifie pas nécessairement un coût de pièce acceptée plus faible.
Utilisez le guide d'achat général PA6 vs PA66 pour une vue d'ensemble plus large de la famille de polymères. Pour un essai de pièce structurelle, envoyez le plan, le cas de charge et les conditions de service à l'équipe technique de Jinsu. Demandez les fiches techniques actuelles B7G6 et A2G30 et des échantillons—ou demandez quel autre grade est réellement proposé—avant de comparer les prix ou d'approuver un substitut.
Questions fréquentes
Le PA66 GF30 est-il toujours le matériau structurel le plus résistant ?
Non. Les fiches B7G6 et A2G30 indiquent respectivement 150 et 160 MPa, mais leurs méthodes d’essai en traction et leurs vitesses diffèrent, et aucune des deux ne définit un état sec ou conditionné. La valeur numérique la plus élevée sur la fiche technique ne suffit pas à établir que la pièce moulée sera plus résistante. Comparez les grades exacts dans des conditions identiques et sur la géométrie réelle.
La charge de 30 % de fibres de verre empêche-t-elle le nylon d’absorber l’eau ?
Non. La matrice polyamide peut encore absorber de l’eau. Les fiches fournies pour B7G6 et A2G30 ne quantifient pas leur absorption d’équilibre ; il convient donc de mesurer les pièces réelles sous une humidité définie ou lors d’une exposition à un liquide.
Puis-je utiliser la température de fléchissement sous charge (HDT) de 240 °C du grade A2G30 comme température de service continue ?
Non. La HDT est une mesure de déflexion à court terme sous une charge spécifiée. Utilisez les données de vieillissement thermique à long terme, de fluage et de résistance conservée du grade pour les charges soutenues.
Puis-je remplacer le PA6 GF30 par du PA66 GF30 sans modifier le moule ?
Ne partez pas de ce principe. Vérifiez le remplissage, l’orientation des fibres, l’emplacement des lignes de soudure, le retrait, la planéité et les ajustements critiques lors d’un essai représentatif de la production. Un changement de matériau peut nécessiter des modifications des paramètres de transformation ou de l’outillage.