
Une pièce en nylon peut passer l’inspection peu après le moulage, puis présenter un ajustement différent après stockage dans une atmosphère humide ou utilisation en milieu aqueux. Le plan n’a pas changé, mais la teneur en humidité du matériau a évolué. Le polyamide absorbe l’eau dans le polymère ; les modifications résultantes de la mobilité et de l’espacement des chaînes peuvent altérer les dimensions ainsi que la rigidité et le comportement au choc. La variation dimensionnelle dépend de la nuance exacte, du renfort, de la géométrie, de l’humidité, de la température et de la durée d’exposition. Il est impossible d’attribuer un « pourcentage d’expansion du nylon » universel.
Cet article explique le mécanisme et propose une méthode pratique de mesure. Il traite de l’exposition à l’humidité post-moulage, qui se distingue du séchage des granulés avant le moulage par injection.
Que se passe-t-il réellement lorsque le nylon absorbe l’humidité ?
Le PA6 et le PA66 contiennent des groupes amides qui interagissent avec l’eau. Lorsque l’eau pénètre dans le polymère, elle modifie les interactions intermoléculaires et agit comme un plastifiant. Dans des conditions de conditionnement ordinaires, une pièce peut devenir moins rigide et plus ductile tandis que ses dimensions augmentent. L’absorption prend également du temps : une fine couche superficielle peut être plus humide que le cœur avant que la répartition de l’humidité ne s’égalise. La vitesse et le niveau d’équilibre dépendent des conditions d’exposition et de l’épaisseur de paroi. La brochure technique Ultramid de BASF documente les variations dimensionnelles et les modifications des propriétés mécaniques pour ses propres grades de PA.
Le gonflement dû à l’humidité et l’hydrolyse sont des mécanismes de défaillance distincts. Le conditionnement ordinaire à l’humidité modifie l’état physique et peut être partiellement inversé par séchage dans des conditions appropriées. Une exposition prolongée à l’eau chaude ou à des milieux agressifs peut également provoquer une dégradation chimique ; le séchage ne répare pas les chaînes polymères rompues. La température, la composition du liquide, la charge et la durée déterminent si ce risque est significatif. Une pièce qui augmente légèrement de volume mais conserve sa résistance nécessite une réponse différente de celle qui devient fragile ou perd en résistance. Consultez notre guide de sélection du nylon pour le traitement de l’eau pour des questions spécifiques aux applications. BASF aborde l’effet de l’eau sur la rigidité et la résistance dans son guide de résistance chimique.
Pourquoi la variation dimensionnelle peut-elle être difficile à prédire ?
L'état dans lequel la cote du plan est vérifiée est déterminant. « À l'état brut de moulage », « sec », « conditionné dans une atmosphère spécifiée » et « après immersion dans l'eau » décrivent différents états du matériau. Un résultat obtenu par immersion ne doit pas être substitué pour une pièce qui passe sa vie dans un air modérément humide. De même, une éprouvette de laboratoire peut ne pas représenter une pièce épaisse, nervurée, soumise à des contraintes locales et comportant plusieurs sections d'épaisseur.
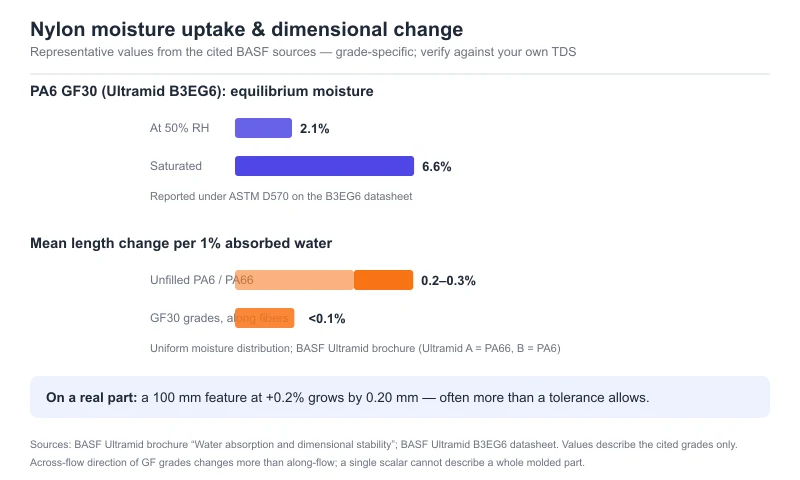
BASF indique que, pour ses grades Ultramid A et B non renforcés sous distribution uniforme de l'humidité, l'allongement moyen est d'environ 0,2–0,3 % par 1 % d'eau absorbée. La même brochure précise que, pour ses grades renforcés en fibres de verre, la variation de longueur dans le sens de l'orientation des fibres est inférieure à 0,1 % par 1 % d'eau absorbée. Il s'agit d'exemples publiés pour ces matériaux et conditions, et non de tolérances ou de coefficients de conception pour les grades Jinsu. La direction perpendiculaire aux fibres et le motif réel des fibres dans une pièce doivent être mesurés séparément. Brochure BASF Ultramid, « Absorption d'eau et stabilité dimensionnelle »
Pour une caractéristique de 100 mm, une variation de 0,2 % correspondrait à 0,20 mm. Ceci est un calcul illustrant pourquoi un faible pourcentage devient significatif à l'échelle de l'assemblage ; il ne s'agit pas d'une variation prévue pour votre pièce. Le serrage du filetage, les surfaces d'étanchéité, les sièges de roulement et l'accrochage par encliquetage peuvent tous être sensibles à des variations inférieures au millimètre.
Le renfort à 30 % de fibres de verre résout-il le problème ?
Les fibres de verre limitent généralement les variations dimensionnelles dans la direction d’alignement des fibres. Elles peuvent également rendre la réponse dimensionnelle directionnelle. Dans une pièce moulée par injection, l’orientation des fibres est influencée par le point d’injection, le parcours d’écoulement, l’épaisseur de paroi et les lignes de soudure. Une valeur scalaire unique de « dilatation due à l’humidité » ne peut donc pas décrire toutes les caractéristiques d’un composant en PA6 GF30 ou PA66 GF30.
Le renfort ne rend pas non plus la matrice polyamide insensible à l’eau. Par exemple, la fiche technique distincte Ultramid B3EG6 de BASF identifie ce matériau comme une grade PA6 renforcé avec 30 % de fibres de verre et indique des valeurs d’humidité de 2,1 % à 50 % d’humidité relative et de 6,6 % à saturation, selon les conditions d’essai ASTM D570 mentionnées. Ces chiffres concernent cette grade spécifique de BASF, et non tous les compounds PA6 GF30. Ils montrent pourquoi l’humidité de service et les conditions d’essai doivent accompagner chaque valeur d’absorption d’humidité. Fiche technique BASF B3EG6
Si une pièce chargée en fibres de verre se déforme pendant le stockage, vérifiez l’humidité et l’orientation des fibres, les contraintes internes du moulage ainsi que les sections de paroi non uniformes. Un déplacement dimensionnel directionnel peut être causé par plusieurs effets combinés ; il ne faut pas attribuer ces changements uniquement à l’absorption sans mesures préalables.
Le retrait de moulage, la dilatation thermique et le gonflement par humidité ne sont pas des valeurs identiques
Le retrait de moulage décrit l'écart dimensionnel créé lors du moulage et du refroidissement dans des conditions d'essai spécifiées. La dilatation thermique concerne les variations de température. Le gonflement par humidité concerne l'absorption d'eau après moulage. Le fluage sous charge soutenue et la dégradation chimique peuvent entraîner des modifications supplémentaires. La plage de retrait de moulage indiquée sur une fiche technique ne répond donc pas à la question : « De combien cette pièce finie augmentera-t-elle dans un entrepôt humide ? »
Lors de l'évaluation d'une fuite ou d'un défaut d'assemblage, enregistrez les dimensions, la masse, la température, l'humidité, l'âge et l'historique de charge de la pièce. Mesurer une pièce humide défaillante uniquement par rapport au plan peut masquer le moment où la dérive s'est produite.
Un plan d’essai pratique pour une pièce en nylon critique sur le plan des tolérances
- Définir la plage de conditions de service. Enregistrer les températures de fonctionnement et de stockage, l’humidité relative ou le contact avec un liquide, la durée d’exposition, la charge appliquée ainsi que l’ajustement ou l’étanchéité critiques. Déterminer si la pièce sera inspectée à l’état sec, conditionnée ou après exposition aux conditions de service.
- Identifier le grade exact. Obtenir la fiche technique (TDS) actuelle et vérifier si les propriétés indiquées correspondent à l’état sec, conditionné ou immergé. Noter le type de polymère, la teneur en fibres de verre, les autres charges, la couleur et tout système de stabilisation. La même désignation « PA66 GF30 » peut recouvrir différentes formulations.
- Établir un état initial reproductible. Enregistrer le lot de production, les paramètres de moulage, l’historique de conditionnement, la masse et les dimensions critiques. Utiliser les mêmes emplacements de mesure et le même instrument à chaque point temporel.
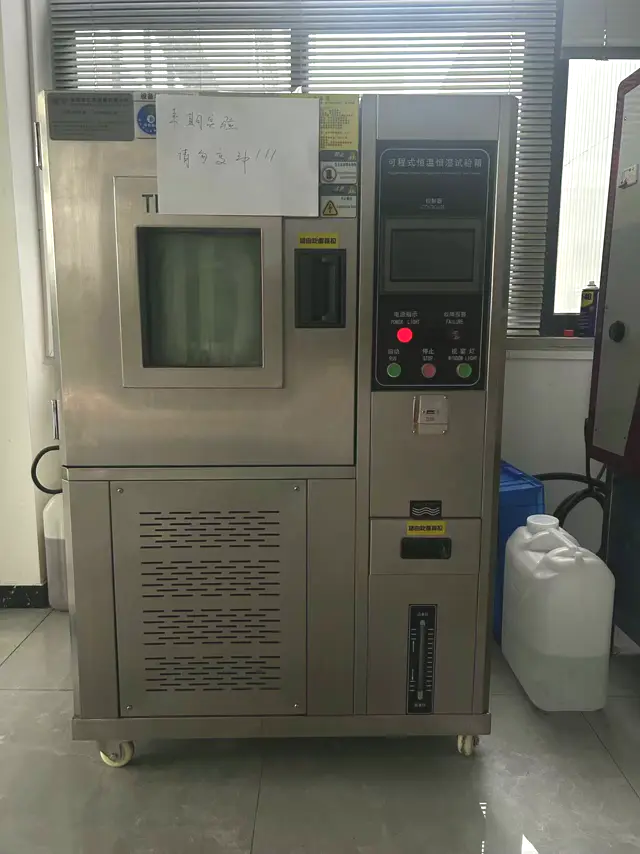
- Conditionner les éprouvettes et les pièces réelles. Inclure une atmosphère humide contrôlée adaptée à l’utilisation et une exposition à l’eau ou au milieu concerné uniquement si l’application l’exige. Documenter la température, l’humidité ou le liquide, l’épaisseur de l’éprouvette et la durée. ISO 62:2008 décrit les méthodes d’absorption d’eau pour des éprouvettes plastiques définies dans l’eau ou l’air humide ; ISO 291:2008 traite des atmosphères contrôlées pour le conditionnement et les essais.
- Mesurer la masse et les dimensions dans le temps. Enregistrer séparément la longueur, la largeur, l’épaisseur et les caractéristiques fonctionnelles. Vérifier les directions parallèle et perpendiculaire à l’écoulement pour une pièce chargée en fibres de verre. Arrêter l’essai lorsque la durée définie par l’application ou le critère de stabilisation convenu est atteint ; ne pas supposer que 24 heures représentent l’équilibre.
- Vérifier la fonctionnalité, pas seulement les cotes. Tester la force d’assemblage, le couple, le taux de fuite, la distance d’isolement électrique ou toute autre caractéristique déterminant réellement l’acceptation de la pièce. Si l’exposition est chaude, prolongée ou chimiquement agressive, évaluer également la rétention de résistance mécanique en plus des dimensions.
Pour la prise d’humidité par rapport à la masse initiale sèche définie, calculer gain de masse (%) = (masse après exposition − masse initiale sèche) ÷ masse initiale sèche × 100. Pour une caractéristique particulière, calculer variation dimensionnelle (%) = (dimension après exposition − dimension initiale) ÷ dimension initiale × 100. Conserver l’état initial et les conditions d’exposition à côté de chaque résultat. Si la pièce n’est pas initialement sèche, libeller le calcul comme variation par rapport à cet état de départ plutôt que comme « absorption d’eau ».
ISO 15512:2019 couvre la détermination de la teneur en eau dans les matières plastiques, y compris les granulés et les articles finis ; elle distingue explicitement cette mesure du comportement d’absorption évalué selon ISO 62. Un résultat obtenu selon l’une de ces normes ne remplace pas celui obtenu selon l’autre.
Comment la sélection des matériaux doit-elle évoluer ?
Déterminez d’abord quelle dérive dimensionnelle l’assemblage peut tolérer sur sa durée de vie en service. Comparez ensuite des compounds spécifiques dans les mêmes conditions d’humidité et d’essai. Les options peuvent inclure une grade PA6 ou PA66 renforcée, une formulation adaptée à l’exposition à l’eau, ou un autre polyamide présentant un profil d’absorption d’humidité différent. Aucune ne doit être approuvée uniquement parce qu’une famille de polymères est décrite comme « faible absorption ».
Lorsque la durabilité en eau chaude est un enjeu, vérifiez les données réelles de vieillissement et de rétention des propriétés pour la grade concernée. Une description « résistante à l’hydrolyse » ne garantit pas automatiquement un faible gonflement dû à l’humidité, et un gonflement réduit n’établit pas à lui seul une résistance durable à l’hydrolyse. Pour une pièce en contact avec l’eau, vérifiez chaque exigence indépendamment.
Si vous hésitez entre plusieurs grades de nylon pour une pièce à tolérances serrées, consultez nos matériaux PA6 et PA66 ou envoyez-nous le plan, les tolérances et les conditions de service. Nous pouvons recommander des grades candidats et un plan d’essais sur échantillons ; le choix final doit être validé sur votre pièce et dans votre procédé.
Questions fréquentes
Le séchage des granulés de nylon empêchera-t-il la croissance dimensionnelle ultérieure de la pièce finie ?
Non. Le séchage des granulés traite l’humidité avant le moulage. Une fois moulée, la pièce peut absorber l’humidité de son environnement jusqu’à atteindre un état dépendant des conditions d’équilibre. L’humidité de transformation et l’humidité en service doivent toutes deux être maîtrisées, mais à des étapes différentes.
L’absorption d’eau est-elle toujours permanente ?
L’absorption ordinaire d’humidité est un processus physique et partiellement réversible. Une variation de masse ou de dimensions seule ne prouve pas un dommage permanent. Une exposition répétée à l’eau chaude, à des produits chimiques agressifs ou une contrainte soutenue peuvent introduire des modifications supplémentaires, potentiellement irréversibles ; testez ces cas séparément.
Puis-je utiliser la valeur « absorption d’eau sur 24 heures » du fournisseur comme tolérance dimensionnelle ?
Non. Le pourcentage massique d’eau absorbée et le pourcentage de variation de longueur sont des mesures distinctes. Un essai de 24 heures ne reflète pas nécessairement l’état d’équilibre ni l’épaisseur réelle de paroi et les conditions de service de votre pièce.
Le PA6 GF30 et le PA66 GF30 ont-ils le même comportement vis-à-vis de l’humidité ?
Pas nécessairement. La chimie de la résine, la formulation du grade, la quantité et l’orientation des fibres ainsi que les conditions d’exposition sont déterminantes. Comparez les grades exacts du fournisseur à l’état sec tel que moulé et à l’état conditionné correspondant à votre application.