
Un soporte puede superar un ensayo de tracción a temperatura ambiente y, aun así, fallar tras meses bajo carga en una carcasa cálida y húmeda. Para una pieza estructural moldeada por inyección, elegir entre PA6 GF30 y PA66 GF30 requiere algo más que comparar el valor máximo de resistencia a la tracción de dos fichas técnicas. Las preguntas clave son qué debe soportar la pieza, durante cuánto tiempo, a qué temperatura y estado de humedad, y dónde sitúa el proceso de moldeo las fibras y las líneas de soldadura.
Ambos nombres indican una poliamida reforzada con aproximadamente un 30% de fibra de vidrio en peso. No especifican una formulación universal. Aquí utilizamos dos fichas reales de material Jinsu—B7G6 (PA6 GF30) y A2G30 (PA66 GF30)—para mostrar lo que un comprador puede verificar y dónde se requieren más ensayos. Los estabilizantes térmicos, los modificadores de impacto, la longitud de fibra, el color y el historial de procesamiento pueden alterar el resultado. Califique el grado exacto propuesto y la pieza moldeada en sus condiciones de servicio.
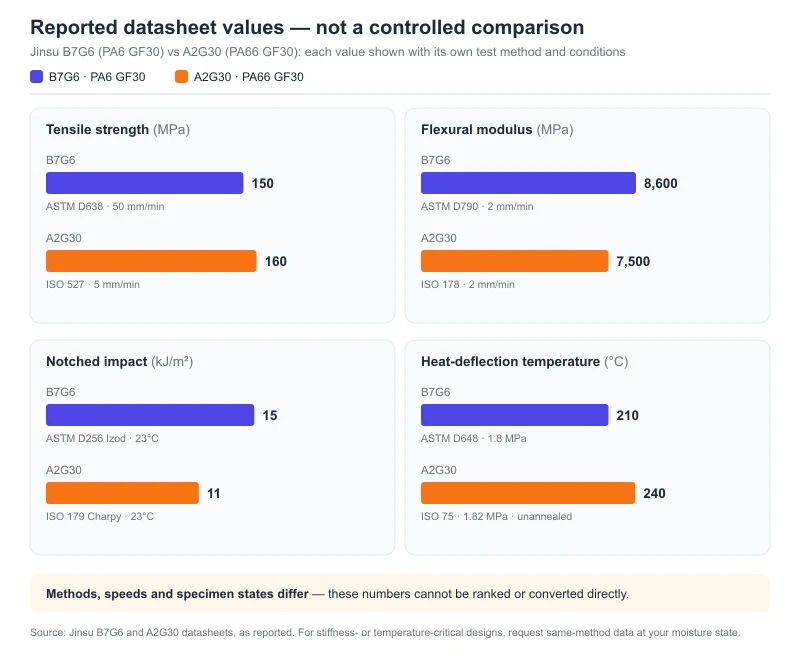
Lo que realmente informan las fichas técnicas de Jinsu B7G6 y A2G30
Estos son valores típicos de la ficha del proveedor, no límites de compra garantizados. Las dos fichas utilizan diferentes normas o velocidades de ensayo para varias propiedades y no especifican si sus probetas mecánicas estaban secas o acondicionadas a humedad. Lea cada resultado junto con su método en lugar de tratar las dos columnas como una prueba comparativa controlada.
| Propiedad reportada | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | Cómo usarla |
|---|---|---|---|
| Fibra de vidrio | 30 ± 2%, ISO 3451 | Descrita como 30% GF; no se indica contenido medido | Ambos se comercializan como GF30; solo B7G6 proporciona un ensayo de contenido de fibra en estas fichas. |
| Densidad a 23°C | 1,19 g/cm³, ASTM D792 | 1,36 g/cm³, ISO 1183 | Estos son los valores de grado reportados bajo métodos diferentes. Confirme la masa en la pieza moldeada cuando el peso o el coste por unidad sean críticos. |
| Resistencia a la tracción | 150 MPa, ASTM D638, 50 mm/min | 160 MPa, ISO 527, 5 mm/min | No clasifique 160 vs 150 como una comparación de resistencia controlada: el método y la velocidad difieren. |
| Módulo de flexión | 8.600 MPa, ASTM D790, 2 mm/min | 7.500 MPa, ISO 178, 2 mm/min | Las normas difieren; solicite un método coincidente y estado de humedad para diseños críticos en rigidez. |
| Impacto entallado | 15 kJ/m² según reporte, ASTM D256 Izod, 23°C | 11 kJ/m², ISO 179 Charpy, 23°C | Métodos y probetas de impacto diferentes. No compare ni convierta los dos números sin un ensayo coincidente. |
| Temperatura de deflexión térmica | 210°C, ASTM D648, 1,8 MPa | 240°C, ISO 75, 1,82 MPa, sin recocido | Resultados de cribado separados, no temperaturas de servicio a largo plazo permisibles ni una clasificación estricta con el mismo método. |
| Contracción de moldeo | 0,4–0,6%, ISO 294 | 0,4–0,9%, ISO 2577 | Los métodos y detalles de las probetas difieren; mida la contracción y el alabeo en el molde de producción. |
Fuente: Fichas de material PA6GF30 / B7G6 y PA66+GF30 / A2G30 suministradas por Jinsu. La ficha de A2G30 está fechada el 20 de abril de 2026. Ambas describen valores típicos para referencia más que garantías de inspección. Solicite el PDF actual específico del grado y los límites de aceptación acordados antes de realizar el pedido.
Las fichas publicadas identifican dos candidatos reales, pero no demuestran que uno soportará más carga en un componente húmedo, caliente o soldado. Eso requiere ensayos en condiciones coincidentes. En particular, ninguna de las fichas proporciona una tabla mecánica seca-versus-acondicionada, curva de fluencia o resultado de fatiga para estos dos grados.
Comience por el modo de fallo y luego seleccione un material
| Situación de la pieza estructural | Prueba inicial razonable | Lo que aún debe demostrarse |
|---|---|---|
| Un soporte cargado cerca de una fuente de calor | Seleccione A2G30 y alternativas adecuadas estabilizadas térmicamente | Obtenga datos en caliente y en estado acondicionado mediante el mismo método, así como fluencia, fatiga y retención de resistencia a la temperatura real y duración de carga; los HDT de las dos fichas técnicas por sí solos son insuficientes. |
| Una carcasa con tolerancias ajustadas o asiento de rodamiento expuesta a aire húmedo | Pruebe tanto B7G6 como A2G30 | Ninguna ficha proporciona un valor de humedad de equilibrio para estos grados. Mida dimensiones y ajuste tras el acondicionamiento, paralela y perpendicularmente al flujo. |
| Una carcasa nervada con línea de unión crítica, enganche a presión o requisito de impacto | Pruebe ambos; considere un grado específicamente modificado para impacto si es necesario | Los valores de Izod y Charpy indicados en las fichas no pueden compararse directamente. Pruebe la resistencia de la línea de unión y el impacto local de la geometría moldeada. |
| Una pieza a temperatura moderada con caminos de flujo largos y un objetivo estricto de coste por pieza | Compare ambos en el molde de producción | Presión de llenado, deformación, tiempo de ciclo, desperdicio y precio del material entregado para los grados exactos. |
| Exposición a agua caliente, refrigerante o limpieza agresiva | Especifique la exposición antes de elegir un polímero base | Datos específicos del grado sobre hidrólisis o envejecimiento químico, más resistencia retenida y pruebas de estanqueidad/ajuste; “GF30” no es una clasificación de durabilidad. |
Estas son reglas de preselección, no aprobaciones automáticas. Si ningún grado mantiene las dimensiones o el rendimiento mecánico durante todo el rango de condiciones de servicio, considere una formulación o familia de polímeros diferente en lugar de forzar una elección entre PA6 y PA66.
La humedad afecta tanto al ajuste como a la capacidad de carga
La fibra de vidrio limita ciertos movimientos dimensionales, pero la matriz de poliamida sigue absorbiendo agua. El resultado es dependiente del tiempo y direccional: un nervio alineado con el flujo puede comportarse de manera diferente a una característica transversal a la dirección del flujo. La humedad también puede reducir la rigidez, por lo que un soporte que cumple con el límite de deflexión en estado seco podría no cumplirlo tras el acondicionamiento. Las fichas técnicas de Jinsu B7G6 y A2G30 no informan sobre la absorción de humedad en equilibrio ni sobre el módulo en pares seco/acondicionado, por lo que sus valores mecánicos listados no pueden responder por sí solos a esa pregunta sobre las condiciones de servicio.
Solo a modo de contexto, un par publicado separado del mismo proveedor—PA6 GF30 B3EG6 y PA66 GF30 A3EG6—informa rangos de humedad en equilibrio de 1.9–2.3% y 1.5–1.9% a 23°C/50% HR, respectivamente. Su módulo de tracción cambia de 9.5 a 6.2 GPa para el grado PA6 y de 10.0 a 7.2 GPa para el grado PA66 desde el estado seco hasta el acondicionado. Esos valores demuestran por qué el acondicionamiento es importante; no son valores para B7G6 o A2G30.
Especifique si los requisitos del dibujo y mecánicos aplican en estado moldeado, seco, acondicionado a una atmósfera definida o después de una exposición definida a líquido. Mida la masa, las dimensiones clave y el ajuste funcional en ese mismo estado. Un número de inmersión de 24 horas no es una tolerancia dimensional, y un valor de contracción de moldeo no predice la hinchazón posterior por humedad. Nuestra guía separada explica por qué las dimensiones del nylon cambian tras la absorción de agua.
Para un ensamblaje de precisión, verifique las ubicaciones que realmente fallan: espaciamiento de agujeros de tornillo, asientos de rodamiento, compresión de juntas, enganche a presión y planitud. Si el componente está caliente y húmedo durante largos periodos, evalúe la degradación química y la retención de propiedades mecánicas por separado del acondicionamiento reversible por humedad.
Calor: no convierta la DTHT en una temperatura de uso continuo
La DTHT se mide bajo una carga de flexión especificada y un procedimiento de calentamiento. Es útil para comparar materiales bajo las mismas condiciones de ensayo, pero no establece el esfuerzo admisible durante meses o años. La ficha técnica del B7G6 de Jinsu indica 210°C según ASTM D648 a 1,8 MPa; la ficha del A2G30 indica 240°C según ISO 75 a 1,82 MPa en una probeta sin recocido. Estas diferencias metodológicas y los detalles no especificados de las probetas no justifican una ventaja precisa de rendimiento de 30°C entre ambos.
La distinción entre la DTHT y la vida útil es real incluso con métodos de ensayo equivalentes. Los ejemplos independientes de B3EG6 y A3EG6 reportan DTHT de 210°C y 250°C según ISO 75, pero ambos indican 135°C como índice de temperatura IEC 60216 para una pérdida del 50% de la resistencia a tracción tras 20.000 horas. Se trata de grados de fabricantes distintos, no de datos sustitutivos para B7G6 o A2G30; ilustran por qué la DTHT no debe venderse como clasificación de uso continuo.
Para una pieza portante a alta temperatura, obtenga curvas de fluencia específicas del grado, datos de resistencia frente a temperatura y resultados de envejecimiento térmico. Ensaye a la temperatura más alta realista de la pieza, no solo a la temperatura ambiente. Incluya humedad, productos químicos y cargas cíclicas cuando corresponda. Si un proveedor denomina un grado “estabilizado térmicamente”, solicite el ensayo de estabilización y el criterio de retención de propiedades, en lugar de tratar la etiqueta como prueba definitiva.
El molde puede ser tan importante como la resina base
Las fibras cortas se alinean durante el llenado. Por lo tanto, la ubicación de las compuertas, las transiciones de espesor y los nervios influyen en la rigidez local, la contracción y la deformación. Una línea de fusión donde se encuentran dos frentes de flujo puede ser mucho más débil que una probeta estándar de tracción, especialmente si esa línea atraviesa un bossillo cargado o un enganche a presión. La guía de modelado de materiales de BASF trata explícitamente la orientación de las fibras, la humedad, la temperatura y la velocidad de carga como variables vinculadas; la guía sobre líneas de fusión de Envalior recomienda verificar la ubicación de la compuerta, la trayectoria del flujo, el desgasificado y la línea de fusión en la geometría real.
No copie los parámetros de moldeo de un grado para otro. Las fichas de Jinsu indican secado a 100–120°C como rango inicial (4–5 horas para B7G6; 4–6 horas para A2G30), y temperaturas de molde de 79–90°C y 80–100°C, respectivamente. La ficha de A2G30 indica por separado temperatura de masa fundida de 250–270°C y temperatura de boquilla de 280–300°C. La temperatura de masa fundida describe el polímero fundido; la temperatura de boquilla describe la zona de la boquilla. Son magnitudes diferentes y sus rangos no tienen por qué coincidir. Ninguna de ellas es la temperatura del molde. Estos son rangos de referencia de las fichas técnicas, por lo que registre las condiciones reales de masa fundida, boquilla y molde por separado durante las pruebas. El tiempo de secado también depende de la humedad inicial de las pellets y del rendimiento del secador; verifique la humedad y el aspecto de las pellets en lugar de depender únicamente del tiempo.
Un cambio de PA6 GF30 a PA66 GF30 debe provocar una prueba de molde, especialmente si la pieza tiene trayectorias de flujo largas, múltiples compuertas, nervios finos o requisitos estrictos de planitud. Los valores de contracción de molde obtenidos de distintas cajas de ensayo y configuraciones no son directamente transferibles a la cavidad de producción.
Un plan de calificación que conduce a una elección defendible
- Defina el rango de condiciones de servicio. Registre las temperaturas pico y normales de la pieza, la exposición seca y húmeda, la magnitud y duración de la carga, la vibración o el impacto, los productos químicos y la vida útil requerida. Defina límites de aceptación medibles para la deflexión, la resistencia, las dimensiones y la función.
- Solicite documentos exactos del grado. Para B7G6 y A2G30, solicite datos actualizados en estado seco/condicionado y resultados de tracción, flexión, impacto y HDT con métodos equivalentes, además de curvas de fluencia (creep) y envejecimiento cuando sea necesario. Registre el contenido de fibra, el estabilizante, el color y los métodos de prueba. No compare un grado no modificado con uno estabilizado atribuyendo la diferencia exclusivamente a PA6 frente a PA66.
- Moldee ambos candidatos en condiciones representativas. Registre el secador y la humedad medida de las pellets, las temperaturas de fusión y molde, las ubicaciones de compuerta y línea de soldadura, el empaque, el tiempo de ciclo y los desechos. Mantenga la misma geometría crítica y las mismas ubicaciones de inspección.
- Pruebe las piezas en los estados relevantes. Incluya probetas tal como se moldea (dry-as-molded state) y condicionadas en servicio. Mida las dimensiones paralelas y perpendiculares al flujo, las características portantes, la resistencia de la línea de soldadura, la fluencia o fatiga, y el ensamblaje funcional. Agregue envejecimiento en agua caliente o químico solo cuando la aplicación lo requiera.
- Compare el costo total de la pieza. Incluya el precio cotizado de la resina, la energía de secado, el tiempo de ciclo, los desechos, los cambios de utillaje, la inspección y el riesgo de fallo en campo. Un precio de resina más bajo no implica necesariamente un menor costo de pieza aceptada.
Utilice la guía general de compra PA6 vs PA66 para una visión más amplia de la familia de polímeros. Para una prueba de pieza estructural, envíe el plano, el caso de carga y las condiciones de servicio al equipo técnico de Jinsu. Solicite las fichas técnicas y muestras actuales de B7G6 y A2G30, o pregunte qué otro grado se está proponiendo realmente, antes de comparar precios o aprobar un sustituto.
Preguntas frecuentes
¿Es PA66 GF30 siempre el material estructural más resistente?
No. B7G6 y A2G30 indican 150 y 160 MPa, pero sus métodos de ensayo de tracción y velocidades de prueba difieren, y ninguna ficha técnica define un estado seco/condicionado. El valor superior en la ficha no establece por sí solo una estructura moldeada más resistente. Compare las referencias exactas bajo condiciones equivalentes en la geometría real.
¿El 30% de fibra de vidrio evita que el nailon absorba agua?
No. La matriz de poliamida puede seguir absorbiendo agua. Las fichas técnicas proporcionadas para B7G6 y A2G30 no cuantifican su absorción de humedad en equilibrio, por lo que se deben medir las piezas reales bajo una condición definida de humedad o exposición a líquidos.
¿Puedo usar los 240°C de HDT de A2G30 como su temperatura de servicio continua?
No. La HDT es una medición de deflexión a corto plazo bajo una carga especificada. Utilice los datos de envejecimiento térmico a largo plazo, fluencia y resistencia remanente del grado para cargas sostenidas.
¿Puedo sustituir PA6 GF30 por PA66 GF30 sin modificar el molde?
No asuma esto. Verifique el llenado, la orientación de las fibras, la ubicación de las líneas de soldadura, la contracción, la planitud y los ajustes críticos en una prueba representativa de producción. Una sustitución de material puede requerir cambios en el procesamiento o en el utillaje.