
Una pieza de nylon puede pasar la inspección poco después del moldeo, pero ajustar de manera diferente tras el almacenamiento en aire húmedo o el uso en agua. El plano no ha cambiado, pero el contenido de humedad del material sí. La poliamida absorbe agua en el polímero; el cambio resultante en la movilidad y separación de las cadenas puede alterar tanto las dimensiones como la rigidez y el comportamiento al impacto. El cambio dimensional depende del grado exacto, el refuerzo, la geometría, la humedad, la temperatura y el tiempo. No se le puede asignar un “porcentaje universal de expansión del nylon”.
Este artículo explica el mecanismo y ofrece una forma práctica de medirlo. Aborda la exposición a la humedad posterior al moldeo, que es distinta del secado de pellets antes del moldeo por inyección.
¿Qué ocurre realmente cuando el nailon absorbe humedad?
El PA6 y el PA66 contienen grupos amida que interactúan con el agua. A medida que el agua penetra en el polímero, modifica las interacciones intermoleculares y actúa como plastificante. En condiciones normales de acondicionamiento, una pieza puede volverse menos rígida y más dúctil, mientras sus dimensiones aumentan. La absorción también requiere tiempo: una capa superficial delgada puede presentar mayor contenido de humedad que el núcleo antes de que la distribución de humedad se iguale. La velocidad y el nivel de equilibrio dependen de las condiciones de exposición y del espesor de pared. El folleto técnico de Ultramid de BASF documenta los cambios en dimensiones y propiedades mecánicas en sus propias calidades de PA.
La hinchazón por humedad y la hidrólisis son mecanismos de fallo distintos. El acondicionamiento normal con humedad altera el estado físico y puede revertirse parcialmente mediante secado en condiciones adecuadas. La exposición prolongada a agua caliente o medios agresivos también puede provocar degradación química; el secado no repara las cadenas poliméricas rotas. La temperatura, la composición del líquido, la carga y la duración determinan si ese riesgo es relevante. Una pieza que aumenta ligeramente de tamaño pero mantiene su resistencia requiere una respuesta diferente a una que se vuelve frágil o pierde resistencia. Consulte nuestra guía de selección de nailon para tratamiento de aguas para cuestiones específicas de materiales según la aplicación. BASF analiza el efecto del agua sobre la rigidez y la resistencia en su guía de resistencia química.
¿Por qué puede ser difícil predecir el cambio dimensional?
El estado en que se verifica la dimensión del plano es importante. “Moldeado”, “seco”, “acondicionado a una atmósfera especificada” y “tras inmersión en agua” describen diferentes estados del material. Un resultado de inmersión en agua no debe sustituir al de una pieza que pasa su vida útil en aire moderadamente húmedo. Asimismo, una probeta de laboratorio puede no representar una pieza gruesa con nervaduras, estrés local y varias secciones de pared.
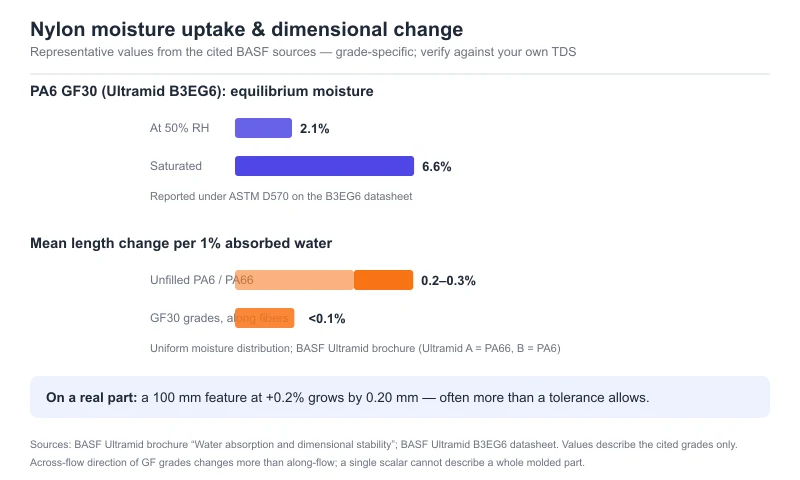
BASF informa que, para sus grados Ultramid A y B sin refuerzo bajo distribución uniforme de humedad, el aumento medio de longitud es de aproximadamente 0,2–0,3% por cada 1% de agua absorbida. El mismo folleto indica que, para sus grados reforzados con fibra de vidrio, el cambio de longitud a lo largo de la orientación de la fibra es inferior al 0,1% por cada 1% de agua absorbida. Estos son ejemplos publicados para esos materiales y condiciones, no tolerancias ni coeficientes de diseño para los grados Jinsu. La dirección transversal a las fibras y el patrón de fibras de una pieza real deben medirse por separado. Folleto BASF Ultramid, “Absorción de agua y estabilidad dimensional”
Para una característica de 100 mm, un cambio del 0,2% sería de 0,20 mm. Esto es una ilustración aritmética de por qué un pequeño porcentaje importa a escala de ensamblaje; no es un cambio previsto para su pieza. El ajuste de roscas, las superficies de sellado, los asientos de cojinete y el enganche a presión pueden ser sensibles a cambios inferiores a un milímetro.
¿Resuelve el problema el 30 % de fibra de vidrio?
La fibra de vidrio generalmente restringe el cambio dimensional en la dirección de alineación de las fibras. También puede hacer que la respuesta dimensional sea direccional. En una pieza moldeada por inyección, la orientación de las fibras se ve afectada por la compuerta, el camino de flujo, el espesor de pared y las líneas de unión. Por lo tanto, un único valor escalar de “expansión por humedad” no puede describir todas las características de un componente de PA6 GF30 o PA66 GF30.
El refuerzo tampoco hace que la matriz de poliamida sea inmune al agua. Por ejemplo, la ficha técnica independiente de Ultramid B3EG6 de BASF identifica ese material como un grado de PA6 reforzado con 30 % de fibra de vidrio y enumera valores de humedad del 2,1 % a 50 % de humedad relativa y del 6,6 % a saturación, según su informe ASTM D570 indicado. Esas cifras describen ese grado específico de BASF, no todos los compuestos de PA6 GF30. Muestran por qué la humedad de servicio y la condición de prueba deben acompañar a cada valor de humedad. Ficha técnica BASF B3EG6
Si una pieza cargada con fibra de vidrio se deforma durante el almacenamiento, verifique la humedad y la orientación de las fibras, las tensiones internas del moldeo y las secciones de pared no uniformes. Un desplazamiento dimensional direccional puede ser causado por varios efectos simultáneamente; el cambio no debe atribuirse únicamente a la absorción sin mediciones.
La contracción de moldeo, la expansión térmica y la hinchazón por humedad no son el mismo valor
La contracción de moldeo describe la diferencia dimensional generada durante el moldeo y el enfriamiento bajo condiciones de ensayo especificadas. La expansión térmica se refiere al cambio de temperatura. La hinchazón por humedad se refiere a la absorción de agua posterior al moldeo. La fluencia bajo carga sostenida y la degradación química pueden provocar cambios adicionales. Por lo tanto, el rango de contracción de moldeo indicado en una ficha técnica no responde a la pregunta: “¿Cuánto crecerá esta pieza terminada en un almacén húmedo?”
Al evaluar una fuga o un fallo de ensamblaje, registre las dimensiones, la masa, la temperatura, la humedad, la antigüedad y el historial de cargas de la pieza. Medir una pieza húmeda defectuosa únicamente contra el plano puede ocultar el momento en que se produjo la desviación.
Plan de ensayo práctico para una pieza de nylon con tolerancias críticas
- Definir el rango de condiciones de servicio. Registre la temperatura de funcionamiento y almacenamiento, la humedad relativa o contacto con líquidos, el tiempo de exposición, la carga y el ajuste o sello crítico. Decida si la pieza se inspeccionará en estado seco, acondicionada o tras la exposición al servicio.
- Identificar el compuesto exacto. Obtenga la FDS actual y pregunte si las propiedades reportadas corresponden al estado seco, acondicionado o sumergido. Registre el tipo de polímero, el contenido de fibra de vidrio, otros rellenos, color y cualquier paquete de estabilización. La misma etiqueta “PA66 GF30” puede cubrir diferentes formulaciones.
- Establecer un estado inicial repetible. Registre el lote de producción, los parámetros de moldeo, el historial de acondicionamiento, la masa y las dimensiones críticas. Utilice las mismas ubicaciones de medición y el mismo instrumento en cada punto temporal.
- Acondicionar tanto las probetas como las piezas reales. Incluya una condición controlada de aire húmedo relevante para el uso y una exposición a agua o medio solo si la aplicación lo requiere. Documente la temperatura, la humedad o el líquido, el espesor de la probeta y el tiempo. ISO 62:2008 describe métodos de absorción de agua para probetas plásticas definidas en agua o aire húmedo; ISO 291:2008 aborda atmósferas controladas para el acondicionamiento y ensayo.
- Medir la masa y las dimensiones a lo largo del tiempo. Registre por separado la longitud, el ancho, el espesor y las características funcionales. Verifique tanto la dirección de flujo como la transversal al flujo en una pieza cargada con fibra de vidrio. Detenga el ensayo cuando se alcance la duración definida por la aplicación o el criterio de estabilización acordado; no asuma que 24 horas representan el equilibrio.
- Verificar la función, no solo el calibre. Pruebe la fuerza de ensamblaje, el par de apriete, la tasa de fuga, la separación eléctrica u otra característica que determine realmente la aceptación de la pieza. Si la exposición es a alta temperatura, prolongada o químicamente agresiva, evalúe también la retención de resistencia además del tamaño.
Para la captación de humedad relativa a la masa seca inicial definida, calcule aumento de masa (%) = (masa tras la exposición − masa seca inicial) ÷ masa seca inicial × 100. Para una característica particular, calcule cambio dimensional (%) = (dimensión tras la exposición − dimensión inicial) ÷ dimensión inicial × 100. Mantenga el estado inicial y la condición de exposición junto a cada resultado. Si la pieza no está inicialmente seca, etiquete el cálculo como cambio desde ese estado inicial en lugar de “absorción de agua”.
ISO 15512:2019 cubre la determinación del contenido de agua en plásticos, incluidos gránulos y artículos terminados; distingue explícitamente esto del comportamiento de absorción medido bajo ISO 62. Un resultado de uno no sustituye al otro.
¿Cómo debe cambiar la selección de materiales?
Primero, determine qué tolerancia a la deriva dimensional admite el conjunto durante su vida útil. Luego, compare compuestos específicos bajo las mismas condiciones de humedad y ensayo. Las opciones pueden incluir un grado reforzado de PA6 o PA66, una formulación seleccionada para exposición al agua u otro poliamida con un perfil de absorción de humedad diferente. Ninguno debe aprobarse únicamente porque se describa una familia de polímeros como “baja absorción”.
Cuando la preocupación sea la durabilidad en agua caliente, verifique los datos reales de envejecimiento y retención de propiedades del grado específico. Una descripción de “resistente a la hidrólisis” no garantiza automáticamente una baja hinchazón por humedad, y una menor hinchazón no establece por sí sola una resistencia a largo plazo a la hidrólisis. Para una pieza en contacto con agua, compruebe cada requisito de forma independiente.
Si está eligiendo entre grados de nylon para una pieza de tolerancias ajustadas, revise nuestros materiales PA6 y PA66 o envíenos el plano, las tolerancias y las condiciones de servicio. Podemos recomendar grados candidatos y un plan de pruebas de muestras; la elección final debe validarse en su pieza y proceso.
Preguntas frecuentes
¿Evitará el secado de los pellets de nylon que la pieza terminada crezca posteriormente?
No. El secado de los pellets aborda la humedad antes del moldeo. Una vez moldeada, la pieza puede absorber humedad del entorno hasta acercarse a un estado dependiente de las condiciones. Tanto la humedad de procesamiento como la humedad en servicio deben controlarse, pero en etapas diferentes.
¿Es siempre permanente la absorción de agua?
La captación ordinaria de humedad es un proceso físico y puede ser parcialmente reversible. Un cambio solo en masa o dimensiones no demuestra un daño permanente. La exposición repetida a agua caliente, químicos agresivos o estrés sostenido pueden introducir cambios adicionales, potencialmente irreversibles; pruebe esos factores por separado.
¿Puedo usar el valor de “absorción de agua a 24 horas” del proveedor como mi tolerancia dimensional?
No. El porcentaje en masa de agua absorbida y el porcentaje de cambio de longitud son mediciones diferentes. Una prueba de 24 horas tampoco refleja necesariamente el equilibrio ni el espesor real de pared y las condiciones de servicio de su pieza.
¿Tienen PA6 GF30 y PA66 GF30 el mismo comportamiento frente a la humedad?
No necesariamente. La química de la resina, la formulación del grado, la cantidad y orientación de la fibra, y las condiciones de exposición son factores determinantes. Compare los grados exactos del proveedor en estado seco tal como moldeado y en estado acondicionado que coincidan con su aplicación.