
Um suporte pode passar em um teste de tração à temperatura ambiente e ainda assim falhar após meses sob carga em um gabinete quente e úmido. Para uma peça estrutural moldada por injeção, escolher entre PA6 GF30 e PA66 GF30 exige mais do que comparar o maior valor de resistência à tração em duas fichas técnicas. As questões importantes são: o que a peça deve suportar, por quanto tempo, a que temperatura e estado de umidade, e onde o processo de moldagem posiciona suas fibras e linhas de solda.
Ambos os nomes indicam uma poliamida reforçada com aproximadamente 30% de fibra de vidro em peso. Eles não especificam uma formulação universal. Aqui usamos duas fichas técnicas reais da Jinsu—B7G6 (PA6 GF30) e A2G30 (PA66 GF30)—para mostrar o que um comprador pode verificar e onde são necessários testes adicionais. Estabilizantes térmicos, modificadores de impacto, comprimento da fibra, cor e histórico de processamento podem alterar o resultado. Qualifique a grade exata proposta e a peça moldada em suas condições de serviço.
O que as fichas técnicas da Jinsu B7G6 e A2G30 realmente relatam
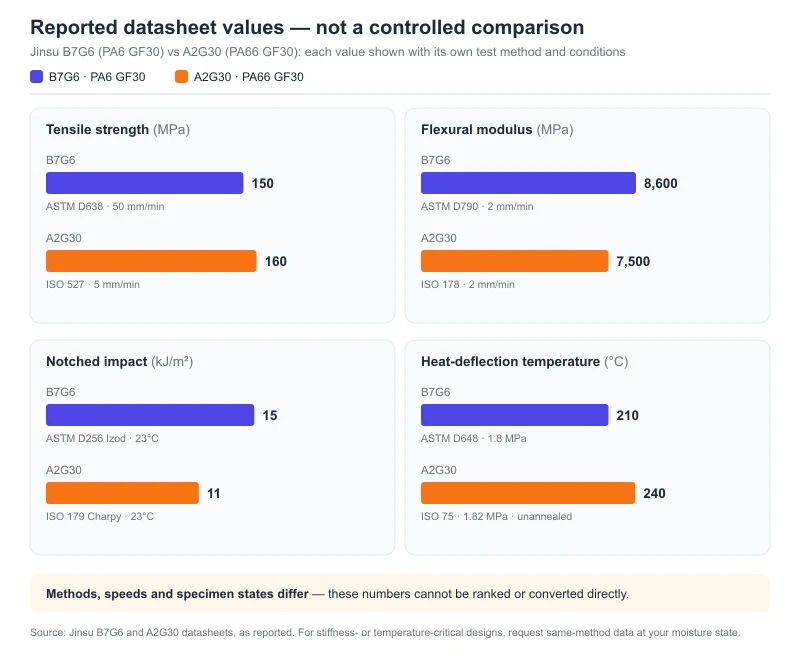
Estes são valores típicos de folha do fornecedor, não limites garantidos de compra. As duas folhas usam padrões ou velocidades de teste diferentes para várias propriedades e não indicam se suas amostras mecânicas estavam secas ou condicionadas à umidade. Leia cada resultado com seu método, em vez de tratar as duas colunas como um teste comparativo controlado.
| Propriedade relatada | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | Como usá-la |
|---|---|---|---|
| Fibra de vidro | 30 ± 2%, ISO 3451 | Descrito como 30% GF; nenhum conteúdo medido indicado | Ambos são comercializados como GF30; apenas o B7G6 fornece um teste de teor de fibra nestas folhas. |
| Densidade a 23°C | 1,19 g/cm³, ASTM D792 | 1,36 g/cm³, ISO 1183 | Estes são os valores de grau relatados sob métodos diferentes. Confirme a massa na peça moldada quando o peso ou custo por peça for relevante. |
| Resistência à tração | 150 MPa, ASTM D638, 50 mm/min | 160 MPa, ISO 527, 5 mm/min | Não classifique 160 vs 150 como uma comparação controlada de resistência: método e velocidade diferem. |
| Módulo de flexão | 8.600 MPa, ASTM D790, 2 mm/min | 7.500 MPa, ISO 178, 2 mm/min | Os padrões diferem; solicite um método correspondente e estado de umidade para projetos críticos em rigidez. |
| Impacto entalhado | 15 kJ/m² conforme relatado, ASTM D256 Izod, 23°C | 11 kJ/m², ISO 179 Charpy, 23°C | Métodos e amostras de impacto diferentes. Não compare nem converta os dois números sem um teste correspondente. |
| Temperatura de deflexão térmica | 210°C, ASTM D648, 1,8 MPa | 240°C, ISO 75, 1,82 MPa, não recozido | Resultados de triagem separados, não temperaturas de serviço de longo prazo permitidas ou um ranking estrito de mesmo método. |
| Retração de moldagem | 0,4–0,6%, ISO 294 | 0,4–0,9%, ISO 2577 | Detalhes de métodos e amostras diferem; meça a retração e a empenamento no molde de produção. |
Fonte: Folhas de material PA6GF30 / B7G6 e PA66+GF30 / A2G30 fornecidas pela Jinsu. A folha A2G30 é datada de 20 de abril de 2026. Ambas descrevem valores típicos para referência, não garantias de inspeção. Solicite o PDF específico do grau atual e os limites de aceitação acordados antes de fazer o pedido.
As folhas publicadas identificam dois candidatos reais, mas elas não provam que um suportará mais carga em um componente úmido, quente ou soldado. Isso requer testes em condições correspondentes. Em particular, nenhuma das folhas indica que os valores impressos podem ser classificados diretamente.
Comece pelo modo de falha e, em seguida, faça uma pré-seleção do material
| Situação da peça estrutural | Primeira tentativa sensata | O que ainda deve ser comprovado |
|---|---|---|
| Um suporte carregado próximo a uma fonte de calor | Pré-selecione A2G30 e quaisquer alternativas adequadas estabilizadas termicamente | Obter dados quentes e condicionados pelo mesmo método, fluência, fadiga e retenção de resistência na temperatura real e duração da carga; apenas os HDTs das duas Fichas Técnicas são insuficientes. |
| Uma carcaça ou assento de rolamento com tolerância apertada exposto ao ar úmido | Testar tanto B7G6 quanto A2G30 | Nenhuma ficha fornece um valor de umidade de equilíbrio para esses grades. Medir dimensões e ajuste após o condicionamento, na direção e transversalmente ao fluxo. |
| Uma carcaça nervurada com linha de solda crítica, engate rápido ou requisito de impacto | Testar ambos; considerar um grade especificamente modificado para impacto, se necessário | Os valores de Izod e Charpy dos datasheets não podem ser comparados diretamente. Testar a resistência da linha de solda e o impacto local da geometria moldada. |
| Uma peça em temperatura moderada com longos caminhos de fluxo e meta rigorosa de custo por peça | Comparar ambos no molde de produção | Pressão de injeção, empenamento, tempo de ciclo, refugo e preço do material entregue para os grades exatos. |
| Exposição a água quente, líquido de arrefecimento ou limpeza agressiva | Especificar a exposição antes de escolher o polímero base | Dados específicos do grade sobre hidrólise ou envelhecimento químico, além de resistência retida e testes de vazamento/ajuste; “GF30” não é uma classificação de durabilidade. |
Estas são regras de pré-seleção, não aprovações automáticas. Se nenhum dos grades mantiver as dimensões ou o desempenho mecânico durante toda a faixa de condições de serviço, considere uma formulação diferente ou família de polímeros em vez de forçar uma escolha entre PA6 e PA66.
A umidade altera tanto o ajuste quanto a capacidade de carga
A fibra de vidro limita parte do movimento dimensional, mas a matriz de poliamida ainda absorve água. O resultado é dependente do tempo e direcional: uma nervura alinhada ao fluxo pode se comportar de forma diferente em relação a um recurso perpendicular à direção do fluxo. A umidade também pode reduzir a rigidez, de modo que um suporte que atende ao limite de deflexão no estado seco pode não atender após o condicionamento. As fichas técnicas da Jinsu B7G6 e A2G30 não informam a absorção de umidade no equilíbrio nem valores pareados de módulo no estado seco/condicionado, portanto, seus valores mecânicos listados não conseguem responder sozinhos a essa questão de condição de serviço.
Apenas para contexto, um par publicado separado, do mesmo fornecedor—PA6 GF30 B3EG6 e PA66 GF30 A3EG6—informa faixas de umidade no equilíbrio de 1,9–2,3% e 1,5–1,9% a 23°C/50% UR, respectivamente. Seu módulo de tração varia de 9,5 para 6,2 GPa para o grau PA6 e de 10,0 para 7,2 GPa para o grau PA66, do estado seco para o condicionado. Esses valores demonstram por que o condicionamento é importante; eles não são valores para B7G6 ou A2G30.
Especifique se o desenho e os requisitos mecânicos se aplicam no estado moldado, seco, condicionado em atmosfera definida ou após exposição definida a líquido. Meça massa, dimensões principais e ajuste funcional nesse mesmo estado. Um número de imersão de 24 horas não é uma tolerância dimensional, e um valor de retração de molde não prevê o inchaço por umidade posterior. Nosso guia separado explica por que as dimensões do nylon mudam após a absorção de água.
Para uma montagem de precisão, verifique os locais que realmente falham: espaçamento dos furos de parafusos, assentos de rolamentos, compressão de juntas, engate de travamento (snap) e planicidade. Se o componente ficar quente e úmido por longos períodos, avalie a degradação química e a retenção das propriedades mecânicas separadamente do condicionamento reversível por umidade.
Calor: não transforme a HDT em temperatura de uso contínuo
A HDT é medida sob uma carga de flexão especificada e procedimento de aquecimento. É útil para comparar materiais na mesma condição de ensaio, mas não estabelece a tensão admissível ao longo de meses ou anos. A ficha técnica do B7G6 da Jinsu reporta 210°C conforme ASTM D648 a 1,8 MPa; a ficha do A2G30 reporta 240°C conforme ISO 75 a 1,82 MPa em corpo de prova não recozido. Esses métodos diferentes e detalhes não especificados dos corpos de prova não sustentam uma diferença precisa de desempenho de 30°C em comparação direta.
A distinção entre HDT e vida útil é real mesmo com método de ensaio padronizado. Os exemplos separados de B3EG6 e A3EG6 reportam HDTs de 210°C e 250°C pela ISO 75, mas ambos listam 135°C para o índice de temperatura IEC 60216 na perda de 50% da resistência à tração após 20.000 horas. São grades de fabricantes distintos, não dados substitutos para B7G6 ou A2G30; ilustram por que a HDT não deve ser vendida como classificação de uso contínuo.
Para uma peça estrutural sob carga em temperatura elevada, obtenha curvas de fluência específicas da grade, dados de resistência versus temperatura e resultados de envelhecimento térmico. Teste na temperatura realista mais alta da peça, não apenas na temperatura ambiente. Inclua umidade, produtos químicos e carregamento cíclico quando relevante. Se um fornecedor chama uma grade de “estabilizada termicamente”, solicite o teste de estabilização e o critério de retenção de propriedades, em vez de tratar o rótulo como prova.
O molde pode ser tão importante quanto a resina base
As fibras curtas se alinham durante o preenchimento. A localização do gate, as transições de espessura e os reforços influenciam, portanto, a rigidez local, a retração e a empenamento. Uma linha de solda onde duas frentes de fluxo se encontram pode ser muito mais fraca que um corpo de prova de tração padrão, especialmente quando essa linha atravessa um bossal carregado ou um engate por encaixe (snap). A orientação da BASF sobre modelagem de materiais trata explicitamente a orientação das fibras, a umidade, a temperatura e a taxa de carga como variáveis interligadas; a orientação da Envalior sobre linhas de solda recomenda verificar a localização do gate, o caminho de fluxo, a ventilação e a linha de solda na geometria real.
Não copie as configurações de moldagem de uma grade para outra. As fichas técnicas da Jinsu listam secagem a 100–120°C como faixa inicial (4–5 horas para B7G6; 4–6 horas para A2G30), e temperaturas de molde de 79–90°C e 80–100°C, respectivamente. A ficha do A2G30 lista separadamente temperatura de massa fundida de 250–270°C e temperatura de bico de 280–300°C. A temperatura de massa fundida descreve o polímero fundido; a temperatura de bico descreve a zona do bico. São grandezas diferentes e suas faixas não precisam coincidir. Nenhuma delas é a temperatura do molde. Estas são faixas de referência da ficha técnica da grade, portanto registre as condições reais de massa fundida, bico e molde separadamente durante os testes. O tempo de secagem também depende da umidade inicial dos pellets e do desempenho do secador; verifique a umidade e a aparência dos pellets em vez de confiar apenas no tempo.
A troca de PA6 GF30 para PA66 GF30 deve acionar um teste de molde, especialmente se a peça tiver caminhos de fluxo longos, múltiplos gates, reforços finos ou requisitos rigorosos de planicidade. Os valores de retração de molde obtidos em diferentes caixas de teste e configurações não são diretamente transferíveis para a cavidade de produção.
Um plano de qualificação que leva a uma escolha defensável
- Defina a faixa de condições de serviço. Registre as temperaturas máximas e normais da peça, exposição seca e úmida, magnitude e duração da carga, vibração ou impacto, produtos químicos e vida útil requerida. Defina limites mensuráveis de aceitação para deflexão, resistência, dimensões e função.
- Solicite documentos das grades exatas. Para B7G6 e A2G30, solicite dados atualizados no estado seco/condicionado e resultados de tração, flexão, impacto e HDT com métodos correspondentes, além de curvas de fluência e envelhecimento quando necessário. Registre o teor de fibra, estabilizante, cor e métodos de teste. Não compare uma grade não modificada com uma estabilizada e atribua a diferença exclusivamente à PA6 versus PA66.
- Molde ambos os candidatos em condições representativas. Registre a secagem e a umidade medida dos pellets, temperaturas do fundido e do molde, localizações de porta e linha de solda, recalque, tempo de ciclo e refugo. Mantenha a mesma geometria crítica e locais de inspeção.
- Teste as peças nos estados relevantes. Inclua corpos de prova no estado como-moldado e condicionado às condições de serviço. Meça dimensões paralelas e perpendiculares ao fluxo, recursos de suporte de carga, resistência da linha de solda, fluência ou fadiga e montagem funcional. Adicione envelhecimento em água quente ou químico apenas quando a aplicação exigir.
- Compare o custo total da peça. Inclua o preço cotado da resina, energia de secagem, tempo de ciclo, refugo, alterações de ferramental, inspeção e risco de falha em campo. Um preço de resina mais baixo não significa necessariamente um custo menor por peça aceita.
Use o guia geral de compra PA6 vs PA66 para uma visão mais ampla da família de polímeros. Para um ensaio de peça estrutural, envie o desenho, caso de carga e condições de serviço para a equipe técnica da Jinsu. Solicite as fichas técnicas atuais da B7G6 e A2G30 e amostras—ou pergunte qual outra grade está sendo realmente proposta—antes de comparar preços ou aprovar um substituto.
Perguntas frequentes
O PA66 GF30 é sempre o material estrutural mais resistente?
Não. B7G6 e A2G30 listam 150 e 160 MPa, mas seus métodos de ensaio de tração e velocidades de teste diferem, e nenhuma das fichas técnicas define um estado seco/condicionado. O maior valor nominal por si só não estabelece a estrutura moldada mais resistente. Compare as grades exatas sob condições equivalentes na geometria real.
30% de fibra de vidro impede que o náilon absorva água?
Não. A matriz de poliamida ainda pode absorver água. As fichas técnicas fornecidas para B7G6 e A2G30 não quantificam sua absorção de equilíbrio, portanto meça as peças reais sob uma condição definida de umidade ou exposição a líquidos.
Posso usar os 240°C de HDT do A2G30 como sua temperatura contínua de serviço?
Não. O HDT é uma medição de deflexão de curto prazo sob uma carga especificada. Use os dados de envelhecimento térmico de longo prazo, fluência e resistência remanescente da grade para cargas sustentadas.
Posso substituir o PA6 GF30 pelo PA66 GF30 sem alterar o molde?
Não presuma isso. Verifique o preenchimento, a orientação das fibras, a localização da linha de solda, a retração, a planicidade e os ajustes críticos em um teste representativo da produção. Uma substituição de material pode exigir alterações no processamento ou nas ferramentas.