
常温での引張試験をパスしたブラケットでも、高温多湿の筐体内で長期間荷重を受けると破損することがあります。射出成形された構造部品においてPA6 GF30とPA66 GF30を選択する際は、2つのデータシート上の最大の引張強度数値を比較するだけでは不十分です。重要なのは、部品が担う負荷の内容、その持続時間、使用環境における温度および含水率の状態、そして成形プロセスによって繊維や溶着ラインがどこに配置されるかという点です。
いずれも名称は、重量比で約30%のガラス繊維を強化したポリアミドを指しますが、単一の普遍的な配合仕様を規定するものではありません。ここではJinsu社の実際の材料シートであるB7G6 (PA6 GF30)とA2G30 (PA66 GF30)を用いて、バイヤーが確認できる事項と、追加テストが必要な領域を示します。熱安定剤、耐衝撃性改良剤、繊維長、色調、加工履歴により結果は変動します。提案された正確なグレードおよび成形品について、実際の使用条件下での適合性を検証してください。
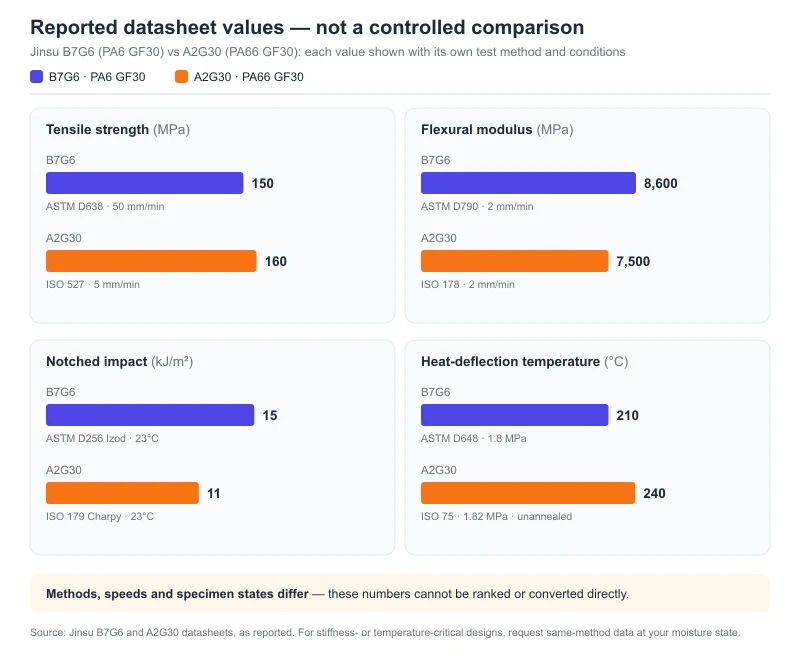
Jinsu B7G6およびA2G30のデータシートが実際に示している内容
これらはサプライヤー発行データシートの代表値(標準値)であり、購入時の保証限界値ではありません。両シートは複数の特性について異なる試験規格や試験速度を採用しており、機械的特性の試験片が乾燥状態か調湿状態かも明記されていません。2列の数値を条件を揃えた比較試験として扱うのではなく、各結果は必ずその試験方法と併せて読み取ってください。
| 記載されている特性 | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | 活用のポイント |
|---|---|---|---|
| ガラス繊維 | 30 ± 2%、ISO 3451 | GF30%と記載。実測含有量の記載なし | いずれもGF30として販売されていますが、これらのシートで繊維含有量の試験結果を示しているのはB7G6のみです。 |
| 密度(23°C) | 1.19 g/cm³、ASTM D792 | 1.36 g/cm³、ISO 1183 | これらは異なる試験方法に基づくグレード記載値です。重量や部品単価が重要な場合は、成形品での質量を確認してください。 |
| 引張強度 | 150 MPa、ASTM D638、50 mm/min | 160 MPa、ISO 527、5 mm/min | 160と150を条件を揃えた強度比較として順位付けしないでください。試験方法と速度が異なります。 |
| 曲げ弾性率 | 8,600 MPa、ASTM D790、2 mm/min | 7,500 MPa、ISO 178、2 mm/min | 規格が異なります。剛性が重要な設計では、試験方法と水分状態を揃えたデータを要求してください。 |
| ノッチ付き衝撃強度 | 記載値 15 kJ/m²、ASTM D256 アイゾット、23°C | 11 kJ/m²、ISO 179 シャルピー、23°C | 衝撃試験の方法と試験片が異なります。条件を揃えた試験を行わずに、この2つの数値を比較・換算しないでください。 |
| 荷重たわみ温度 | 210°C、ASTM D648、1.8 MPa | 240°C、ISO 75、1.82 MPa、未アニーリング | これらは個別のスクリーニング結果であり、長期使用許容温度や、同一方法による厳密な順位付けではありません。 |
| 成形収縮率 | 0.4–0.6%、ISO 294 | 0.4–0.9%、ISO 2577 | 試験方法と試験片の詳細が異なります。量産用金型で実際の収縮率と反りを測定してください。 |
出典:Jinsu提供のPA6GF30 / B7G6およびPA66+GF30 / A2G30材料データシート。A2G30のシートは2026年4月20日付です。いずれも検査保証値ではなく、参考用の代表値として記載されています。発注前に、該当グレードの最新版PDFと合意済みの受入基準値を請求してください。
公開されたデータシートから2つの有力候補を特定できますが、高湿度・高温環境下や溶接部を有する部品において、どちらがより大きな荷重に耐えられるかを証明するものではありません。それには条件を揃えた試験が必要です。特に、両シートともこれら2グレードについて、乾燥状態と調湿状態の機械的特性比較表、クリープ曲線、疲労試験結果を提供していません。
破損モードを起点に、材料候補を絞り込む
| 構造部品の使用状況 | 妥当な初回トライアル | 依然として検証が必要な事項 |
|---|---|---|
| 熱源付近で荷重を受けるブラケット | A2G30および適切な耐熱安定化グレードを候補として選定 | 同一試験方法による高温状態および調湿後のデータ、実際の温度と負荷持続時間におけるクリープ、疲労、強度保持率を取得すること。両方のTDSに記載されたHDTだけでは不十分である。 |
| 湿潤空気に曝露される高精度寸法 housing またはベアリングシート | B7G6とA2G30の両方を試作 | いずれのデータシートにもこれらのグレードの平衡含水率値は記載されていない。フロー方向および直角方向について、調湿後の寸法と嵌合を測定すること。 |
| 重要な溶接線、スナップフィットまたは衝撃特性要件のあるリブ付きhousing | 両方を試作。必要に応じて特定の耐衝撃改質グレードを検討 | データシートに記載されたIzodおよびCharpy値は直接比較・順位付けできない。成形形状における溶接線強度と局所衝撃をテストすること。 |
| 中程度の温度環境で使用され、長い流動経路と厳格な部品コスト目標がある部品 | 量産金型で両方を比較 | 充填圧力、反り、サイクルタイム、スクラップ率、および該当グレードの実納品価格。 |
| 温水、冷却液または過酷な洗浄剤への曝露 | ベースポリマーを選択する前に曝露条件を明確にする | グレード固有の加水分解または化学老化データに加え、残存強度および漏れ/嵌合テスト。「GF30」は耐久性評価ではない。 |
これらは候補絞り込みのためのルールであり、自動承認ではありません。いずれのグレードもサービス条件範囲全体を通じて寸法または機械的性能を維持できない場合は、PA6対PA66の選択を無理に行うのではなく、異なる配合やポリマーファミリーを検討してください。
水分は寸法と荷重容量の両方に変化をもたらす
ガラス繊維は一部の寸法変化を抑制しますが、ポリアミドマトリックスは依然として水を吸収します。その結果は時間依存性かつ方向依存性であり、流れ方向に配向したリブは、流れ方向に対して垂直な特徴部とは異なる挙動を示す可能性があります。また、水分により剛性が低下するため、乾燥状態でたわみ限度を満たしていたブラケットも、調湿後は基準を満たさなくなる場合があります。Jinsu B7G6およびA2G30のデータシートには平衡含水率や乾燥/調湿状態での対になった弾性率は記載されていないため、記載されている機械的特性値だけでは、実際の使用条件におけるこの課題に対応できません。
参考情報として、同じサプライヤーから公開されている別のペア—PA6 GF30 B3EG6 および PA66 GF30 A3EG6—では、23°C/50% RH における平衡含水率がそれぞれ1.9–2.3% および 1.5–1.9% と報告されています。引張弾性率は、PA6グレードで9.5 GPa から 6.2 GPa、PA66グレードで10.0 GPa から 7.2 GPaへと、乾燥状態から調湿状態への変化に伴い低下します。これらの数値は調湿が重要な理由を示していますが、B7G6 や A2G30 の値ではありません。
図面および機械的要求事項が、成形直後(未調湿)、乾燥状態、規定雰囲気下での調湿後、または規定液体への暴露後のいずれの状態を指しているかを明確に指定してください。質量、主要寸法、機能適合性は、同じ状態で測定する必要があります。24時間の浸漬試験による数値は寸法公差ではなく、型縮み値は後の吸湿膨張を予測するものではありません。当社の別ガイドでは、ナイロンの寸法が吸水後にどのように変化するかについて解説しています。
精密アセンブリの場合、実際に不具合が生じる箇所を確認してください。ボルト穴間隔、軸受座、ガスケット圧縮、スナップ嵌合、平面性です。部品が高温・高湿度環境に長時間さらされる場合は、可逆的な調湿処理とは別に、化学的劣化と機械的特性の保持性を評価してください。
耐熱性:HDTを連続使用温度と混同しないこと
HDTは、規定の曲げ荷重および加熱手順の下で測定されます。同一試験条件での材料比較には有用ですが、数ヶ月から数年にわたる許容応力を保証するものではありません。JinsuのB7G6シートではASTM D648準拠、1.8 MPa負荷下で210°Cと報告されています。一方、A2G30シートではISO 75準拠、1.82 MPa負荷下、無焼鈍試験片で240°Cと報告されています。これらの異なる試験方法や不十分な試験片詳細により、30°Cという正確な性能差を断定することはできません。
試験方法を統一した場合でも、HDTと寿命との間には明確な区別があります。別の例として、B3EG6とA3EG6では、ISO 75によるHDTがそれぞれ210°Cと250°Cと報告されているにもかかわらず、IEC 60216に基づく引張強度50%低下までの温度指数(20,000時間)はいずれも135°Cと記載されています。これらは異なるメーカーのグレードであり、B7G6やA2G30の代替データではありませんが、HDTを連続使用定格として販売してはならない理由を示しています。
高温環境で使用される荷重支持部品については、グレード固有のクリープ曲線、温度対強度データ、および熱老化試験結果を取得してください。周囲空気温度だけでなく、部品が経験する最も現実的な最高温度で試験を実施します。必要に応じて、湿度、化学薬品、繰返し荷重の影響も考慮に入れます。サプライヤーが「耐熱安定化」グレードと呼ぶ場合は、そのラベルを証明として扱うのではなく、安定化試験の詳細と残存特性基準を確認してください。
金型はベース樹脂と同等以上に重要
充填中に短繊維が配向します。ゲート位置、壁厚変化部およびリブは、局所的な剛性、収縮率および反りに影響を及ぼします。2つの流動フロントが合流するウェルドラインは、標準的な引張試験片よりも強度が大幅に低下することがあり、特にそのラインが荷重を受けるボスやスナップ嵌合部に跨がる場合に顕著です。BASFの材料モデリングガイドラインでは、繊維配向、水分、温度および負荷速度を相互に関連する変数として明確に扱っています。Envaliorのウェルドラインに関するガイドラインでは、実際の形状におけるゲート位置、流動経路、ベントおよびウェルドラインの確認を推奨しています。
あるグレードの成形条件を別のグレードにそのまま適用しないでください。Jinsuのデータシートには、開始範囲として乾燥温度100–120°C(B7G6は4〜5時間、A2G30は4〜6時間)および金型温度79–90°Cと80–100°Cがそれぞれ記載されています。A2G30のデータシートには、別途溶融温度250–270°Cおよびノズル温度280–300°Cが記載されています。溶融温度はポリマー溶融体を指し、ノズル温度はノズルゾーンを指します。これらは異なる物理量であり、その範囲が一致する必要はありません。いずれも金型温度ではありません。これらはグレードシートの参考範囲であるため、トライアル中は実際の溶融温度、ノズル温度および金型温度を個別に記録してください。乾燥時間はペレットの初期含水率およびドライヤー性能にも依存するため、時間のみに頼るのではなく、ペレットの含水率と外観を確認してください。
PA6 GF30からPA66 GF30への変更は、特に部品に長い流動経路、複数のゲート、薄いリブまたは厳しい平面度要件がある場合、金型トライアルの実施を促すべきです。異なる試験条件や設定で得られた金型収縮率の数値は、生産用キャビティに直接転用できるものではありません。
選定根拠を明確にするための評価計画
- 使用条件範囲(サービスエンベロープ)の定義。部品の最高温度および通常温度、乾燥状態と湿潤状態での暴露、荷重の大きさおよび持続時間、振動や衝撃、化学薬品への接触、要求寿命を記録します。たわみ量、強度、寸法、機能に関する測定可能な許容限界を設定します。
- 正確なグレードの資料を請求する。B7G6およびA2G30について、更新された乾燥状態/調湿状態のデータ、および同一試験方法による引張、曲げ、衝撃、HDT結果、必要に応じてクリープおよび老化カーブを請求します。繊維含有率、安定剤、色、試験方法を記録します。未改質グレードと安定化グレードを比較し、その差異を単にPA6対PA66の違いとして帰属させないでください。
- 代表的な条件下で両候補品を成形する。ドライヤー設定および実測ペレット水分、溶融温度および金型温度、ゲート位置およびウエルドライン位置、保圧、サイクルタイム、スクラップを記録します。重要な形状および検査箇所は同一のまま維持してください。
- 重要な状態で部品をテストする。成形直後(as-molded)および使用条件に順化した試験片を含めます。流動方向および垂直方向の寸法、荷重支持部、ウエルドライン強度、クリープまたは疲労、機能アセンブリを測定します。応用要件がある場合のみ、温水または化学薬品による老化試験を追加します。
- 総部品コストを比較する。見積もり樹脂価格、乾燥エネルギー、サイクルタイム、スクラップ、金型変更、検査、現場故障リスクを含めます。樹脂価格が低いことは、必ずしも合格部品の総コストが低いことを意味しません。
より広範なポリマーファミリーの概要については、一般的なPA6 vs PA66購入ガイドをご利用ください。構造部品のトライアルについては、図面、荷重ケース、使用条件をJinsuの技術チームへお送りください。価格比較や代替品の承認の前に、最新のB7G6およびA2G30のデータシートとサンプルを請求するか、実際に提案されている他のグレードを確認してください。
よくあるご質問
PA66 GF30は常に構造材料としてより強度が高いのですか?
いいえ。B7G6とA2G30にはそれぞれ150 MPaおよび160 MPaと記載されていますが、引張試験の方法や試験速度が異なり、いずれのデータシートでも乾燥状態または調湿状態が定義されていません。数値が大きいことだけで、成形後の構造体としての強度が高いとは断定できません。実際の形状において、条件を揃えた上で正確なグレード同士を比較してください。
ガラス繊維30%配合によりナイロンの吸水は防止されますか?
いいえ。ポリアミドマトリックスは依然として水を吸収します。提供されているB7G6およびA2G30のデータシートでは平衡含水率が定量化されていないため、規定された湿度環境または液体暴露条件下で実部品を測定してください。
A2G30のHDT 240°Cを連続使用温度として適用できますか?
いいえ。熱変形温度(HDT)は指定荷重下での短期的なたわみ測定値です。持続的な荷重に対しては、当該グレードの長期耐熱老化性、クリープ特性および残留強度データを使用してください。
金型を変更せずにPA6 GF30をPA66 GF30に置き換えることは可能ですか?
そのように想定しないでください。充填挙動、繊維配向、ウェルドライン位置、収縮率、平面度およびクリティカルフィットについて、量産に近い条件でのトライアルを実施して確認してください。材料の置換には、成形条件または金型の修正が必要になる場合があります。