
Sebuah komponen nilon dapat lolos inspeksi segera setelah pencetakan, namun memiliki kecocokan yang berbeda setelah disimpan di udara lembap atau digunakan dalam air. Gambar teknik tidak berubah, tetapi kadar air material telah berubah. Poliamida menyerap air ke dalam polimer; perubahan mobilitas dan jarak antar rantai yang dihasilkan dapat mengubah dimensi serta kekakuan dan perilaku impak. Perubahan ukuran bergantung pada grade spesifik, penguatan, geometri, kelembapan, suhu, dan waktu. Tidak ada satu “persentase ekspansi nilon” universal yang dapat ditetapkan.
Artikel ini menjelaskan mekanismenya dan memberikan cara praktis untuk mengukurnya. Artikel ini membahas paparan kelembapan pasca-pencetakan, yang berbeda dari pengeringan pelet sebelum cetak injeksi.
Apa yang sebenarnya terjadi ketika nilon menyerap kelembapan?
PA6 dan PA66 mengandung gugus amida yang berinteraksi dengan air. Saat air masuk ke dalam polimer, interaksi antarmolekul berubah dan air bertindak sebagai plasticizer. Dalam kondisi pengkondisian biasa, komponen dapat menjadi kurang kaku dan lebih ulet sementara dimensinya meningkat. Penyerapan juga membutuhkan waktu: lapisan permukaan tipis bisa lebih basah daripada bagian inti sebelum distribusi kelembapan merata. Laju dan tingkat kesetimbangan bergantung pada kondisi paparan dan ketebalan dinding. Brosur teknis Ultramid dari BASF mendokumentasikan perubahan dimensi dan sifat mekanik di seluruh grade PA miliknya.
Pembengkakan akibat kelembapan dan hidrolisis adalah mekanisme kegagalan yang berbeda. Pengkondisian kelembapan biasa mengubah keadaan fisik dan sebagian dapat dibalikkan dengan pengeringan dalam kondisi yang tepat. Paparan berkepanjangan terhadap air panas atau media agresif juga dapat menyebabkan degradasi kimia; pengeringan tidak memperbaiki rantai polimer yang patah. Suhu, komposisi cairan, beban, dan durasi menentukan apakah risiko tersebut relevan. Komponen yang sedikit membesar tetapi tetap kuat memerlukan respons yang berbeda dibandingkan komponen yang menjadi getas atau kehilangan kekuatan. Lihat panduan pemilihan nilon untuk pengolahan air kami untuk pertanyaan material spesifik aplikasi. BASF membahas pengaruh air terhadap kekakuan dan kekuatan dalam pedoman ketahanan kimia-nya.
Mengapa perubahan dimensi sulit diprediksi?
Kondisi saat dimensi gambar diperiksa sangat berpengaruh. Istilah “sebagaimana dicetak” (as molded), “kering”, “dikondisikan pada atmosfer tertentu”, dan “setelah perendaman air” menggambarkan kondisi material yang berbeda. Hasil dari perendaman air tidak boleh digunakan sebagai pengganti untuk komponen yang beroperasi di udara dengan kelembapan sedang. Demikian pula, spesimen uji laboratorium mungkin tidak mewakili komponen tebal berrib dengan tegangan lokal dan beberapa ketebalan dinding.
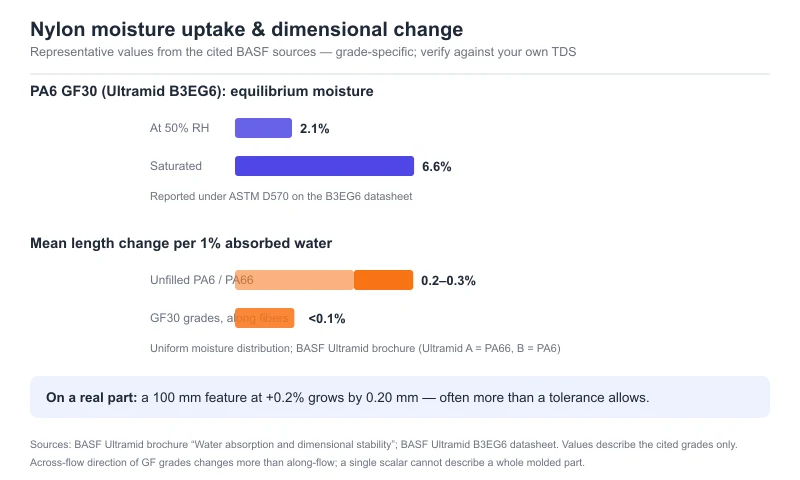
BASF melaporkan bahwa, untuk grade Ultramid A dan B tanpa penguatan dengan distribusi kelembapan seragam, peningkatan panjang rata-rata adalah sekitar 0,2–0,3% per 1% penyerapan air. Brosur yang sama menyatakan bahwa, untuk grade diperkuat serat kaca, perubahan panjang searah orientasi serat adalah kurang dari 0,1% per 1% penyerapan air. Ini adalah contoh publikasi untuk material dan kondisi tersebut, bukan toleransi atau koefisien desain untuk grade Jinsu. Arah melintang serat dan pola serat pada komponen nyata harus diukur secara terpisah. Brosur BASF Ultramid, “Penyerapan air dan stabilitas dimensi”
Untuk fitur berukuran 100 mm, perubahan sebesar 0,2% setara dengan 0,20 mm. Ini adalah perhitungan ilustratif mengapa persentase kecil menjadi penting dalam skala perakitan; ini bukan prediksi perubahan untuk komponen Anda. Kecerocotan ulir, permukaan penyegelan, dudukan bantalan, dan pengait snap dapat sensitif terhadap perubahan yang lebih kecil dari satu milimeter.
Apakah 30% serat kaca menyelesaikan masalah?
Serat kaca umumnya menghambat perubahan dimensi pada arah sejajar dengan orientasi serat. Serat kaca juga dapat membuat respons dimensi menjadi bersifat anisotropik. Pada komponen hasil cetak injeksi, orientasi serat dipengaruhi oleh gerbang (gate), jalur aliran, ketebalan dinding, dan garis las (weld line). Oleh karena itu, satu nilai skalar tunggal untuk “ekspansi kelembapan” tidak dapat mendeskripsikan setiap fitur pada komponen PA6 GF30 atau PA66 GF30.
Penguatan juga tidak membuat matriks poliamida kebal terhadap air. Sebagai contoh, lembar data Ultramid B3EG6 terpisah dari BASF mengidentifikasi material tersebut sebagai grade PA6 yang diperkuat 30% serat kaca dan mencantumkan nilai kelembapan sebesar 2,1% pada kelembapan relatif 50% serta 6,6% pada kondisi jenuh, berdasarkan pelaporan ASTM D570 yang tercantum. Angka-angka tersebut menggambarkan grade BASF spesifik ini, bukan seluruh compound PA6 GF30. Hal ini menunjukkan mengapa kelembapan operasional dan kondisi pengujian harus dicantumkan berdampingan dengan setiap angka kelembapan. Lembar data BASF B3EG6
Jika komponen berisi kaca mengalami distorsi selama penyimpanan, periksa kelembapan dan orientasi serat, tegangan sisa hasil pencetakan, serta bagian dinding yang tidak seragam. Pergeseran dimensi yang bersifat arah mungkin disebabkan oleh beberapa efek secara bersamaan; perubahan tersebut tidak boleh diatribusikan hanya pada penyerapan tanpa adanya pengukuran.
Susut cetak, ekspansi termal, dan pembengkakan akibat kelembapan bukan angka yang sama
Susut cetak menggambarkan perbedaan dimensi yang terjadi selama proses pencetakan dan pendinginan di bawah kondisi uji tertentu. Ekspansi termal berkaitan dengan perubahan suhu. Pembengkakan akibat kelembapan berkaitan dengan penyerapan air setelah pencetakan. Rangkak (creep) di bawah beban berkelanjutan dan degradasi kimia dapat menambahkan perubahan lebih lanjut. Rentang susut cetak pada lembar data teknis bukan jawaban untuk pertanyaan “Seberapa besar komponen jadi ini akan memuai di gudang yang lembap?”
Ketika mengevaluasi kebocoran atau kegagalan perakitan, catat dimensi, massa, suhu, kelembapan, umur pakai, dan riwayat beban komponen tersebut. Mengukur komponen basah yang gagal hanya berdasarkan gambar teknik saja mungkin menyembunyikan titik di mana penyimpangan dimensi terjadi.
Rencana pengujian praktis untuk komponen nilon kritis toleransi
- Tentukan rentang kondisi layanan. Catat suhu operasi dan penyimpanan, kelembapan relatif atau kontak dengan cairan, durasi paparan, beban, serta kecocokan (fit) atau segel yang kritis. Putuskan apakah komponen akan diperiksa dalam keadaan kering, terkondisi, atau setelah terpapar kondisi layanan.
- Identifikasi compound secara tepat. Dapatkan TDS terkini dan tanyakan apakah properti yang dilaporkan diukur dalam keadaan kering, terkondisi, atau terendam. Catat jenis polimer, kandungan serat kaca, pengisi lainnya, warna, dan paket stabilisasi apa pun. Label “PA66 GF30” yang sama dapat mencakup formulasi yang berbeda.
- Tetapkan keadaan awal yang dapat direproduksi. Catat batch produksi, pengaturan pencetakan, riwayat pengkondisian, massa, dan dimensi kritis. Gunakan lokasi pengukuran dan instrumen yang sama untuk setiap titik waktu.
- Kondisikan spesimen dan komponen nyata. Sertakan pengkondisian udara lembap terkendali yang relevan dengan penggunaan dan paparan air atau medium hanya jika aplikasi membutuhkannya. Dokumentasikan suhu, kelembapan atau cairan, ketebalan spesimen, dan waktu. ISO 62:2008 menjelaskan metode penyerapan air untuk spesimen plastik tertentu dalam air atau udara lembap; ISO 291:2008 membahas atmosfer terkendali untuk pengkondisian dan pengujian.
- Ukur massa dan dimensi seiring waktu. Catat panjang, lebar, ketebalan, dan fitur fungsional secara terpisah. Periksa arah sejajar aliran dan tegak lurus aliran untuk komponen berisi serat kaca. Hentikan pengujian ketika durasi yang ditentukan aplikasi atau kriteria stabilisasi yang disepakati tercapai; jangan mengasumsikan 24 jam mewakili kesetimbangan.
- Periksa fungsi, bukan hanya jangka sorong. Uji gaya perakitan, torsi, laju kebocoran, jarak bebas listrik, atau fitur lain yang benar-benar menentukan penerimaan komponen. Jika paparan bersifat panas, berkepanjangan, atau agresif secara kimia, nilai juga retensi kekuatan selain ukuran.
Untuk penyerapan kelembapan relatif terhadap massa kering awal yang didefinisikan, hitung peningkatan massa (%) = (massa setelah paparan − massa kering awal) ÷ massa kering awal × 100. Untuk fitur tertentu, hitung perubahan dimensi (%) = (dimensi setelah paparan − dimensi awal) ÷ dimensi awal × 100. Simpan keadaan awal dan kondisi paparan di samping setiap hasil. Jika komponen tidak kering pada awalnya, beri label perhitungan sebagai perubahan dari keadaan awal tersebut, bukan “penyerapan air.”
ISO 15512:2019 mencakup penentuan kandungan air dalam plastik, termasuk granula dan produk jadi; standar ini secara eksplisit membedakan hal ini dari perilaku penyerapan yang diukur berdasarkan ISO 62. Hasil untuk satu metode tidak menggantikan yang lain.
Bagaimana seharusnya pemilihan material berubah?
Tentukan terlebih dahulu seberapa besar penyimpangan dimensi yang dapat ditoleransi oleh rakitan selama rentang kondisi layanan. Kemudian bandingkan compound spesifik dalam kondisi kelembapan dan parameter pengujian yang sama. Opsi dapat mencakup grade PA6 atau PA66 yang diperkuat, formulasi yang dipilih untuk paparan air, atau poliamida lain dengan profil kelembapan berbeda. Tidak ada yang boleh disetujui hanya karena keluarga polimer dideskripsikan sebagai “penyerapan rendah.”
Jika kekhawatirannya adalah ketahanan terhadap air panas, verifikasi data penuaan dan retensi properti dari grade aktual. Deskripsi “tahan hidrolisis” tidak secara otomatis menjamin pembengkakan akibat kelembapan yang rendah, dan pembengkakan yang lebih rendah tidak dengan sendirinya menetapkan ketahanan hidrolisis jangka panjang. Untuk komponen yang bersentuhan dengan air, periksa setiap persyaratan secara independen.
Jika Anda memilih di antara grade nilon untuk komponen bertoleransi ketat, tinjau material PA6 dan PA66 kami atau kirimkan gambar teknik, toleransi, dan kondisi layanan kepada kami. Kami dapat merekomendasikan grade kandidat dan rencana pengujian sampel; pilihan akhir harus divalidasi pada komponen dan proses Anda.
Pertanyaan yang sering diajukan
Apakah pengeringan pelet nilon akan mencegah pertumbuhan dimensi pada komponen jadi di kemudian hari?
Tidak. Pengeringan pelet bertujuan menghilangkan kelembapan sebelum proses pencetakan. Setelah dicetak, komponen dapat menyerap kelembapan dari lingkungannya hingga mendekati kondisi kesetimbangan yang bergantung pada lingkungan. Kelembapan saat pemrosesan dan saat penggunaan harus dikendalikan, namun pada tahap yang berbeda.
Apakah penyerapan air selalu bersifat permanen?
Penyerapan kelembapan biasa merupakan proses fisik dan sebagian dapat bersifat reversibel. Perubahan massa atau dimensi saja tidak membuktikan adanya kerusakan permanen. Paparan berulang terhadap air panas, bahan kimia agresif, atau tegangan berkelanjutan dapat menyebabkan perubahan tambahan yang berpotensi ireversibel; uji secara terpisah untuk faktor-faktor tersebut.
Bolehkah saya menggunakan angka “penyerapan air 24 jam” dari pemasok sebagai toleransi dimensi saya?
Tidak. Persentase massa air yang terserap dan persentase perubahan panjang adalah dua pengukuran yang berbeda. Uji 24 jam juga mungkin tidak mencerminkan kondisi kesetimbangan atau ketebalan dinding aktual serta kondisi penggunaan komponen Anda.
Apakah PA6 GF30 dan PA66 GF30 memiliki perilaku kelembapan yang sama?
Belum tentu. Komposisi resin, formulasi grade, jumlah dan orientasi serat, serta kondisi paparan semuanya berpengaruh. Bandingkan grade spesifik dari pemasok dalam kondisi kering-as-molded dan conditioned state yang sesuai dengan aplikasi Anda.