
Ein Halter kann einen Zugversuch bei Raumtemperatur bestehen und dennoch nach monatelanger Belastung in einem warmen, feuchten Gehäuse versagen. Bei der Auswahl zwischen PA6 GF30 und PA66 GF30 für ein spritzgegossenes Strukturteil reicht es daher nicht aus, lediglich die höchsten Zugfestigkeitswerte zweier Datenblätter zu vergleichen. Entscheidend sind die Anforderungen an die Tragfähigkeit, die Dauer der Belastung, die Temperatur- und Feuchtebedingungen sowie die Positionierung von Fasern und Schweißnähten durch den Spritzgussprozess.
Beide Bezeichnungen stehen für Polyamid mit einer Glasfaserverstärkung von etwa 30 Gew.-%. Sie definieren jedoch nicht eine universelle Formulierung. Anhand zweier konkreter Jinsu-Materialdatenblätter—B7G6 (PA6 GF30) und A2G30 (PA66 GF30)—zeigen wir, was ein Einkäufer überprüfen kann und wo zusätzliche Tests erforderlich sind. Wärmealterungsschutzmittel, Schlagzähmodifikatoren, Faserlänge, Farbe und Verarbeitungshistorie können das Ergebnis beeinflussen. Qualifizieren Sie die exakt vorgeschlagene Compound-Qualität und das geformte Teil unter seinen Einsatzbedingungen.
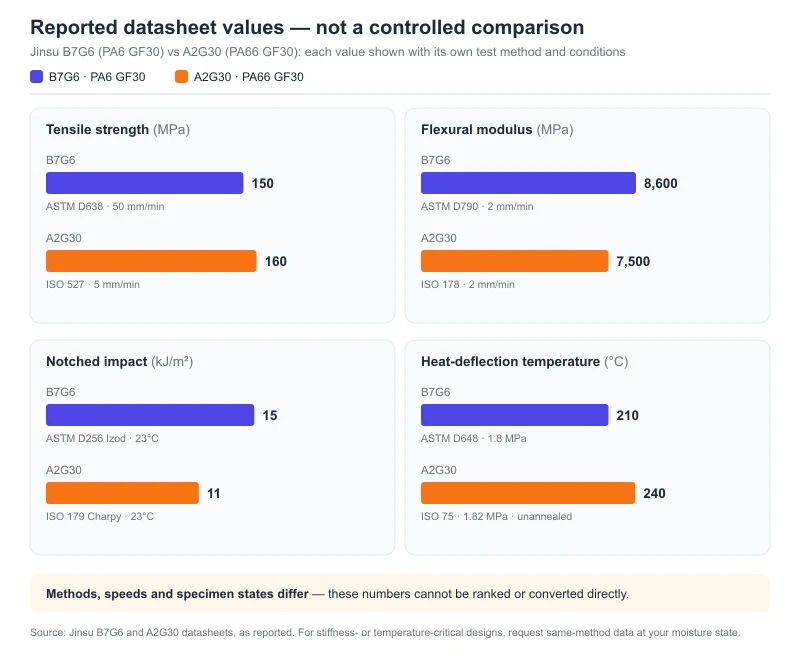
Was die Datenblätter von Jinsu B7G6 und A2G30 tatsächlich berichten
Dies sind typische Herstellerwerte aus den Datenblättern, keine garantierten Spezifikationsgrenzen. Die beiden Blätter verwenden unterschiedliche Prüfnormen oder Geschwindigkeiten für mehrere Eigenschaften und geben nicht an, ob ihre mechanischen Probekörper trocken oder feuchtebedingt waren. Lesen Sie jedes Ergebnis im Kontext seiner Methode, statt die beiden Spalten als kontrollierten direkten Vergleich zu betrachten.
| Berichtete Eigenschaft | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | Wie man sie nutzt |
|---|---|---|---|
| Glasfasergehalt | 30 ± 2%, ISO 3451 | Als 30 % GF beschrieben; kein gemessener Gehalt angegeben | Beide werden als GF30 vermarktet; nur B7G6 liefert in diesen Blättern einen Fasergehalts-Test. |
| Dichte bei 23°C | 1,19 g/cm³, ASTM D792 | 1,36 g/cm³, ISO 1183 | Dies sind die berichteten Werte der Grade unter verschiedenen Methoden. Bestätigen Sie die Masse im Formteil, wenn Gewicht oder Stückkosten relevant sind. |
| Zugfestigkeit | 150 MPa, ASTM D638, 50 mm/min | 160 MPa, ISO 527, 5 mm/min | Stellen Sie 160 vs. 150 nicht als kontrollierten Festigkeitsvergleich auf: Methode und Geschwindigkeit unterscheiden sich. |
| Biege-E-Modul | 8.600 MPa, ASTM D790, 2 mm/min | 7.500 MPa, ISO 178, 2 mm/min | Die Normen unterscheiden sich; fordern Sie eine abgestimmte Methode und Feuchtigkeitszustand für steifigkeitskritische Auslegungen an. |
| Kerbschlagzähigkeit | 15 kJ/m² wie berichtet, ASTM D256 Izod, 23°C | 11 kJ/m², ISO 179 Charpy, 23°C | Unterschiedliche Schlagprüfmethoden und Probekörper. Vergleichen oder konvertieren Sie die beiden Zahlen nicht ohne abgestimmten Test. |
| Wärmeformbeständigkeitstemperatur | 210°C, ASTM D648, 1,8 MPa | 240°C, ISO 75, 1,82 MPa, ungeglüht | Getrennte Screening-Ergebnisse, nicht zulässige Langzeit-Betriebstemperaturen oder ein striktes Ranking nach gleicher Methode. |
| Formteilschrumpf | 0,4–0,6 %, ISO 294 | 0,4–0,9 %, ISO 2577 | Methoden und Probendetails unterscheiden sich; messen Sie Schwindung und Verzug in der Produktionsform. |
Quelle: Von Jinsu bereitgestellte PA6GF30 / B7G6- und PA66+GF30 / A2G30-Materialblätter. Das A2G30-Blatt ist datiert auf den 20. April 2026. Beide beschreiben typische Werte zur Referenz, keine Abnahmegarantien. Fordern Sie vor der Bestellung das aktuelle grad-spezifische PDF und vereinbarte Akzeptanzgrenzen an.
Die veröffentlichten Blätter identifizieren zwei reale Kandidaten, beweisen aber nicht, dass einer in einem feuchten, heißen oder geschweißten Bauteil mehr Last tragen wird. Dies erfordert Tests unter abgestimmten Bedingungen. Insbesondere liefern weder das eine noch das andere Blatt eine Tabelle mit trockenen versus feuchtebedingten mechanischen Werten, Kriechkurven oder Ermüdungsergebnissen für diese beiden Grade.
Beginnen Sie mit dem Versagensmodus, um dann ein Material auszuwählen
| Situation bei Strukturbauteilen | Sinnvoller erster Versuch | Noch nachzuweisende Punkte |
|---|---|---|
| Eine belastete Halterung in der Nähe einer Wärmequelle | Auswahl von A2G30 und geeigneten wärmebeständigen Alternativen | Beschaffung von Daten für heiße und konditionierte Zustände unter Verwendung derselben Prüfmethode sowie Kriech-, Ermüdungs- und Festigkeitsdaten bei der tatsächlichen Temperatur und Belastungsdauer; die HDT-Werte aus den beiden technischen Datenblättern allein sind nicht ausreichend. |
| Ein Gehäuse oder eine Lagersitzstelle mit engen Toleranzen, exponiert gegenüber feuchter Luft | Versuche mit B7G6 und A2G30 durchführen | Keines der Datenblätter gibt einen Gleichgewichtsfeuchtewert für diese Qualitäten an. Messen Sie Abmessungen und Passungen nach Konditionierung längs und quer zur Fließrichtung. |
| Ein geripptes Gehäuse mit kritischer Schweißnaht, Schnappverbindung oder Stoßfestigkeitsanforderung | Beide testen; ggf. eine speziell schlagzäh modifizierte Qualität in Betracht ziehen | Die auf den Datenblättern angegebenen Izod- und Charpy-Werte können nicht direkt verglichen werden. Testen Sie die Schweißnahtfestigkeit und lokale Schlagzähigkeit der geformten Geometrie. |
| Ein Bauteil für moderate Temperaturen mit langen Fließwegen und strengen Stückkostenzielen | Vergleich beider im Produktionswerkzeug | Einspritzdruck, Verzug, Zykluszeit, Ausschuss und Liefermaterialpreis für die exakten Qualitäten. |
| Exposition gegenüber Heißwasser, Kühlmittel oder aggressiven Reinigungsmitteln | Spezifizieren Sie die Exposition vor der Wahl des Basispolymers | Qualitätsspezifische Daten zu Hydrolyse oder chemischer Alterung sowie erhaltene Festigkeit und Dicht-/Passungstests; „GF30“ ist keine Haltbarkeitsbewertung. |
Dies sind Auswahlregeln, keine automatischen Freigaben. Wenn keine der beiden Qualitäten die Maßhaltigkeit oder mechanische Leistungsfähigkeit über den gesamten Betriebsbereich hinweg aufrechterhält, sollten Sie eine andere Formulierung oder Polymerfamilie in Betracht ziehen, anstatt sich auf die Entscheidung zwischen PA6 und PA66 zu versteifen.
Feuchtigkeit beeinflusst sowohl Passung als auch Tragfähigkeit
Glasfasern begrenzen zwar einige Maßänderungen, doch die Polyamid-Matrix nimmt weiterhin Wasser auf. Das Ergebnis ist zeit- und richtungsabhängig: Eine in Fließrichtung ausgerichtete Rippe kann sich anders verhalten als ein Merkmal quer zur Fließrichtung. Feuchtigkeit kann zudem die Steifigkeit verringern, sodass eine Halterung, die den Grenzwert für Durchbiegung im trockenen Zustand erfüllt, diesen nach der Konditionierung möglicherweise nicht mehr einhält. Die Datenblätter von Jinsu B7G6 und A2G30 enthalten keine Angaben zur Gleichgewichtsfeuchtigkeitsaufnahme oder zu gepaarten Werten für den E-Modul im trockenen und konditionierten Zustand, daher können die dort aufgeführten mechanischen Kennwerte diese Fragestellung für den Einsatzfall allein nicht beantworten.
Nur zum Kontextvergleich: Ein separates, vom selben Lieferanten veröffentlichtes Paar—PA6 GF30 B3EG6 und PA66 GF30 A3EG6—weist bei 23°C/50% relative Luftfeuchtigkeit Gleichgewichtsfeuchtigkeitsbereiche von 1,9–2,3% bzw. 1,5–1,9% aus. Der Zug-E-Modul ändert sich dabei vom trockenen in den konditionierten Zustand beim PA6-Typ von 9,5 auf 6,2 GPa und beim PA66-Typ von 10,0 auf 7,2 GPa. Diese Werte verdeutlichen, warum die Konditionierung wichtig ist; sie gelten jedoch nicht für B7G6 oder A2G30.
Legen Sie fest, ob die Zeichnungs- und mechanischen Anforderungen im spritzgegossenen Zustand, trocken, konditioniert unter definierten Klimabedingungen oder nach einer definierten Flüssigkeitsexposition gelten. Messen Sie Masse, kritische Maße und funktionale Passgenauigkeit im selben Zustand. Ein Wert nach 24-stündiger Immersion ist keine Maßtoleranz, und ein Schwindmaß sagt keine spätere Feuchtigkeitsquellung voraus. Unser separater Leitfaden erklärt warum sich Nylonmaße nach Wasseraufnahme ändern.
Prüfen Sie bei Präzisionsmontagen die Stellen, an denen es tatsächlich zu Ausfällen kommt: Lochkreisabstände, Lagersitze, Dichtkompression, Schnappverbindungen und Ebenheit. Wenn das Bauteil über lange Zeiträume heiß und feucht ist, bewerten Sie chemischen Abbau und die Beibehaltung mechanischer Eigenschaften getrennt von reversibler Feuchtigkeitskonditionierung.
Wärme: HDT nicht als Dauergebrauchstemperatur missdeuten
Die Wärmeformbeständigkeit (HDT) wird unter einer definierten Biegebelastung und Aufheizrate gemessen. Sie eignet sich zum Vergleich von Werkstoffen unter identischen Prüfbedingungen, begründet jedoch keine zulässige Spannung über Monate oder Jahre hinweg. Das Datenblatt der Jinsu's B7G6-Platte weist 210 °C nach ASTM D648 bei 1,8 MPa aus; das Datenblatt der A2G30 gibt 240 °C nach ISO 75 bei 1,82 MPa an einem ungeglühten Prüfkörper an. Diese unterschiedlichen Prüfverfahren und die fehlenden Angaben zu den Probendetails rechtfertigen keinen präzisen Leistungsunterschied von 30 °C im direkten Vergleich.
Der Unterschied zwischen HDT und Lebensdauer besteht auch bei gleicher Prüfnorm. Die separaten Beispiele für B3EG6 und A3EG6 melden HDT-Werte von 210 °C bzw. 250 °C nach ISO 75, listen aber beide 135 °C als IEC 60216-Temperaturindex für einen Zugfestigkeitsverlust von 50 % nach 20.000 Stunden auf. Es handelt sich um verschiedene Herstellerqualitäten, nicht um Ersatzdaten für B7G6 oder A2G30; sie verdeutlichen, warum ein HDT-Wert nicht als Bewertung für die Dauergebrauchstemperatur verkauft werden darf.
Für wärmebelastete tragende Bauteile sind qualitätsspezifische Kriechkurven, Festigkeits-Temperatur-Diagramme und Ergebnisse zur thermischen Alterung erforderlich. Testen Sie bei der höchsten realistischen Bauteiltemperatur, nicht nur bei Umgebungslufttemperatur. Berücksichtigen Sie Feuchte, Chemikalien und zyklische Belastungen, sofern relevant. Wenn ein Lieferant eine Qualität als „wärmebeständig stabilisiert“ bezeichnet, fordern Sie das Stabilisierungsprüfverfahren und die Kriterien für die Eigenschaftserhaltung an, statt das Label als Nachweis zu akzeptieren.
Die Form kann genauso wichtig sein wie das Basisharz
Kurzfasern richten sich während des Füllvorgangs aus. Angussposition, Wandstärkenübergänge und Rippen beeinflussen daher die lokale Steifigkeit, Schwindung und Verzug. Eine Schweißnaht, an der zwei Fließfronten aufeinandertreffen, kann deutlich schwächer sein als ein Standard-Zugstab, insbesondere wenn diese Naht über einen belasteten Gewindebolzen oder eine Schnappverbindung verläuft. Die Materialmodellierungs-Richtlinien von BASF behandeln Faserausrichtung, Feuchte, Temperatur und Belastungsrate explizit als gekoppelte Variablen; die Schweißnaht-Richtlinien von Envalior empfehlen, Angussposition, Fließweg, Entlüftung und die Schweißnaht in der tatsächlichen Geometrie zu prüfen.
Übernehmen Sie nicht die Spritzgusseinstellungen einer Sorte für eine andere. Die Jinsu-Datenblätter listen 100–120 °C Trocknungstemperatur als Startbereich (4–5 Stunden für B7G6; 4–6 Stunden für A2G30) sowie Formtemperaturen von 79–90 °C bzw. 80–100 °C. Das Datenblatt für A2G30 listet separat 250–270 °C Schmelzetemperatur und 280–300 °C Düstentemperatur. Die Schmelzetemperatur beschreibt die Polymerschmelze; die Düstentemperatur beschreibt die Düsenzone. Es handelt sich um unterschiedliche Größen, deren Bereiche nicht übereinstimmen müssen. Keine davon ist die Formtemperatur. Dies sind Referenzbereiche aus den Sortendatenblättern, daher sollten die tatsächlichen Bedingungen für Schmelze, Düse und Form während der Versuche separat dokumentiert werden. Die Trocknungszeit hängt auch von der anfänglichen Pelletfeuchte und der Leistung des Trockners ab; überprüfen Sie die Pelletfeuchte und das Aussehen, anstatt sich allein auf die Zeit zu verlassen.
Ein Wechsel von PA6 GF30 zu PA66 GF30 sollte einen Formversuch auslösen, insbesondere wenn das Teil lange Fließwege, mehrere Angüsse, dünne Rippen oder enge Ebenheitstoleranzen aufweist. Formschwindungswerte aus verschiedenen Testkästen und Einstellungen sind nicht direkt auf die Produktionsform übertragbar.
Ein Qualifizierungsplan für eine belastbare Materialauswahl
- Service-Bedingungsbereich definieren. Erfassen Sie Spitzen- und Normaltemperaturen der Bauteile, trockene und feuchte Exposition, Lastgröße und -dauer, Vibration oder Schlagbelastung, chemische Einflüsse sowie die erforderliche Lebensdauer. Legen Sie messbare Akzeptanzgrenzen für Durchbiegung, Festigkeit, Maße und Funktion fest.
- Dokumente für exakte Grade anfordern. Fordern Sie für B7G6 und A2G30 aktualisierte Daten im trocken-as-molded- und conditioned-Zustand sowie methodisch abgestimmte Ergebnisse aus Zug-, Biege-, Schlagzähigkeits- und HDT-Tests an, ergänzt durch Kriech- und Alterungskurven bei Bedarf. Dokumentieren Sie Fasergehalt, Stabilisatoren, Farbe und Prüfverfahren. Vergleichen Sie keinen unmodifizierten Grad mit einem stabilisierten und führen Sie Unterschiede nicht ausschließlich auf PA6 versus PA66 zurück.
- Beide Kandidaten unter repräsentativen Bedingungen spritzgießen. Erfassen Sie Trocknerparameter und gemessene Granulatfeuchtigkeit, Schmelze- und Werkzeugtemperaturen, Anguss- und Schweißnahtpositionen, Nachdruck, Zykluszeit und Ausschuss. Halten Sie kritische Geometrien und Prüfstellen konstant.
- Bauteile in den relevanten Zuständen prüfen. Beziehen Sie Proben im as-molded- und service-conditioned-Zustand ein. Messen Sie Abmessungen parallel und senkrecht zur Fließrichtung, lasttragende Merkmale, Schweißnahtfestigkeit, Kriech- oder Ermüdungsverhalten sowie die funktionale Montage. Fügen Sie Heißwasser- oder chemische Alterungstests nur hinzu, wenn die Anwendung dies erfordert.
- Gesamtkosten des Bauteils vergleichen. Berücksichtigen Sie angebotenen Harzpreis, Trocknungsenergie, Zykluszeit, Ausschuss, Werkzeugänderungen, Inspektion und das Risiko von Feldausfällen. Ein niedrigerer Harzpreis bedeutet nicht automatisch niedrigere Kosten für akzeptierte Teile.
Nutzen Sie den allgemeinen Einkaufsleitfaden PA6 vs. PA66 für einen breiteren Überblick über die Polymerfamilie. Für einen Strukturbauteil-Versuch senden Sie Zeichnung, Lastfall und Servicebedingungen an das technische Team von Jinsu. Fordern Sie die aktuellen B7G6- und A2G30-Datenblätter sowie Muster an – oder klären Sie, welcher andere Grad tatsächlich vorgeschlagen wird –, bevor Sie Preise vergleichen oder einen Ersatz freigeben.
Häufig gestellte Fragen
Ist PA66 GF30 immer das stärkere Strukturmaterial?
Nein. B7G6 und A2G30 weisen Zugfestigkeitswerte von 150 bzw. 160 MPa aus, jedoch unterscheiden sich die Prüfverfahren und Prüfgeschwindigkeiten, und kein Datenblatt definiert den Zustand als trocken oder konditioniert. Der höhere Zahlenwert allein begründet nicht die höhere Festigkeit der geformten Struktur. Vergleichen Sie exakte Compound-Typen unter vergleichbaren Bedingungen in der tatsächlichen Bauteilgeometrie.
Verhindern 30 % Glasfasern die Wasseraufnahme von Nylon?
Nein. Die Polyamid-Matrix kann weiterhin Wasser aufnehmen. Die vorliegenden Datenblätter für B7G6 und A2G30 quantifizieren die Gleichgewichtsfeuchtigkeitsaufnahme nicht, daher sollten die tatsächlichen Bauteile unter definierten Feuchte- oder Flüssigkeitsbedingungen gemessen werden.
Kann ich die HDT von 240 °C bei A2G30 als Dauereinsatztemperatur verwenden?
Nein. Die HDT ist eine Kurzzeitmessung der Durchbiegung unter einer spezifizierten Last. Verwenden Sie für dauerhafte Belastungen die Daten zur Langzeit-Wärmealterungsbeständigkeit, Kriechverhalten und Restfestigkeit des Compounds.
Kann ich PA6 GF30 durch PA66 GF30 ersetzen, ohne das Werkzeug zu ändern?
Gehen Sie nicht davon aus. Prüfen Sie Füllverhalten, Faserausrichtung, Schweißnahtposition, Schwindung, Ebenheit und kritische Passungen in einem produktionsnahen Versuch. Ein Materialwechsel kann Anpassungen im Prozess oder an der Form erforderlich machen.