
Ein Nylon-Bauteil kann kurz nach dem Spritzgießen die Inspektion bestehen, weist jedoch nach Lagerung in feuchter Luft oder im Wassereinsatz abweichende Passungen auf. Die Zeichnung ist unverändert, aber der Feuchtegehalt des Werkstoffs hat sich geändert. Polyamid nimmt Wasser in die Polymermatrix auf; die daraus resultierende Veränderung der Kettenbeweglichkeit und des Kettenabstands kann sowohl die Abmessungen als auch die Steifigkeit und das Schlagzähigkeitsverhalten beeinflussen. Das Ausmaß der Maßänderung hängt vom konkreten Compound, der Verstärkung, der Geometrie, der Luftfeuchtigkeit, der Temperatur und der Zeit ab. Es lässt sich kein universeller „Nylon-Quellungsgrad“ festlegen.
Dieser Artikel erläutert den Mechanismus und zeigt eine praktische Methode zur Messung auf. Er behandelt die Feuchteaufnahme nach dem Formteilprozess, die sich von der Trocknung der Granulate vor dem Spritzgießen unterscheidet.
Was passiert tatsächlich, wenn Nylon Feuchtigkeit aufnimmt?
PA6 und PA66 enthalten Amidgruppen, die mit Wasser interagieren. Wenn Wasser in das Polymer eindringt, verändert es die intermolekularen Wechselwirkungen und wirkt als Weichmacher. Unter üblichen Konditionsbedingungen kann ein Bauteil weniger steif und duktiler werden, während seine Abmessungen zunehmen. Die Aufnahme erfordert auch Zeit: Eine dünne Oberflächenschicht kann feuchter sein als der Kern, bevor sich die Feuchtigkeitsverteilung ausgleicht. Die Geschwindigkeit und das Gleichgewichtsniveau hängen von den Umgebungsbedingungen und der Wanddicke ab. Die Ultramid technische Broschüre von BASF dokumentiert Änderungen der Abmessungen und mechanischen Eigenschaften über ihre eigenen PA-Typen hinweg.
Quellung durch Feuchtigkeit und Hydrolyse sind unterschiedliche Versagensmechanismen. Übliche Feuchtigkeitskonditionierung verändert den physikalischen Zustand und kann unter geeigneten Bedingungen durch Trocknung teilweise rückgängig gemacht werden. Längere Exposition gegenüber heißem Wasser oder aggressiven Medien kann auch chemische Degradation verursachen; Trocknung repariert keine gebrochenen Polymerketten. Temperatur, Flüssigkeitszusammensetzung, Belastung und Dauer bestimmen, ob dieses Risiko relevant ist. Ein Bauteil, das leicht wächst, aber fest bleibt, erfordert eine andere Reaktion als eines, das versprödet oder Festigkeit verliert. Siehe unseren Auswahlleitfaden für Nylon in der Wasseraufbereitung für anwendungsspezifische Materialfragen. BASF erörtert den Einfluss von Wasser auf Steifigkeit und Festigkeit in ihrer Chemikalienbeständigkeits-Richtlinie.
Warum ist die Dimensionsänderung schwer vorherzusagen?
Der Zustand, in dem die Zeichnungsmaße überprüft werden, ist entscheidend. „As molded“ (spritzgegossen), „trocken“, „konditioniert bei definiertem Klima“ und „nach Wasserlagerung“ beschreiben unterschiedliche Materialzustände. Ein Ergebnis aus der Wasserlagerung darf nicht auf ein Bauteil übertragen werden, das sich im Einsatz in mäßig feuchter Luft befindet. Ebenso kann ein Laborprüfstab ein dickes, verripptes Bauteil mit lokalen Spannungen und mehreren Wandstärkenabschnitten nicht repräsentieren.
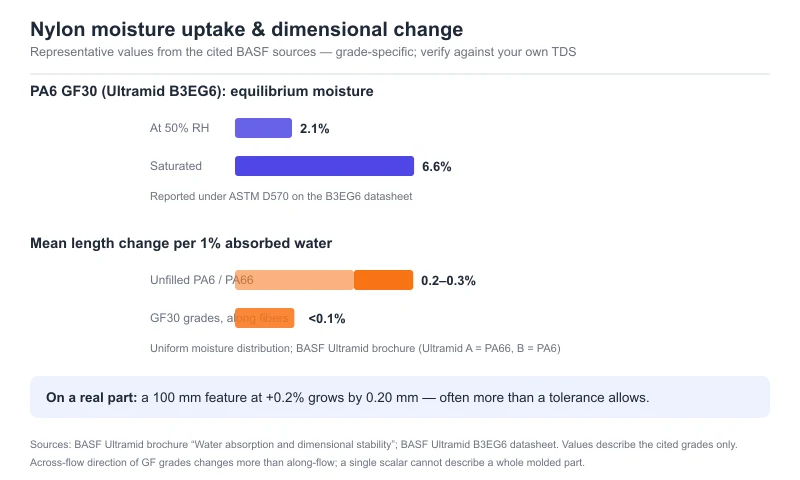
BASF gibt an, dass für seine unverstärkten Ultramid A- und B-Typen bei gleichmäßiger Feuchtigkeitsverteilung die mittlere Längenzunahme etwa 0,2–0,3 % pro 1 % aufgenommenem Wasser beträgt. Dieselbe Broschüre weist darauf hin, dass bei glasfaserverstärkten Typen die Längenänderung entlang der Faserausrichtung weniger als 0,1 % pro 1 % aufgenommenem Wasser beträgt. Dies sind veröffentlichte Beispiele für diese Materialien und Bedingungen, keine Toleranzen oder Konstruktionsfaktoren für Jinsu-Typen. Die Richtung quer zur Faser und das reale Fasermuster eines Bauteils müssen separat gemessen werden. BASF Ultramid-Broschüre, „Wasseraufnahme und Dimensionsstabilität“
Bei einem Merkmal von 100 mm entspricht eine Änderung von 0,2 % einer Maßabweichung von 0,20 mm. Dies ist eine rechnerische Illustration, warum bereits kleine Prozentwerte in der Montagepraxis relevant sind; es handelt sich nicht um eine prognostizierte Änderung für Ihr Bauteil. Gewindepassungen, Dichtflächen, Lagerbohrungen und Schnappverbindungen können empfindlich auf Änderungen reagieren, die kleiner als ein Millimeter sind.
Löst 30 % Glasfaserverstärkung das Problem?
Glasfasern schränken im Allgemeinen die Dimensionsänderung in Faserrichtung ein. Sie können auch zu einer richtungsabhängigen Dimensionsänderung führen. Bei spritzgegossenen Bauteilen wird die Faserorientierung vom Anguss, dem Fließweg, der Wandstärke und den Schweißnähten beeinflusst. Ein einzelner skalarer Wert für die „Feuchtequellung“ kann daher nicht alle Merkmale eines PA6 GF30- oder PA66 GF30-Bauteils beschreiben.
Die Verstärkung macht die Polyamid-Matrix auch nicht immun gegen Wasser. Beispielsweise identifiziert das separate Ultramid B3EG6-Datenblatt von BASF dieses Material als eine zu 30 % glasfaserverstärkte PA6-Qualität und listet Feuchtewerte von 2,1 % bei 50 % relativer Luftfeuchtigkeit und 6,6 % bei Sättigung gemäß der angegebenen ASTM D570-Prüfmethode auf. Diese Zahlen beschreiben diese spezifische BASF-Qualität, nicht alle PA6 GF30-Compounds. Sie zeigen, warum Servicebedingungen (Luftfeuchtigkeit) und Prüfbedingungen neben jedem Feuchtewert angegeben werden müssen. BASF B3EG6 Datenblatt
Wenn sich ein glasgefülltes Teil während der Lagerung verzieht, prüfen Sie sowohl die Feuchteaufnahme als auch die Faserorientierung, die Eigenspannungen aus dem Spritzgussprozess sowie ungleichmäßige Wandstärken. Eine richtungsabhängige Dimensionsverschiebung kann durch mehrere Effekte gemeinsam verursacht werden; die Änderung sollte ohne Messungen nicht allein der Wasseraufnahme zugeschrieben werden.
Schwindung, thermische Ausdehnung und Feuchtigkeitsquellung sind nicht identisch
Die Schwindung beschreibt die Maßabweichung, die während des Spritzgießens und Abkühlens unter definierten Prüfbedingungen entsteht. Die thermische Ausdehnung bezieht sich auf Temperaturänderungen. Die Feuchtigkeitsquellung betrifft die Wasseraufnahme nach dem Formteilprozess. Kriechen unter Dauerlast und chemischer Abbau können zu weiteren Änderungen führen. Der in einem Datenblatt angegebene Schwindungsbereich ist daher keine Antwort auf die Frage: „Wie stark wird dieses fertige Bauteil in einem feuchten Lager anschwellen?“
Bei der Bewertung einer Leckage oder eines Montageausfalls sollten die Maße, das Gewicht, die Temperatur, die Luftfeuchtigkeit, das Alter und die Belastungshistorie des Bauteils dokumentiert werden. Die bloße Vermessung eines ausgefallenen, feuchten Bauteils anhand der Zeichnung kann den Zeitpunkt verdecken, an dem die Maßdrift auftrat.
Ein praxisorientierter Prüfplan für ein toleranzkritisches Nylon-Bauteil
- Definieren Sie den Einsatzbereich. Erfassen Sie Betriebs- und Lagertemperatur, relative Luftfeuchtigkeit oder Flüssigkeitskontakt, Expositionsdauer, Belastung sowie die kritische Passung oder Dichtung. Legen Sie fest, ob das Bauteil im trockenen Zustand, im konditionierten Zustand oder nach der Serviceexposition geprüft wird.
- Identifizieren Sie exakt die Compound-Spezifikation. Beschaffen Sie das aktuelle technische Datenblatt (TDS) und klären Sie, ob die angegebenen Eigenschaften für den trockenen, konditionierten oder getauchten Zustand gelten. Dokumentieren Sie Polymertyp, Glasfasergehalt, weitere Füllstoffe, Farbe und eventuelle Stabilisierungspakete. Die Bezeichnung „PA66 GF30“ kann unterschiedliche Formulierungen abdecken.
- Legen Sie einen wiederholbaren Ausgangszustand fest. Erfassen Sie Produktionscharge, Spritzgusseinstellungen, Konditionierungshistorie, Masse und kritische Abmessungen. Verwenden Sie für jeden Messzeitpunkt dieselben Messorte und dasselbe Messgerät.
- Konditionieren Sie sowohl Prüfkörper als auch reale Bauteile. Führen Sie eine kontrollierte Feuchtluft-Konditionierung durch, die dem tatsächlichen Einsatz entspricht, sowie eine Wasser- oder Medienexposition nur dann, wenn die Anwendung dies erfordert. Dokumentieren Sie Temperatur, Feuchtigkeit bzw. Medium, Probendicke und Zeit. ISO 62:2008 beschreibt Verfahren zur Bestimmung der Wasseraufnahme von definierten Kunststoffproben in Wasser oder feuchter Luft; ISO 291:2008 behandelt kontrollierte Atmosphären für die Konditionierung und Prüfung.
- Erfassen Sie Masse und Abmessungen zeitabhängig. Dokumentieren Sie Länge, Breite, Dicke und funktionale Merkmale separat. Prüfen Sie bei glasfaserverstärkten Teilen sowohl die Strömungsrichtung als auch die Querrichtung. Beenden Sie den Test, wenn die anwendungsspezifische Dauer erreicht ist oder das vereinbarte Stabilisierungskriterium erfüllt wurde; gehen Sie nicht davon aus, dass 24 Stunden den Gleichgewichtszustand darstellen.
- Prüfen Sie die Funktion, nicht nur mit dem Messschieber. Testen Sie Montagekraft, Drehmoment, Leckagerate, elektrische Kriechstrecke oder andere Merkmale, die tatsächlich über die Akzeptanz des Bauteils entscheiden. Bei heißer, langanhaltender oder chemisch aggressiver Exposition bewerten Sie neben der Maßhaltigkeit auch die Festigkeitsretention.
Berechnen Sie die Feuchteaufnahme relativ zur definierten anfänglichen Trockenmasse wie folgt: Massezunahme (%) = (Masse nach Exposition − anfängliche Trockenmasse) ÷ anfängliche Trockenmasse × 100. Für ein bestimmtes Merkmal berechnen Sie die Maßänderung (%) = (Abmessung nach Exposition − anfängliche Abmessung) ÷ anfängliche Abmessung × 100. Halten Sie den Ausgangszustand und die Expositionsbedingungen zu jedem Ergebnis dokumentiert bereit. Wenn das Bauteil nicht anfänglich trocken ist, kennzeichnen Sie die Berechnung als Änderung ausgehend von diesem Startzustand, nicht als „Wasseraufnahme“.
ISO 15512:2019 deckt die Bestimmung des Wassergehalts in Kunststoffen ab, einschließlich Granulaten und Fertigteilen; sie unterscheidet explizit zwischen diesem Gehalt und dem Aufnahmeverhalten, das unter ISO 62 gemessen wird. Ein Ergebnis für eine Norm ersetzt nicht das Ergebnis der anderen.
Wie sollte sich die Materialauswahl ändern?
Legen Sie zunächst fest, wie viel Maßabweichung die Baugruppe über ihre Lebensdauer tolerieren kann. Vergleichen Sie anschließend bestimmte Compounds unter identischen Feuchtezuständen und Prüfbedingungen. Mögliche Optionen sind ein verstärkter PA6- oder PA66-Werkstoff, eine für Wasserkontakt optimierte Formulierung oder ein anderes Polyamid mit einem abweichenden Feuchtigkeitsprofil. Keine dieser Optionen sollte allein deshalb freigegeben werden, weil eine Polymerfamilie als „geringe Wasseraufnahme“ beschrieben wird.
Wenn es um die Beständigkeit gegen Heißwasser geht, überprüfen Sie die tatsächlichen Alterungs- und Eigenschaftsretentionsdaten des jeweiligen Werkstoffs. Die Bezeichnung „hydrolysebeständig“ garantiert nicht automatisch eine geringe Quellung durch Feuchtigkeit, und eine geringere Quellung begründet für sich genommen keine langfristige Hydrolysebeständigkeit. Prüfen Sie bei wasserkontaktierenden Teilen jede Anforderung unabhängig voneinander.
Wenn Sie zwischen Nylon-Werkstoffen für ein Teil mit engen Toleranzen wählen, prüfen Sie unsere PA6- und PA66-Materialien oder senden Sie uns Zeichnung, Toleranzen und Einsatzbedingungen. Wir können Kandidatenwerkstoffe und einen Musterprüfplan empfehlen; die endgültige Auswahl sollte in Ihrem Teil und Prozess validiert werden.
Häufig gestellte Fragen
Verhindert das Trocknen von Nylon-Granulat, dass ein fertiges Bauteil später wächst?
Nein. Das Granulattrocknen entfernt Feuchtigkeit vor dem Spritzgussprozess. Nach der Verarbeitung kann das Bauteil Feuchtigkeit aus seiner Umgebung aufnehmen, bis es sich einem zustandsabhängigen Gleichgewichtszustand nähert. Sowohl die Verarbeitungsfeuchtigkeit als auch die Servicefeuchtigkeit sollten kontrolliert werden, jedoch in unterschiedlichen Phasen.
Ist die Wasseraufnahme immer permanent?
Die übliche Feuchtigkeitsaufnahme ist ein physikalischer Prozess und teilweise reversibel. Eine Änderung der Masse oder Abmessungen allein beweist keinen dauerhaften Schaden. Wiederholte Heißwasserexposition, aggressive Chemikalien oder anhaltende Spannung können zusätzliche, potenziell irreversible Veränderungen verursachen; testen Sie diese separat.
Kann ich den „24-Stunden-Wasseraufnahmewert“ eines Lieferanten als Maß für meine Toleranzen verwenden?
Nein. Der prozentuale Anteil des aufgenommenen Wassers und die prozentuale Längenänderung sind unterschiedliche Messgrößen. Ein 24-Stunden-Test spiegelt zudem möglicherweise nicht das Gleichgewichtsverhalten oder die tatsächliche Wanddicke und die Einsatzbedingungen Ihres Bauteils wider.
Weisen PA6 GF30 und PA66 GF30 das gleiche Feuchtigkeitsverhalten auf?
Nicht unbedingt. Harzchemie, Compound-Rezeptur, Fasergehalt und -orientierung sowie Expositionsbedingungen spielen eine Rolle. Vergleichen Sie die exakten Lieferantengrade im trockenen Zustand (dry-as-molded) und im konditionierten Zustand, die Ihrer Anwendung entsprechen.