
支架在室温拉伸测试中可能合格,但在温暖潮湿的封闭环境中长期承载数月后仍可能失效。因此,对于注塑成型结构件而言,在 PA6 GF30 和 PA66 GF30 之间进行选择,不能仅凭两张数据表中最大的拉伸强度数值进行对比。关键问题在于部件必须承受多大的载荷、持续多长时间、处于何种温度和湿度状态,以及成型工艺如何影响纤维分布和熔接线位置。
这两种名称均指玻璃纤维重量含量约为 30% 的增强聚酰胺。它们并不代表某种通用的配方。在此,我们使用两份实际的锦塑材料表——B7G6 (PA6 GF30) 和 A2G30 (PA66 GF30)——来说明买家可以验证的内容以及需要进一步测试的地方。热稳定剂、抗冲改性剂、纤维长度、颜色及加工历史都可能改变最终结果。请务必针对拟选用的确切牌号及其在实际服役条件下的模塑件进行验证。
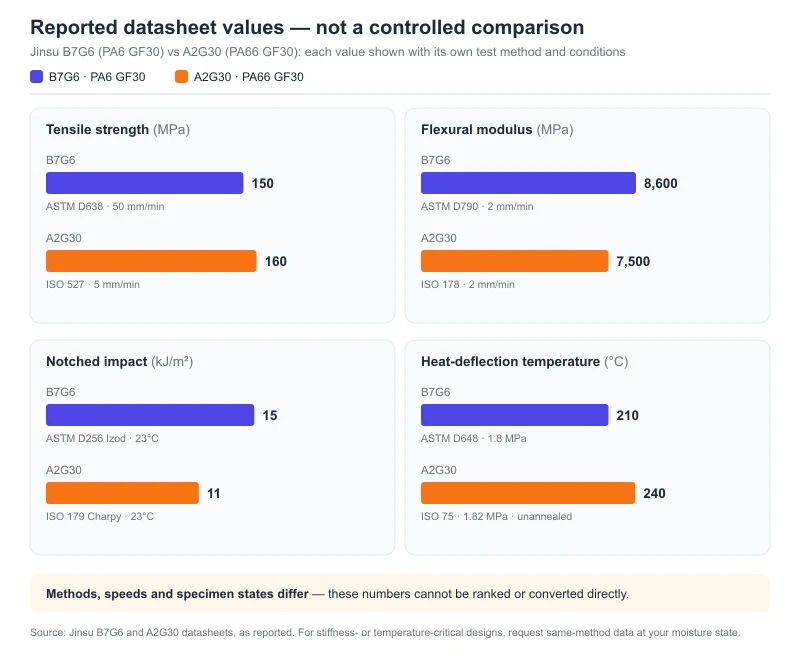
锦塑 B7G6 与 A2G30 数据表实际报告内容
这些是典型的供应商数据表数值,并非保证的采购限值。两份数据表在多项性能上采用了不同的测试标准或速度,且未说明其力学试样是干燥态还是调湿态。请结合各自的测试方法解读结果,不要将两列数据视为受控的直接对比测试。
| 报告性能 | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | 如何使用 |
|---|---|---|---|
| 玻璃纤维含量 | 30 ± 2%, ISO 3451 | 描述为 30% GF;未说明实测含量 | 两者均作为 GF30 销售;仅 B7G6 在这些数据表中提供了纤维含量测试。 |
| 23°C 密度 | 1.19 g/cm³, ASTM D792 | 1.36 g/cm³, ISO 1183 | 这是不同方法下报告的牌号数值。当重量或单件成本至关重要时,请确认成型零件的质量。 |
| 拉伸强度 | 150 MPa, ASTM D638, 50 mm/min | 160 MPa, ISO 527, 5 mm/min | 不要将 160 与 150 视为受控的强度对比:方法和速度不同。 |
| 弯曲模量 | 8,600 MPa, ASTM D790, 2 mm/min | 7,500 MPa, ISO 178, 2 mm/min | 标准不同;对于刚度关键的设计,请要求匹配的方法和湿度状态。 |
| 悬臂梁缺口冲击 | 报告值为 15 kJ/m², ASTM D256 Izod, 23°C | 11 kJ/m², ISO 179 Charpy, 23°C | 冲击方法和试样不同。在没有匹配测试的情况下,不要比较或换算这两个数值。 |
| 热变形温度(HDT) | 210°C, ASTM D648, 1.8 MPa | 240°C, ISO 75, 1.82 MPa, 未退火 | 独立的筛选结果,不是允许的长期服务温度,也不是严格的同方法排名。 |
| 成型收缩率 | 0.4–0.6%, ISO 294 | 0.4–0.9%, ISO 2577 | 方法和试样细节不同;请在生产模具中测量收缩率和翘曲。 |
来源:锦塑提供的 PA6GF30 / B7G6 和 PA66+GF30 / A2G30 材料数据表。A2G30 数据表日期为 2026 年 4 月 20 日。两者均描述参考用的典型值,而非检验保证。下单前请索取当前的特定牌号 PDF 及商定的验收限值。
已发布的数据表确定了两个实际候选材料,但它们不能证明其中一种在潮湿、高温或有熔接线的部件中能承受更大载荷。这需要匹配条件的测试。特别是,这两份数据表均未提供这两种牌号的干燥态与调湿态力学对比表、蠕变曲线或疲劳结果。
从失效模式入手,再筛选材料
| 结构件工况 | 建议首选试模方案 | 仍需验证的内容 |
|---|---|---|
| 靠近热源且受载的支架 | 将 A2G30 及任何合适的耐热稳定型替代材料列入候选清单 | 获取相同测试方法下的热态和调湿态数据、蠕变、疲劳以及在实际温度和载荷持续时间下的强度保持率;仅凭两份 TDS 中的 HDT 数据是不够的。 |
| 暴露于潮湿空气中的高精度公差外壳或轴承座 | 同时试模 B7G6 和 A2G30 | 这两份技术数据表均未提供这些牌号的平衡吸湿值。需在调湿后测量沿流动方向和垂直流动方向的尺寸及配合情况。 |
| 具有关键熔接线、卡扣接合或冲击要求的加强筋外壳 | 两者均试模;如有需要,考虑使用专门改性的抗冲牌号 | 数据表上印刷的 Izod 与 Charpy 数值不能直接排序比较——两者是不同试验方法、不同单位。需在实际成型件几何上测试熔接线强度和局部冲击性能。 |
| 中等温度下长流程路径且对单件成本有严格限制的部件 | 在生产模具中对比两种材料 | 针对确切牌号的充填压力、翘曲、周期时间、废品率以及交付材料价格。 |
| 接触热水、冷却液或强效清洁剂的环境 | 在选择基础聚合物之前明确暴露条件 | 特定牌号的水解或化学老化数据,以及保留强度和泄漏/配合测试;“GF30”并非耐久性评级。 |
这些是筛选规则,而非自动批准依据。如果两种牌号在整个服役条件范围内均无法维持尺寸稳定性或机械性能,应考虑采用不同的配方或聚合物类别,而不是强行在 PA6 与 PA66 之间做出选择。
水分同时影响配合精度和承载能力
玻璃纤维限制了部分尺寸变化,但聚酰胺基体仍会吸水。这种影响具有时间依赖性和方向性:沿流动方向的加强筋可能与垂直于流动方向的结构特征表现不同。水分还会降低刚度,因此满足干燥态挠度限制的支架在调湿后可能无法达标。锦塑 B7G6 和 A2G30 板材未报告平衡吸湿率或干燥/调湿态配对模量数据,因此仅凭其列出的力学性能数值无法回答该服役问题。
仅供参考,同一供应商发布的另一组数据——PA6 GF30 B3EG6 和 PA66 GF30 A3EG6—显示在 23°C/50% RH 条件下的平衡吸湿率范围分别为 1.9–2.3% 和 1.5–1.9%。从干燥态到调湿态,PA6 牌号的拉伸模量从 9.5 GPa 降至 6.2 GPa,PA66 牌号则从 10.0 GPa 降至 7.2 GPa。这些数据说明了调湿处理的重要性;但它们并非 B7G6 或 A2G30 的数值。
明确图纸和力学要求是适用于注塑后干燥态、规定温湿度气氛下调湿后的状态,还是特定液体暴露后的状态。并在相同状态下测量质量、关键尺寸和功能配合。24小时浸水数据不是尺寸公差,成型收缩率也无法预测后续的吸湿膨胀。我们的独立指南解释了尼龙吸水后尺寸变化的原因。
对于精密装配组件,请检查实际失效位置:螺栓孔距、轴承座、密封垫压缩、卡扣接合和平整度。如果部件长期处于高温高湿环境,应将化学降解和力学性能保持率与可逆的水分调湿效应分开评估。
耐热性:切勿将热变形温度(HDT)等同于连续使用温度
HDT 是在规定的弯曲载荷和加热程序下测得的。它有助于在相同测试条件下比较材料,但不能确定数月或数年内的许用应力。锦塑的 B7G6 板材报告在 ASTM D648、1.8 MPa 条件下为 210°C;A2G30 板材报告在 ISO 75、1.82 MPa 条件下,未退火试样为 240°C。这些不同的测试方法和未明确的试样细节,无法支持精确的 30°C 直接性能差距。
即使采用匹配的测试方法,HDT 与使用寿命之间的区别也是真实存在的。单独的 B3EG6 和 A3EG6 示例按 ISO 75 报告的 HDT 分别为 210°C 和 250°C,但两者均列出 IEC 60216 温度指数为 135°C(对应 20,000 小时后拉伸强度损失 50%)。这些是不同的制造商牌号,并非 B7G6 或 A2G30 的替代数据;它们说明了为什么不能将 HDT 作为连续使用等级进行销售。
对于承受载荷的高温部件,应获取特定牌号的蠕变曲线、强度-温度数据和热老化结果。应在最高的实际部件温度下进行测试,而不仅仅是环境温度。如有必要,应包括湿度、化学品和循环载荷的影响。如果供应商称某牌号“热稳定”,请要求提供稳定性测试和保持性能标准,而不是将该标签视为证明。
模具与基础树脂同样重要
短纤维在填充过程中发生取向。因此,浇口位置、壁厚过渡和加强筋会影响局部刚度、收缩率和翘曲变形。两股料流前锋汇合处形成的熔接线强度可能远低于标准拉伸样条,尤其是当该线穿过受力凸台或卡扣时。BASF的材料建模指南明确将纤维取向、水分、温度和加载速率视为关联变量;Envalior的熔接线指南建议在实际几何结构中检查浇口位置、流动路径、排气以及熔接线情况。
切勿将一个牌号的成型参数直接套用到另一个牌号上。锦塑的数据表列出的起始干燥范围为100–120°C(B7G6为4–5小时;A2G30为4–6小时),对应的模温分别为79–90°C和80–100°C。A2G30数据表还单独列出了250–270°C的熔体温度和280–300°C的喷嘴温度。熔体温度描述的是聚合物熔体,而喷嘴温度描述的是喷嘴区域。两者是不同的物理量,其数值范围无需一致,且均不等于模温。这些数据表中的参考范围仅作为基准,因此在试模期间需分别记录实际的熔体、喷嘴和模具条件。干燥时间还取决于初始颗粒含水率和干燥机性能;应通过检测颗粒含水率和外观来验证干燥效果,而非仅依赖时间。
从PA6 GF30切换至PA66 GF30时应进行模具试模,特别是当零件具有长流动路径、多浇口、薄壁加强筋或严格的平面度要求时。来自不同测试样条盒和工艺参数的成型收缩率数据不能直接应用于生产型腔。
一套导向可靠选型的验证方案
- 界定服役条件范围。记录零件的最高及常规工作温度、干湿暴露环境、载荷大小与持续时间、振动或冲击情况、接触化学品及预期使用寿命。明确挠度、强度、尺寸和功能的可测量验收限值。
- 索取精确牌号的技术文档。针对 B7G6 和 A2G30,索取最新的干燥态/调湿态数据,以及采用相同测试方法的拉伸、弯曲、冲击和热变形温度(HDT)结果,必要时还需提供蠕变和老化曲线。记录纤维含量、稳定剂类型、颜色及测试方法。切勿将未改性牌号与稳定化牌号直接对比,并将差异仅归因于 PA6 与 PA66 的区别。
- 在代表性条件下试模两种候选材料。记录干燥机参数及实测粒料含水率、熔体温度和模具温度、浇口及熔接线位置、保压压力、成型周期和废品率。保持关键几何结构和检测位置一致。
- 在实际相关状态下测试样件。包括注塑后干燥态和模拟服役条件调湿后的试样。测量平行于流动方向和垂直于流动方向的尺寸、承载特征部位、熔接线强度、蠕变或疲劳性能,以及功能装配情况。仅在应用要求时增加热水或化学老化测试。
- 比较零件总成本。涵盖树脂报价、干燥能耗、成型周期、废品率、模具修改、检验费用及现场失效风险。较低的树脂价格并不一定意味着较低的合格零件综合成本。
如需更广泛的聚合物家族概览,请参考PA6 vs PA66 通用选购指南。对于结构件试验,请将图纸、载荷工况和服务条件发送给锦塑技术团队。在比较价格或批准替代材料之前,请索取当前的 B7G6 和 A2G30 数据表和样品——或询问实际推荐的是其他哪个牌号。
常见问题
PA66 GF30 始终是强度更高的结构材料吗?
不是。B7G6 和 A2G30 标称值分别为 150 MPa 和 160 MPa,但其拉伸测试方法和测试速度存在差异,且两份数据表均未明确定义干燥态或调湿态。仅凭较高的标称数值无法确定哪种材料的成型结构更强。应在实际几何形状下,于匹配条件下对比具体牌号。
30% 玻璃纤维能否防止尼龙吸水?
不能。聚酰胺基体仍会吸收水分。提供的 B7G6 和 A2G30 数据表未量化其平衡吸水量,因此需在规定的湿度或液体暴露条件下测量实际零件。
能否将 A2G30 的 240°C HDT 作为其连续使用温度?
不能。HDT 是在规定载荷下的短期变形测量值。对于持续载荷,应使用该牌号的长期热老化、蠕变及剩余强度数据。
能否在不修改模具的情况下用 PA66 GF30 替代 PA6 GF30?
不能直接假定可行。需通过具有生产代表性的试模,检查充填情况、纤维取向、熔接线位置、收缩率、平整度及关键配合尺寸。材料替换可能需要调整工艺参数或修改模具。