
Bir braket, oda sıcaklığındaki bir çekme testini başarıyla geçebilir ancak sıcak ve nemli bir muhafaza içinde yük altında geçen ayların ardından yine de arızalanabilir. Bu nedenle, enjeksiyon kalıplama ile üretilen yapısal bir parça için PA6 GF30 ile PA66 GF30 arasında seçim yapmak, iki teknik veri sayfasındaki en yüksek çekme dayanımı değerini karşılaştırmaktan çok daha fazlasını gerektirir. Asıl önemli sorular şunlardır: Parçanın ne kadar yük taşıması gerektiği, bu yükü ne kadar süreyle taşıyacağı, hangi sıcaklık ve nem koşullarında çalışacağı ve kalıplama sürecinin lifleri ile kaynak çizgilerini nerede konumlandırdığı.
Her iki isim de ağırlıkça yaklaşık %30 cam elyaf ile takviye edilmiş bir poliamidi ifade eder. Ancak bunlar evrensel tek bir formülasyonu belirtmezler. Burada, bir alıcının neleri doğrulayabileceğini ve nerelerde ek testlere ihtiyaç duyulduğunu göstermek için iki gerçek Jinsu malzeme teknik veri sayfasını —B7G6 (PA6 GF30) ve A2G30 (PA66 GF30)— kullanıyoruz. Isı dengeleyiciler, darbe düzenleyiciler, lif uzunluğu, renk ve işleme geçmişi sonucu değiştirebilir. Önerilen tam kompaund tipini ve kalıplanmış parçayı, kendi hizmet koşulu aralığında kalifiye edin.
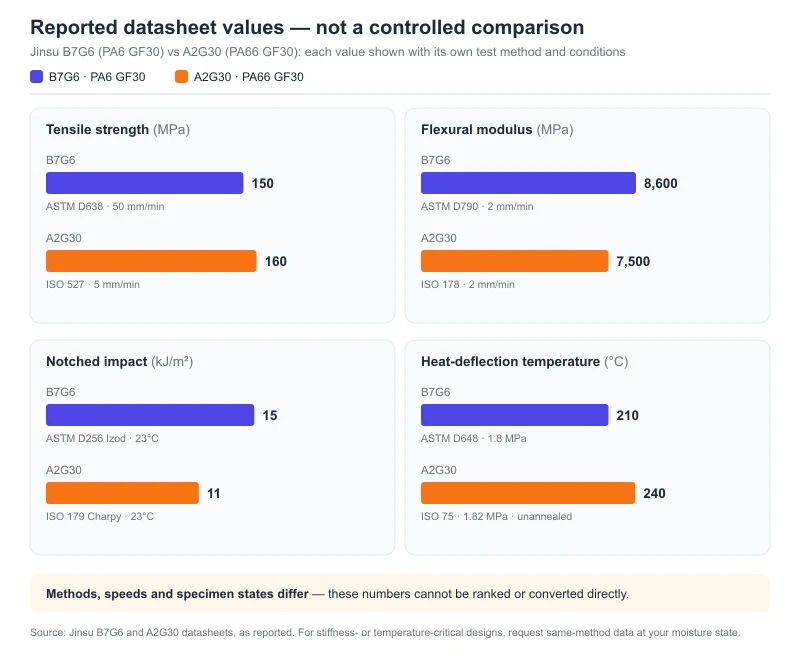
Jinsu B7G6 ve A2G30 teknik veri sayfalarının gerçekte bildirdikleri
Bunlar tedarikçi sayfasındaki tipik değerlerdir, garanti edilen satın alma sınırları değildir. İki sayfa, çeşitli özellikler için farklı test standartları veya hızları kullanmakta ve mekanik numunelerin kuru mu yoksa nemlendirilmiş mi olduğunu belirtmemektedir. Sonuçları, iki sütunu kontrollü bir karşılaştırma testi gibi ele almak yerine, her birinin kendi yöntemiyle birlikte değerlendirin.
| Bildirilen özellik | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | Nasıl kullanılmalı? |
|---|---|---|---|
| Cam elyaf | 30 ± 2%, ISO 3451 | %30 GF olarak belirtilmiş; ölçülen içerik bildirilmemiş | Her ikisi de GF30 olarak pazarlanmaktadır; bu sayfalarda yalnızca B7G6 bir elyaf içeriği testi sunmaktadır. |
| 23°C'de yoğunluk | 1.19 g/cm³, ASTM D792 | 1.36 g/cm³, ISO 1183 | Bunlar farklı yöntemlerle raporlanan sınıf değerleridir. Ağırlık veya parça maliyeti önemli olduğunda kalıplanmış parçada kütleyi doğrulayın. |
| Çekme mukavemeti | 150 MPa, ASTM D638, 50 mm/dk | 160 MPa, ISO 527, 5 mm/dk | 160 ile 150 değerlerini kontrollü bir mukavemet karşılaştırması olarak sıralamayın: yöntem ve hız farklıdır. |
| Eğilme modülü | 8,600 MPa, ASTM D790, 2 mm/dk | 7,500 MPa, ISO 178, 2 mm/dk | Standartlar farklıdır; rijitliğin kritik olduğu tasarımlar için eşleştirilmiş bir yöntem ve nem durumu talep edin. |
| Çentikli darbe | Raporlandığı üzere 15 kJ/m², ASTM D256 Izod, 23°C | 11 kJ/m², ISO 179 Charpy, 23°C | Farklı darbe yöntemleri ve numuneler. Eşleştirilmiş bir test olmadan iki sayıyı karşılaştırmayın veya dönüştürmeyin. |
| Isıl deformasyon sıcaklığı (HDT) | 210°C, ASTM D648, 1.8 MPa | 240°C, ISO 75, 1.82 MPa, tavlama yapılmamış | Ayrı tarama sonuçları, izin verilen uzun vadeli çalışma sıcaklıkları veya katı aynı-yöntem sıralaması değildir. |
| Kalıplama çekmesi | 0.4–0.6%, ISO 294 | 0.4–0.9%, ISO 2577 | Yöntemler ve numune detayları farklıdır; üretim kalıbında çekmeyi ve çarpılmayı ölçün. |
Kaynak: Jinsu tarafından sağlanan PA6GF30 / B7G6 ve PA66+GF30 / A2G30 malzeme sayfaları. A2G30 sayfasının tarihi 20 Nisan 2026'dır. Her ikisi de inceleme garantileri değil, referans amaçlı tipik değerleri tanımlar. Sipariş vermeden önce güncel sınıfa özel PDF'i ve kabul edilen limitleri talep edin.
Yayınlanan sayfalar iki gerçek aday belirlemekle birlikte, bunlardan birinin nemli, sıcak veya kaynaklı bir bileşende daha fazla yük taşıyacağını kanıtlamaz. Bu, eşleştirilmiş koşullarda test gerektirir. Özellikle, hiçbir sayfa bu iki sınıf için kuru-versus-nemlendirilmiş mekanik tablosu, sürünme eğrisi veya yorulma sonucu sunmamaktadır.
Arıza modunu belirleyin, ardından malzeme kısa listesini oluşturun
| Yapısal parça durumu | Mantıklı ilk deneme | Hâlâ kanıtlanması gerekenler |
|---|---|---|
| Isı kaynağı yakınında yük altında çalışan bir braketi | A2G30 ve uygun ısı kararlılığına sahip alternatifleri kısa listeye alın | Aynı yöntemle sıcak ve nemlendirilmiş durumdaki verileri, gerçek sıcaklık ve yük süresinde sürünme, yorulma ve mukavemet korumasını elde edin; yalnızca iki TDS'deki HDT değerleri yeterli değildir. |
| Nemli havaya maruz kalan sıkı toleranslı bir muhafaza veya yatak yuvası | Hem B7G6 hem de A2G30 ile deneme yapın | Hiçbir veri sayfası bu kaliteler için denge nemi değeri vermemektedir. Nemlendirme sonrası akış yönü boyunca ve akış yönüne dik olarak boyutları ve uyumu ölçün. |
| Kritik kaynak izi, klik mekanizması veya darbe gereksinimi olan kaburgalı muhafaza | Her ikisiyle de deneyin; gerekirse özel olarak darbe dayanımı iyileştirilmiş bir kaliteyi değerlendirin | Datasheetlerdeki Izod ve Charpy değerleri doğrudan karşılaştırılıp sıralanamaz. Kalıplanmış geometrinin kaynak izi mukavemetini ve yerel darbe performansını test edin. |
| Orta sıcaklıkta çalışan, uzun akış yollarına sahip ve katı parça maliyeti hedefi bulunan bir parça | Üretim kalıbında her ikisini de karşılaştırın | Dolum basıncı, çarpılma, çevrim süresi, fire oranı ve tam olarak kullanılan kalitelerin teslim edilen malzeme fiyatı. |
| Sıcak su, soğutma sıvısı veya agresif temizlik maddelerine maruz kalma | Baz polimeri seçmeden önce maruz kalma koşullarını belirtin | Kaliteye özgü hidroliz veya kimyasal yaşlanma verileri ile korunan mukavemet ve sızdırmazlık/uyum testleri; “GF30” bir dayanıklılık derecesi değildir. |
Bunlar kısa liste kurallarıdır, otomatik onaylar değildir. Hiçbir kalite hizmet koşulu aralığı boyunca boyutsal veya mekanik performansı koruyamıyorsa, PA6-PA66 seçiminde ısrar etmek yerine farklı bir formülasyon veya polimer ailesini değerlendirin.
Nem, hem uyumu hem de yük taşıma kapasitesini değiştirir
Cam elyaf bazı boyutsal hareketleri sınırlar, ancak poliamid matrisi suyu emmeye devam eder. Sonuç zaman bağımlı ve yönlüdür: akış yönüyle hizalı bir takoz, akış yönüne dik bir özellikten farklı davranabilir. Nem ayrıca rijitliği düşürebilir; bu nedenle kuru haldeki sapma sınırını karşılayan bir braketi, koşullandırma sonrası bu sınırı karşılamayabilir. Jinsu B7G6 ve A2G30 teknik veri sayfaları denge nem alımını veya eşleştirilmiş kuru/koşullandırılmış modül değerlerini raporlamaz, bu nedenle listelenen mekanik değerler tek başına bu servis sorusuna yanıt veremez.
Sadece bağlam için, aynı tedarikçi tarafından yayımlanan ayrı bir çift—PA6 GF30 B3EG6 ve PA66 GF30 A3EG6—sırasıyla 23°C/%50 RH'de 1.9–2.3% ve 1.5–1.9% aralığında denge nem oranları bildirir. Çekme modülü, PA6 gradesi için kuru halden koşullandırılmış hale 9.5'ten 6.2 GPa'ya, PA66 gradesi için ise 10.0'dan 7.2 GPa'ya değişir. Bu değerler koşullandırmanın neden önemli olduğunu gösterir; bunlar B7G6 veya A2G30'a ait değerler değildir.
Çizimin ve mekanik gereksinimlerin kalıptan çıktığı gibi, kuru, tanımlı bir atmosferde koşullandırılmış veya tanımlı bir sıvı temasından sonra mı geçerli olduğunu belirtin. Kütleyi, kritik boyutları ve işlevsel uyumu aynı durumda ölçün. 24 saatlik daldırma değeri bir boyutsal tolerans değildir ve kalıp çekme değeri sonraki nem kaynaklı şişmeyi öngörmez. Ayrı rehberimiz naylon boyutlarının su emilimi sonrası neden değiştiğini açıklar.
Hassas bir montaj için, gerçekte başarısız olan konumları kontrol edin: cıvata deliği aralıkları, yatak yuvaları, conta sıkıştırması, klik geçme bağlantıları ve düzlük. Parça uzun süre sıcak ve ıslak ortamda kalırsa, kimyasal bozunmayı ve mekanik özellik tutulumunu geri dönüşümlü nem koşullandırmasından ayrı olarak değerlendirin.
Isı: HDT’yi sürekli kullanım sıcaklığına dönüştürmeyin
HDT, belirli bir eğme yükü ve ısıtma prosedürü altında ölçülür. Aynı test koşullarında malzemeleri karşılaştırmak için faydalıdır, ancak aylar veya yıllar boyunca izin verilen gerilmeyi belirlemez. Jinsu'nun B7G6 levhası ASTM D648 standardına göre 1,8 MPa'da 210°C değerini bildirir; A2G30 levhası ise ISO 75 standardına göre 1,82 MPa'da tavlansız numune üzerinde 240°C değerini bildirir. Bu farklı yöntemler ve belirtilmemiş numune detayları, kesin bir 30°C doğrudan performans farkını desteklememektedir.
HDT ile ömür arasındaki ayrım, eşleştirilmiş bir test yöntemi kullanılsa bile geçerlidir. Ayrı B3EG6 ve A3EG6 örnekleri ISO 75'e göre sırasıyla 210°C ve 250°C HDT değerleri bildirmekte, ancak her ikisi de 20.000 saat sonra %50 çekme mukavemeti kaybı için IEC 60216 sıcaklık indeksinde 135°C listelemektedir. Bunlar farklı üretici kaliteleridir, B7G6 veya A2G30 için ikame veri değildir; HDT'nin neden sürekli kullanım derecesi olarak satılmaması gerektiğini göstermektedir.
Sıcak ortamda yük taşıyan bir parça için, kaliteye özgü sürünme eğrileri, sıcaklığa bağlı mukavemet verileri ve yaşlandırma sonuçlarını elde edin. Yalnızca ortam hava sıcaklığında değil, parçanın maruz kalacağı en yüksek gerçekçi sıcaklıkta test yapın. İlgili durumlarda nem, kimyasallar ve döngüsel yüklenmeyi dahil edin. Bir tedarikçi bir kaliteyi “ısıya dayanıklı” (heat stabilized) olarak adlandırıyorsa, etiketi kanıt olarak kabul etmek yerine stabilizasyon testi ve kalan özellik kriterlerini isteyin.
Kalıp, baz reçine kadar önemli olabilir
Dolgu sırasında kısa lifler hizalanır. Bu nedenle giriş noktası konumu, duvar geçişleri ve takviye kaburgaları yerel rijitliği, çekmeyi ve çarpılmayı etkiler. İki akış cephesinin birleştiği kaynak çizgisi, standart çekme test numunesine kıyasla çok daha zayıf olabilir; özellikle bu çizgi yük altında kalan bir pabuç veya klik mekanizması üzerinden geçiyorsa. BASF'in malzeme modelleme rehberi, lif yönelimini, nemi, sıcaklığı ve yükleme hızını ilişkili değişkenler olarak açıkça ele alır; Envalior'ın kaynak çizgisi rehberi, gerçek geometride giriş noktası konumunu, akış yolunu, havalandırmayı ve kaynak çizgisini kontrol etmeyi önerir.
Bir grade'in kalıplama ayarlarını diğerine kopyalamayın. Jinsu veri sayfaları başlangıç aralığı olarak 100–120°C kurutma (B7G6 için 4–5 saat; A2G30 için 4–6 saat) ve sırasıyla 79–90°C ile 80–100°C kalıp sıcaklıkları belirtir. A2G30 sayfası ayrıca ayrı olarak 250–270°C eriyik sıcaklığı ve 280–300°C nozul sıcaklığı listeler. Eriyik sıcaklığı polimer eriyiğini, nozul sıcaklığı ise nozul bölgesini tanımlar. Bunlar farklı büyüklüklerdir ve aralıkları eşleşmek zorunda değildir. Hiçbiri kalıp sıcaklığı değildir. Bunlar grade veri sayfası referans aralıkları olduğundan, denemeler sırasında gerçek eriyik, nozul ve kalıp koşullarını ayrı ayrı kaydedin. Kurutma süresi ayrıca başlangıç pelet nemine ve kurutucu performansına bağlıdır; yalnızca süreye güvenmek yerine pelet nemini ve görünümünü doğrulayın.
PA6 GF30'dan PA66 GF30'a geçiş, özellikle parça uzun akış yollarına, çoklu giriş noktalarına, ince kaburgalara veya sıkı düzlük toleranslarına sahipse, bir kalıp denemesini gerektirmelidir. Farklı test kutularından ve ayarlardan elde edilen kalıp çekme değerleri, üretim boşluğuna doğrudan aktarılamaz.
Savunulabilir bir seçim sonucuna götüren nitelendirme planı
- Hizmet koşulları aralığını tanımlayın. Parçanın tepe ve normal çalışma sıcaklıklarını, kuru ve ıslak maruz kalma durumlarını, yük büyüklüğü ve süresini, titreşim veya darbe etkilerini, kimyasalları ve gereken ömrü kaydedin. Sehim, mukavemet, boyutlar ve işlevsellik için ölçülebilir kabul sınırlarını belirleyin.
- Tam grade dokümanlarını talep edin. B7G6 ve A2G30 için güncellenmiş kuru/koşullandırılmış verileri; eşleştirilmiş yöntemlere göre çekme, eğilme, darbe ve HDT sonuçlarını; ayrıca gerektiğinde sürünme ve yaşlanma eğrilerini talep edin. Elyaf içeriğini, stabilizatörü, rengi ve test yöntemlerini kaydedin. Modifiye edilmemiş bir grade ile stabilize edilmiş bir grade’i karşılaştırmayın ve farkı yalnızca PA6 ile PA66 arasındaki farklılığa atfetmeyin.
- Her iki aday malzemeyi de temsilci koşullarda kalıplayın. Kurutucu ayarlarını ve ölçülen granül nemini, eriyik ve kalıp sıcaklıklarını, giriş ve kaynak çizgisi konumlarını, dolgu basıncını, çevrim süresini ve fire oranını kaydedin. Kritik geometriyi ve muayene noktalarını aynı tutun.
- Parçaları önemli olan durumlarda test edin. Kalıptan çıktığı haliyle (dry-as-molded) ve hizmet koşullarına göre koşullandırılmış numuneleri dahil edin. Akış yönüne paralel ve dik boyutları, yük taşıyan özellikleri, kaynak çizgisi mukavemetini, sürünme veya yorulmayı ve işlevsel montajı ölçün. Sıcak su veya kimyasal yaşlandırma testlerini yalnızca uygulama gerektirdiğinde ekleyin.
- Toplam parça maliyetini karşılaştırın. Teklif edilen reçine fiyatını, kurutma enerjisini, çevrim süresini, fireyi, kalıp değişikliklerini, muayeneyi ve saha arıza riskini dahil edin. Daha düşük reçine fiyatı, her zaman daha düşük kabul edilmiş parça maliyeti anlamına gelmez.
Daha geniş polimer ailesi genel bakışı için genel PA6 vs PA66 satın alma rehberini kullanın. Yapısal parça denemesi için çizimi, yük durumunu ve hizmet koşullarını Jinsu'nun teknik ekibine gönderin. Fiyat karşılaştırması yapmadan veya ikame malzeme onayı vermeden önce mevcut B7G6 ve A2G30 veri sayfalarını ve numunelerini talep edin—ya da aslında hangi başka grade’in önerildiğini sorun.
Sıkça sorulan sorular
PA66 GF30 her zaman daha dayanıklı yapısal malzeme midir?
Hayır. B7G6 ve A2G30 için sırasıyla 150 ve 160 MPa değerleri belirtilse de çekme test yöntemleri ve hızları farklıdır; ayrıca hiçbir veri sayfasında kuru/şartlandırılmış durum tanımı yapılmamıştır. Veri sayfalarında yer alan daha yüksek sayısal değer, başlı başına daha güçlü bir kalıplanmış yapı anlamına gelmez. Gerçek geometri altında eşleştirilmiş koşullarda tam olarak aynı sınıf malzemeleri karşılaştırın.
%30 cam elyafı naylonun su emmesini engeller mi?
Hayır. Poliamid matris hâlâ su emebilir. Sağlanan B7G6 ve A2G30 veri sayfaları denge nem alımını nicel olarak belirtmediğinden, gerçek parçaları tanımlanmış bir nem veya sıvı temas koşulunda ölçün.
A2G30'un 240°C HDT değerini sürekli çalışma sıcaklığı olarak kullanabilir miyim?
Hayır. HDT, belirlenmiş yük altında kısa süreli bir sehim ölçümüdür. Sürekli yükler için malzemenin uzun vadeli termal yaşlanma, sürünme ve mukavemet koruma verilerini kullanın.
PA6 GF30 yerine PA66 GF30 kullanarak kalıbı değiştirmeden geçiş yapabilir miyim?
Böyle varsaymayın. Üretimi temsil eden bir denemede doluş, elyaf yönelimi, kaynak izi konumu, büzüşme, düzlük ve kritik uyumları kontrol edin. Malzeme ikamesi, işleme veya kalıp değişiklikleri gerektirebilir.