
ชิ้นส่วนไนลอนอาจผ่านการตรวจสอบได้ทันทีหลังการขึ้นรูป แต่กลับมีขนาดหรือความพอดีที่เปลี่ยนไปหลังจากเก็บรักษาในอากาศชื้นหรือใช้งานในน้ำ แบบพิมพ์เขียวไม่ได้เปลี่ยนแปลง แต่ ความชื้นของวัสดุต่างหากที่เปลี่ยน โพลีเอไมด์ดูดซับน้ำเข้าสู่โครงสร้างโพลิเมอร์ ซึ่งส่งผลต่อการเคลื่อนที่และระยะห่างของสายโซ่โมเลกุล ทำให้มิติ ความแข็ง และสมบัติการรับแรงกระแทกเปลี่ยนแปลง การเปลี่ยนแปลงขนาดขึ้นอยู่กับเกรดวัสดุเฉพาะตัว สารเสริมแรง รูปทรงชิ้นงาน ความชื้น อุณหภูมิ และระยะเวลา ไม่สามารถกำหนดเป็น “เปอร์เซ็นต์การขยายตัวของไนลอน” ค่าเดียวที่ใช้ได้กับทุกกรณี
บทความนี้อธิบายกลไกดังกล่าวและนำเสนอวิธีการวัดผลในทางปฏิบัติ โดยมุ่งเน้นเรื่อง การดูดซับความชื้นหลังการขึ้นรูป ซึ่งแตกต่างจากการอบเม็ดพลาสติกก่อนการฉีดขึ้นรูป
เกิดอะไรขึ้นจริงเมื่อนylonดูดซับความชื้น?
PA6 และ PA66 มีกลุ่มเอไมด์ที่ทำปฏิกิริยากับน้ำ เมื่อโมเลกุลของน้ำแทรกซึมเข้าไปในโพลิเมอร์ จะเปลี่ยนแปลงแรงยึดเหนี่ยวระหว่างโมเลกุลและทำหน้าที่เป็นพลาสติไซเซอร์ ภายใต้สภาวะการปรับสภาพตามปกติ ชิ้นงานอาจมีความแข็งเกร็งลดลงแต่มีความเหนียวเพิ่มขึ้น ในขณะที่ขนาดมิติขยายใหญ่ขึ้น การดูดซับยังต้องใช้เวลา: ชั้นผิวบางๆ อาจมีความชื้นสูงกว่าแกนกลางก่อนที่การกระจายตัวของความชื้นจะสม่ำเสมอ อัตราเร็วและระดับสมดุลของความชื้นขึ้นอยู่กับสภาวะการสัมผัสและความหนาของผนัง เอกสารทางเทคนิค Ultramid ของ BASF บันทึกข้อมูลการเปลี่ยนแปลงด้านขนาดมิติและคุณสมบัติเชิงกลสำหรับเกรด PA ของตนเอง
การบวมตัวจากความชื้นและการไฮโดรลิซิสเป็นกลไกความล้มเหลวที่แตกต่างกัน การปรับสภาพด้วยความชื้นตามปกติจะเปลี่ยนสถานะทางกายภาพ ซึ่งสามารถย้อนกลับได้บางส่วนโดยการอบแห้งภายใต้สภาวะที่เหมาะสม การสัมผัสกับน้ำร้อนหรือสารเคมีที่มีฤทธิ์กัดกร่อนเป็นเวลานานยังสามารถทำให้เกิดการเสื่อมสภาพทางเคมีได้; การอบแห้งไม่สามารถซ่อมแซมสายโซ่โพลิเมอร์ที่ขาดได้ อุณหภูมิ องค์ประกอบของของเหลว แรงกระทำ และระยะเวลา เป็นปัจจัยกำหนดว่าความเสี่ยงดังกล่าวมีความสำคัญหรือไม่ ชิ้นงานที่ขยายตัวเล็กน้อยแต่ยังคงมีความแข็งแรงสูง จำเป็นต้องมีแนวทางแก้ไขที่แตกต่างจากชิ้นงานที่เปราะหรือสูญเสียความแข็งแรง ดูคู่มือการเลือกวัสดุไนลอนสำหรับระบบบำบัดน้ำของเรา สำหรับคำถามเกี่ยวกับวัสดุเฉพาะการใช้งาน BASF อธิบายผลของน้ำต่อความแข็งเกร็งและความแข็งแรงไว้ในแนวทางการต้านทานสารเคมี
ทำไมการเปลี่ยนแปลงของขนาดจึงทำนายได้ยาก?
สถานะที่ใช้ตรวจสอบขนาดตามแบบมีความสำคัญ “As molded” (หลังขึ้นรูป), “dry” (แห้ง), “conditioned at a specified atmosphere” (ปรับสภาพในบรรยากาศที่กำหนด) และ “after water immersion” (หลังแช่น้ำ) อธิบายสถานะวัสดุที่แตกต่างกัน ผลจากการแช่น้ำไม่ควรนำมาใช้แทนชิ้นส่วนที่ใช้งานในอากาศที่มีความชื้นปานกลาง ในทำนองเดียวกัน แท่งทดสอบในห้องปฏิบัติการอาจไม่สะท้อนพฤติกรรมของชิ้นส่วนหนาที่มีครีบ (rib) มีความเค้นเฉพาะจุด และมีผนังหลายความหนา
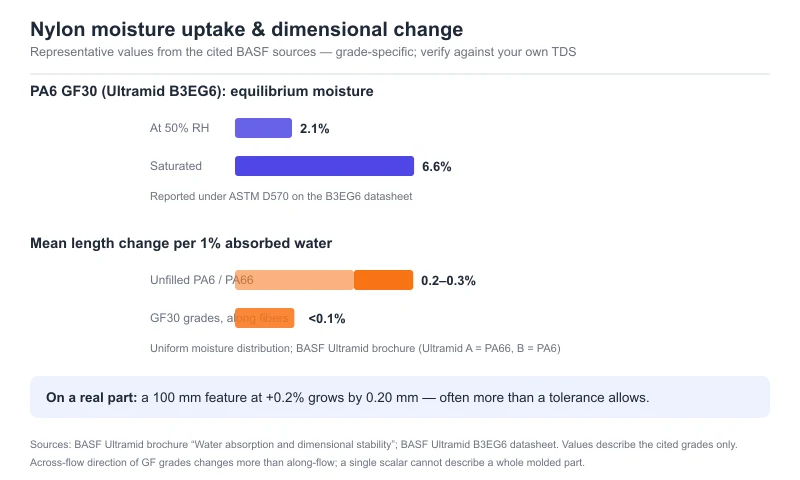
BASF รายงานว่า สำหรับเกรด Ultramid A และ B แบบไม่เสริมแรงภายใต้การกระจายตัวของความชื้นสม่ำเสมอ ความยาวเฉลี่ยเพิ่มขึ้นประมาณ 0.2–0.3% ต่อการดูดซับน้ำ 1% เอกสารเดียวกันระบุว่า สำหรับเกรดเสริมเส้นใยแก้ว การเปลี่ยนแปลงความยาว ตามแนวการจัดเรียงตัวของเส้นใย มีค่า น้อยกว่า 0.1% ต่อการดูดซับน้ำ 1% ข้อมูลนี้เป็นตัวอย่างที่เผยแพร่สำหรับวัสดุและสภาวะดังกล่าว ไม่ใช่ค่าทนทานหรือสัมประสิทธิ์การออกแบบสำหรับเกรดของ Jinsu ทิศทางตั้งฉากกับเส้นใยและรูปแบบการจัดเรียงตัวของเส้นใยในชิ้นงานจริงต้องทำการวัดแยกต่างหาก เอกสาร Ultramid ของ BASF, “Water absorption and dimensional stability”
สำหรับคุณลักษณะขนาด 100 mm การเปลี่ยนแปลง 0.2% จะเท่ากับ 0.20 mm นี่เป็น การคำนวณเพื่อแสดงเหตุผลว่าทำไมเปอร์เซ็นต์เล็กน้อยจึงมีความสำคัญในระดับการประกอบ ไม่ใช่ค่าการเปลี่ยนแปลงที่คาดการณ์ไว้สำหรับชิ้นส่วนของคุณ การเข้าเกลียว พื้นผิวซีล เบ้ารองลูกปืน และการล็อกด้วย snap engagement ล้วนไวต่อการเปลี่ยนแปลงที่น้อยกว่าหนึ่งมิลลิเมตร
เส้นใยแก้ว 30% แก้ปัญหาได้จริงหรือ?
โดยทั่วไป เส้นใยแก้วช่วยจำกัดการเปลี่ยนแปลงมิติในทิศทางที่เส้นใยจัดเรียงตัว แต่อาจทำให้การตอบสนองทางมิติมีลักษณะเป็นทิศทาง (directional) ในชิ้นงานขึ้นรูปด้วยการฉีด ทิศทางการจัดเรียงของเส้นใยได้รับอิทธิพลจากตำแหน่งประตูน้ำ (gate) เส้นทางไหล ความหนาผนัง และแนวเชื่อม (weld line) ดังนั้น ค่า “การขยายตัวจากความชื้น” แบบสเกลาร์เพียงค่าเดียวจึงไม่สามารถอธิบายลักษณะเฉพาะทุกประการของชิ้นส่วน PA6 GF30 หรือ PA66 GF30 ได้
การเสริมแรงไม่ได้ทำให้เมทริกซ์โพลีเอไมด์ทนทานต่อน้ำได้อย่างสมบูรณ์ ตัวอย่างเช่น ข้อมูลจำเพาะผลิตภัณฑ์ (datasheet) ของ Ultramid B3EG6 จาก BASF ซึ่งระบุว่าเป็นเกรด PA6 เสริมด้วยเส้นใยแก้ว 30% รายงานค่าความชื้นที่ 2.1% ที่ความชื้นสัมพัทธ์ 50% และ 6.6% ที่จุดอิ่มตัว ตามมาตรฐาน ASTM D570 ตัวเลขเหล่านี้ใช้อธิบายเกรดเฉพาะของ BASF เท่านั้น ไม่ใช่สำหรับคอมพาวด์ PA6 GF30 ทุกชนิด สิ่งนี้ชี้ให้เห็นว่าความชื้นในการใช้งานและเงื่อนไขการทดสอบต้องถูกระบุควบคู่กับตัวเลขความชื้นเสมอ BASF B3EG6 datasheet
หากชิ้นงานเติมเส้นใยแก้วเกิดการบิดงอระหว่างการจัดเก็บ ควรตรวจสอบทั้งความชื้น และ การจัดเรียงตัวของเส้นใย ความเครียดตกค้างจากการขึ้นรูป (molded-in stress) และความไม่สม่ำเสมอของความหนาผนัง การเปลี่ยนแปลงมิติแบบมีทิศทางอาจเกิดจากหลายปัจจัยร่วมกัน ไม่ควรสรุปว่าการดูดซับความชื้นเป็นสาเหตุเพียงอย่างเดียวโดยปราศจากการวัดผล
การหดตัวหลังขึ้นรูป การขยายตัวจากความร้อน และการบวมจากความชื้น ไม่ใช่ค่าเดียวกัน
การหดตัวหลังขึ้นรูป (Mold shrinkage) อธิบายความแตกต่างของมิติที่เกิดขึ้นระหว่างกระบวนการขึ้นรูปและการเย็นตัวภายใต้เงื่อนไขการทดสอบที่กำหนด การขยายตัวจากความร้อนเกี่ยวข้องกับอุณหภูมิที่เปลี่ยนแปลง ส่วนการบวมจากความชื้นเกี่ยวข้องกับการดูดซับน้ำหลังจากขึ้นรูปแล้ว การคืบตัว (Creep) ภายใต้แรงกระทำต่อเนื่องและการเสื่อมสภาพทางเคมีสามารถทำให้เกิดการเปลี่ยนแปลงเพิ่มเติมได้ ดังนั้น ช่วงค่าการหดตัวหลังขึ้นรูปในเอกสารข้อมูลผลิตภัณฑ์จึง ไม่ใช่คำตอบสำหรับคำถาม “ชิ้นงานสำเร็จรูปนี้จะขยายตัวมากน้อยเพียงใดเมื่อเก็บไว้ในคลังสินค้าที่มีความชื้นสูง?”
เมื่อประเมินปัญหาการรั่วไหลหรือความล้มเหลวในการประกอบ ควรบันทึกมิติ มวล อุณหภูมิ ความชื้น อายุการใช้งาน และประวัติการรับน้ำหนักของชิ้นงาน การวัดชิ้นงานที่เสียหายและมีความชื้นเทียบกับแบบพิมพ์เขียวเพียงอย่างเดียวอาจทำให้มองไม่เห็นจุดที่เกิดการเปลี่ยนแปลงของมิติ (Drift)
แผนการทดสอบเชิงปฏิบัติสำหรับชิ้นส่วนไนลอนที่มีข้อกำหนดด้านความคลาดเคลื่อนที่เข้มงวด
- กำหนดช่วงสภาวะการใช้งาน (Service Condition Range) บันทึกอุณหภูมิขณะใช้งานและเก็บรักษา ความชื้นสัมพัทธ์หรือการสัมผัสของเหลว ระยะเวลาการสัมผัส แรงกระทำ และการจับคู่หรือซีลที่สำคัญ ตัดสินใจว่าจะตรวจสอบชิ้นงานในสถานะแห้ง สถานะผ่านการปรับสภาพ หรือหลังผ่านการใช้งานจริง
- ระบุเกรดวัสดุผสม (Compound) ที่แน่นอน ขอเอกสารข้อมูลทางเทคนิค (TDS) ฉบับปัจจุบัน และสอบถามว่าค่าคุณสมบัติที่รายงานนั้นเป็นค่าในสถานะแห้ง ผ่านการปรับสภาพ หรือแช่อยู่ในของเหลว บันทึกชนิดโพลิเมอร์ ปริมาณเส้นใยแก้ว สารเติมแต่งอื่นๆ สี และระบบสารเพิ่มความเสถียร (Stabilization Package) เนื่องจากฉลาก “PA66 GF30” เดียวกันอาจครอบคลุมสูตรผสมที่แตกต่างกัน
- กำหนดสถานะเริ่มต้นที่ทำซ้ำได้ บันทึกหมายเลขล็อตการผลิต พารามิเตอร์การขึ้นรูป ประวัติการปรับสภาพ น้ำหนัก และมิติที่สำคัญ ใช้ตำแหน่งวัดและเครื่องมือเดียวกันในทุกช่วงเวลา
- ปรับสภาพทั้งชิ้นทดสอบและชิ้นงานจริง รวมการปรับสภาพในอากาศชื้นที่มีการควบคุมซึ่งสอดคล้องกับการใช้งานจริง และการสัมผัสกับน้ำหรือตัวกลางอื่นเฉพาะเมื่อการใช้งานต้องการเท่านั้น บันทึกอุณหภูมิ ความชื้นหรือชนิดของเหลว ความหนาของชิ้นทดสอบ และระยะเวลา ISO 62:2008 อธิบายวิธีการดูดซับน้ำสำหรับชิ้นทดสอบพลาสติกที่กำหนดไว้ในน้ำหรืออากาศชื้น ส่วน ISO 291:2008 กล่าวถึงบรรยากาศที่มีการควบคุมสำหรับการปรับสภาพและการทดสอบ
- วัดน้ำหนักและมิติตามระยะเวลา บันทึกความยาว ความกว้าง ความหนา และลักษณะการทำงานแยกกัน ตรวจสอบทั้งทิศทางตามแนวไหลและทิศทางขวางแนวไหลสำหรับชิ้นงานที่มีเส้นใยแก้วเสริมแรง หยุดการทดสอบเมื่อถึงระยะเวลาที่กำหนดโดยการใช้งานหรือเกณฑ์ความเสถียรที่ตกลงร่วมกัน อย่าสมมติว่า 24 ชั่วโมงแสดงถึงสภาวะสมดุล
- ตรวจสอบหน้าที่การทำงาน ไม่ใช่แค่ใช้เวอร์เนีย ทดสอบแรงประกอบ แรงบิด อัตราการรั่วไหล ระยะห่างทางไฟฟ้า หรือคุณลักษณะอื่นที่กำหนดการยอมรับชิ้นงาน หากมีการสัมผัสความร้อนสูง เป็นเวลานาน หรือมีฤทธิ์กัดกร่อนทางเคมี ให้ประเมินการรักษาความแข็งแรงควบคู่ไปกับขนาดด้วย
สำหรับการดูดซับความชื้นเทียบกับน้ำหนักแห้งเริ่มต้นที่กำหนด คำนวณ น้ำหนักเพิ่มขึ้น (%) = (น้ำหนักหลังสัมผัส − น้ำหนักแห้งเริ่มต้น) ÷ น้ำหนักแห้งเริ่มต้น × 100 สำหรับคุณลักษณะเฉพาะ คำนวณ การเปลี่ยนแปลงมิติ (%) = (มิติหลังสัมผัส − มิติเริ่มต้น) ÷ มิติเริ่มต้น × 100 เก็บข้อมูลสถานะเริ่มต้นและสภาวะการสัมผัสไว้ข้างผลลัพธ์แต่ละรายการ หากชิ้นงานไม่ได้แห้งตั้งแต่ต้น ให้ระบุว่าการคำนวณเป็นการเปลี่ยนแปลงจากสถานะเริ่มต้นนั้น แทนที่จะเรียกว่า “การดูดซับน้ำ”
ISO 15512:2019 ครอบคลุมการหาปริมาณน้ำ (content) ในพลาสติก รวมถึงเม็ดพลาสติกและผลิตภัณฑ์สำเร็จรูป โดยแยกความแตกต่างอย่างชัดเจนจากพฤติกรรมในการดูดซับที่วัดภายใต้ ISO 62 ผลลัพธ์จากมาตรฐานหนึ่งไม่สามารถใช้แทนอีกมาตรฐานหนึ่งได้
การเลือกวัสดุควรปรับเปลี่ยนอย่างไร?
ก่อนอื่นต้องกำหนดว่าชิ้นงานประกอบสามารถยอมรับความคลาดเคลื่อนทางมิติ (dimensional drift) ได้มากน้อยเพียงใดตลอดอายุการใช้งาน จากนั้นเปรียบเทียบ เกรดคอมพาวด์เฉพาะ ภายใต้สภาวะความชื้นและเงื่อนไขการทดสอบเดียวกัน ตัวเลือกอาจรวมถึงเกรด PA6 หรือ PA66 ที่เสริมแรง สูตรที่ออกแบบมาสำหรับการสัมผัสกับน้ำ หรือโพลีเอไมด์ชนิดอื่นที่มีโปรไฟล์การดูดซับความชื้นแตกต่างกัน ไม่ควรอนุมัติวัสดุใดๆ เพียงเพราะกลุ่มโพลิเมอร์นั้นถูกอธิบายว่ามี “อัตราการดูดซับต่ำ”
เมื่อมีความกังวลเรื่องความทนทานต่อความร้อนของน้ำ ควรตรวจสอบข้อมูลการเสื่อมสภาพและการคงไว้ซึ่งคุณสมบัติของเกรดจริง คำอธิบายว่า “ทนต่อการไฮโดรไลซิส” ไม่ได้รับประกันโดยอัตโนมัติว่าจะมีการบวมตัวจากความชื้นต่ำ และการบวมตัวที่น้อยกว่าก็ไม่ได้ยืนยันความต้านทานต่อการไฮโดรไลซิสในระยะยาวแต่อย่างใด สำหรับชิ้นงานที่สัมผัสกับน้ำ ต้องตรวจสอบข้อกำหนดแต่ละข้อแยกกัน
หากคุณกำลังตัดสินใจเลือกระหว่างเกรดไนลอนสำหรับชิ้นงานที่มีความคลาดเคลื่อนแคบ ดูรายละเอียดวัสดุ PA6 และ PA66 ของเรา หรือ ส่งแบบ drawing ค่าความคลาดเคลื่อน และช่วงสภาวะการใช้งานมาให้เรา เราสามารถแนะนำเกรดที่เป็นตัวเลือกและแผนการทดสอบตัวอย่างได้ แต่การตัดสินใจขั้นสุดท้ายควรได้รับการยืนยันจากชิ้นงานและกระบวนการผลิตของคุณ
คำถามที่พบบ่อย
การอบแห้งเม็ดไนลอนจะช่วยป้องกันไม่ให้ชิ้นงานสำเร็จรูปขยายตัวในภายหลังหรือไม่?
ไม่ การอบแห้งเม็ดพลาสติกเป็นการจัดการความชื้นก่อนกระบวนการขึ้นรูป เมื่อขึ้นรูปแล้ว ชิ้นงานสามารถดูดซับความชื้นจากสภาพแวดล้อมจนเข้าใกล้สภาวะสมดุล (conditioned state) ทั้งความชื้นในระหว่างกระบวนการผลิตและความชื้นขณะใช้งานควรได้รับการควบคุม แต่อยู่ในคนละขั้นตอน
การดูดซับน้ำเป็นกระบวนการถาวรเสมอไปหรือไม่?
การดูดซับความชื้นทั่วไปเป็นกระบวนการทางกายภาพและสามารถย้อนกลับได้บางส่วน การเปลี่ยนแปลงของมวลหรือมิติเพียงอย่างเดียวไม่ได้พิสูจน์ว่ามีความเสียหายถาวร การสัมผัสกับน้ำร้อนซ้ำๆ สารเคมีที่มีฤทธิ์รุนแรง หรือแรงเครียดต่อเนื่อง อาจทำให้เกิดการเปลี่ยนแปลงเพิ่มเติมซึ่งอาจไม่สามารถย้อนกลับได้ ควรทดสอบปัจจัยเหล่านี้แยกต่างหาก
สามารถใช้ค่า “การดูดซับน้ำใน 24 ชั่วโมง” จากผู้จำหน่ายมาเป็นค่าความคลาดเคลื่อนด้านมิติ (dimensional tolerance) ได้หรือไม่?
ไม่ได้ ค่าร้อยละของมวลน้ำที่ดูดซับและค่าร้อยละของการเปลี่ยนแปลงความยาวเป็นการวัดคนละประเภทกัน นอกจากนี้ การทดสอบในระยะเวลา 24 ชั่วโมงอาจไม่สะท้อนถึงสภาวะสมดุล ความหนาผนังจริง และเงื่อนไขการใช้งานของชิ้นงานคุณ
PA6 GF30 และ PA66 GF30 มีพฤติกรรมด้านความชื้นเหมือนกันหรือไม่?
ไม่จำเป็นเสมอไป องค์ประกอบทางเคมีของเรซิน สูตรผสมของเกรด ปริมาณและการจัดเรียงตัวของเส้นใย รวมถึงเงื่อนไขการสัมผัส ล้วนมีผลต่อพฤติกรรมดังกล่าว ควรเปรียบเทียบเกรดจากผู้จำหน่ายรายเดียวกันทั้งในสภาวะ dry-as-molded และ conditioned state ที่สอดคล้องกับการใช้งานของคุณ