Una staffa può superare un test di trazione a temperatura ambiente e fallire comunque dopo mesi sotto carico in un ambiente caldo e umido. Per una parte strutturale stampata ad iniezione, scegliendo tra PA6 GF30 e PA66 GF30 pertanto è necessario qualcosa di più che confrontare il numero più grande di resistenza alla trazione su due schede tecniche. Le domande importanti sono cosa deve sopportare la parte, per quanto tempo, a quale temperatura e stato di umidità e dove il processo di stampaggio posiziona le fibre e le linee di saldatura.
Entrambi i nomi indicano una poliammide rinforzata con circa il 30% di fibra di vetro in peso. Lo fanno no specificare una formulazione universale. Qui utilizziamo due fogli di materiale Jinsu effettivi:B7G6 (PA6 GF30) e A2G30 (PA66 GF30)—per mostrare cosa può verificare un acquirente e dove sono necessari ulteriori test. Stabilizzatori di calore, modificatori dell'impatto, lunghezza delle fibre, colore e cronologia della lavorazione possono modificare il risultato. Qualificare l'esatto grado proposto e la parte stampata nelle sue condizioni di servizio.
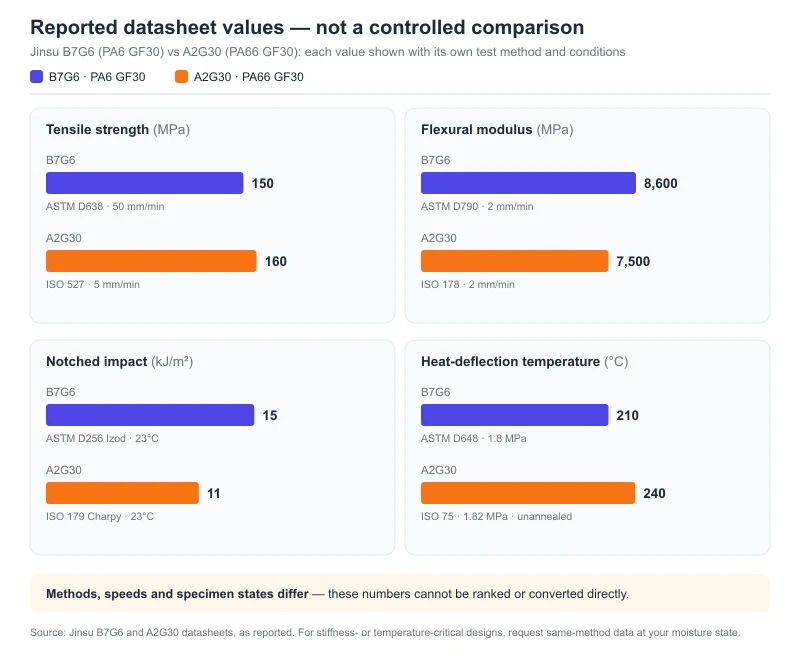
Cosa riportano effettivamente le schede tecniche Jinsu B7G6 e A2G30
Questi sono valori tipici della scheda fornitore, limiti di acquisto non garantiti. I due fogli utilizzano standard di prova o velocità diversi per diverse proprietà e non indicano se i loro campioni meccanici erano asciutti o condizionati con umidità. Leggi ogni risultato con il suo metodo anziché trattare le due colonne come un test testa a testa controllato.
| Immobile segnalato | B7G6 · PA6 GF30 | A2G30 · PA66 GF30 | Come usarlo |
|---|---|---|---|
| Fibra di vetro | 30 ± 2%, ISO 3451 | Descritto come 30% GF; nessun contenuto misurato dichiarato | Entrambi sono commercializzati come GF30; solo B7G6 fornisce un test del contenuto di fibre in questi fogli. |
| Densità a 23°C | 1,19 g/cm³, ASTM D792 | 1,36 g/cm³, ISO 1183 | Questi sono i valori dei voti riportati con metodi diversi. Conferma la massa nella parte stampata quando il peso o il costo del pezzo sono importanti. |
| Resistenza alla trazione | 150 MPa, ASTM D638, 50 mm/min | 160 MPa, ISO 527, 5 mm/min | Non classificare 160 vs 150 come confronto controllato della forza: il metodo e la velocità differiscono. |
| Modulo di flessione | 8.600 MPa, ASTM D790, 2 mm/min | 7.500 MPa, ISO 178, 2 mm/min | Gli standard differiscono; richiedere un metodo e uno stato di umidità abbinati per una progettazione critica in termini di rigidità. |
| Impatto dentellato | 15 kJ/m² come riportato, ASTM D256 Izod, 23°C | 11 kJ/m², ISO 179 Charpy, 23°C | Diversi metodi di impatto e campioni. Non confrontare o convertire i due numeri senza un test corrispondente. |
| Temperatura di deflessione termica | 210°C, ASTM D648, 1,8 MPa | 240°C, ISO 75, 1,82 MPa, non ricotto | Risultati dello screening separati, no temperature di servizio a lungo termine consentite o una classificazione rigorosa basata sullo stesso metodo. |
| Ritiro da stampaggio | 0.4–0.6%, ISO 294 | 0.4–0.9%, ISO 2577 | I metodi e i dettagli del campione differiscono; misurare il restringimento e la deformazione nello stampo di produzione. |
Fonte: fornita da Jinsu PA6GF30 / B7G6 e PA66+GF30 / A2G30 schede materiali. La scheda A2G30 è datata 20 aprile 2026. Entrambe descrivono valori tipici di riferimento piuttosto che garanzie di ispezione. Richiedi il PDF corrente specifico del grado e i limiti di accettazione concordati prima di ordinare.
I fogli pubblicati individuano due veri candidati, ma è così no dimostrare che si sopporterà un carico maggiore in un componente umido, caldo o saldato. Ciò richiede test delle condizioni corrispondenti. In particolare, nessuno dei due fogli fornisce una tabella meccanica a secco rispetto a quella condizionata, una curva di scorrimento o un risultato di fatica per questi due gradi.
Inizia con la modalità di fallimento, quindi seleziona un materiale
| Situazione delle parti strutturali | Primo processo sensato | Ciò che deve ancora essere dimostrato |
|---|---|---|
| Una staffa carica vicino a una fonte di calore | Selezionare A2G30 e qualsiasi alternativa idonea stabilizzata al calore | Ottenere con lo stesso metodo dati a caldo e condizionati, creep, fatica e ritenzione di resistenza reale temperatura e durata del carico; i due TDS HDT da soli sono insufficienti. |
| Un alloggiamento con tolleranza ridotta o una sede del cuscinetto esposta all'aria umida | Prova sia B7G6 che A2G30 | Nessuno dei due fogli fornisce un valore di umidità di equilibrio per questi gradi. Misurare le dimensioni e l'adattamento dopo il condizionamento, lungo e attraverso il flusso. |
| Un alloggiamento scanalato con una linea di saldatura critica, requisiti di scatto o impatto | Provali entrambi; prendere in considerazione una qualità specificatamente modificata per l'impatto, se necessario | I valori Izod e Charpy stampati non possono essere classificati. Testare la resistenza della linea di saldatura e l'impatto locale della geometria stampata. |
| Una parte a temperatura moderata con percorsi di flusso lunghi e un rigoroso obiettivo di costo pezzo | Confronta entrambi nello stampo di produzione | Pressione di riempimento, curvatura, tempo di ciclo, scarti e prezzo del materiale consegnato per le qualità esatte. |
| Esposizione ad acqua calda, refrigerante o detergenti aggressivi | Specificare l'esposizione prima di scegliere un polimero di base | Dati relativi all'idrolisi o all'invecchiamento chimico specifici per il grado, oltre alla resistenza mantenuta e ai test di tenuta/adattamento; "GF30" non è un indice di durabilità. |
Questi sono regole di selezione, non approvazioni automatiche. Se nessuno dei due gradi mantiene le dimensioni o le prestazioni meccaniche per tutta la durata del servizio, prendere in considerazione una formulazione o una famiglia di polimeri diversa piuttosto che forzare una scelta tra PA6 e PA66.
L'umidità modifica sia la vestibilità che la capacità di carico
La fibra di vetro limita alcuni movimenti dimensionali, ma la matrice in poliammide assorbe comunque acqua. Il risultato è dipendente dal tempo e direzionale: una nervatura allineata al flusso può comportarsi in modo diverso da un elemento situato lungo la direzione del flusso. L'umidità può anche ridurre la rigidità, quindi una staffa che soddisfa un limite di deflessione a secco potrebbe non raggiungerlo dopo il condizionamento. I fogli Jinsu B7G6 e A2G30 non riportano l'assorbimento di umidità di equilibrio o il modulo secco/condizionato accoppiato, quindi i valori meccanici elencati non possono rispondere da soli a quella domanda di servizio.
Solo per contesto, una coppia pubblicata separata, dello stesso fornitore:PA6 GF30 B3EG6 e PA66 GF30 A3EG6-riporta gli intervalli di umidità di equilibrio di 1.9–2.3% e 1.5–1.9% a 23°C/50% RH, rispettivamente. Il suo modulo di trazione cambia da da 9,5 a 6,2 GPa per il grado PA6 e Da 10,0 a 7,2 GPa per il grado PA66 da secco a condizionato. Questi valori dimostrano perché il condizionamento è importante; non sono valori per B7G6 o A2G30.
Specificare se si applicano i requisiti di disegno e meccanici come modellato, asciutto, condizionato in un'atmosfera definita o dopo un'esposizione liquida definita. Misura la massa, le dimensioni chiave e l'idoneità funzionale nello stesso stato. Un numero di immersione di 24 ore non è una tolleranza dimensionale e un valore di ritiro dello stampo non prevede il successivo rigonfiamento da umidità. La nostra guida separata spiega perché le dimensioni del nylon cambiano dopo l'assorbimento dell'acqua.
Per un assemblaggio di precisione, controllare le posizioni che effettivamente non riescono: spaziatura dei fori dei bulloni, sedi dei cuscinetti, compressione della guarnizione, innesto a scatto e planarità. Se il componente è caldo e umido per lunghi periodi, valutare la degradazione chimica e il mantenimento delle proprietà meccaniche separatamente dal condizionamento reversibile dell'umidità.
Calore: non trasformare l'HDT in una temperatura di uso continuo
L'HDT viene misurato in base a un carico di flessione e a una procedura di riscaldamento specificati. Utile per confrontare i materiali nella stessa condizione di prova, ma non stabilisce lo stress ammissibile nell'arco di mesi o anni. Rapporti del foglio B7G6 di Jinsu ' 210°C secondo ASTM D648 a 1,8 MPa; lo riporta il foglio A2G30 240°C sotto ISO 75 a 1,82 MPa su un campione non ricotto. Questi diversi metodi e i dettagli non specificati dei campioni non supportano un preciso divario prestazionale di 30°C nel confronto diretto.
La distinzione tra HDT e durata è reale anche con un metodo di test abbinato. Il separato B3EG6 e A3EG6 gli esempi riportano HDT di 210°C e 250°C secondo ISO 75, ma entrambi elencano 135°C per l'indice di temperatura IEC 60216 con una perdita di resistenza alla trazione del 50% dopo 20.000 ore. Si tratta di gradi di produttori diversi, non di dati sostitutivi per B7G6 o A2G30; illustrano perché un HDT non deve essere venduto come rating per uso continuo.
Per una parte portante calda, ottenere curve di scorrimento viscoso specifiche del grado, dati di resistenza rispetto alla temperatura e risultati di invecchiamento termico. Testare alla temperatura del pezzo più realistica e non solo alla temperatura dell'aria ambiente. Includere umidità, sostanze chimiche e carico ciclico, ove pertinente. Se un fornitore definisce un grado “stabilizzato al calore”, richiedete il test di stabilizzazione e il criterio di conservazione della proprietà anziché considerare l'etichetta come prova.
Lo stampo può avere la stessa importanza della resina di base
Le fibre corte si allineano durante il riempimento. La posizione del cancello, le transizioni delle pareti e le nervature influenzano quindi la rigidità locale, il ritiro e la deformazione. Una linea di saldatura nel punto in cui si incontrano due fronti di flusso può essere molto più debole di una barra di trazione standard, in particolare quando tale linea cade su un risalto o uno scatto caricato. La guida alla modellazione dei materiali di BASF ' tratta esplicitamente l'orientamento delle fibre, l'umidità, la temperatura e il tasso di carico come variabili collegate; La guida della linea di saldatura di Envalior ' consiglia di controllare la posizione del cancello, il percorso del flusso, lo sfiato e la linea di saldatura nella geometria effettiva.
Non copiare le impostazioni di stampaggio di un grado ' in un altro. L'elenco dei fogli Jinsu Asciugatura a 100–120°C come intervallo iniziale (4–5 ore per B7G6; 4–6 ore per A2G30) e temperature dello stampo di 79–90°C e 80–100°C, rispettivamente. Il foglio A2G30 elenca separatamente Temperatura di fusione 250–270°C e Temperatura dell'ugello 280–300°C. La temperatura di fusione descrive la fusione del polimero; la temperatura dell'ugello descrive la zona dell'ugello. Sono quantità diverse e non è necessario che i loro intervalli corrispondano. Nemmeno la temperatura dello stampo. Questi sono intervalli di riferimento delle schede di qualità, pertanto durante le prove registrare separatamente le condizioni effettive di fusione, ugello e stampo. Il tempo di asciugatura dipende anche dall'umidità iniziale del pellet e dalle prestazioni dell'essiccatore; verificare l'umidità e l'aspetto del pellet invece di fare affidamento solo sul tempo.
Il passaggio da PA6 GF30 a PA66 GF30 dovrebbe innescare una prova dello stampo, soprattutto se la parte ha percorsi di flusso lunghi, punti di accesso multipli, nervature sottili o requisiti di planarità rigorosa. I valori di ritiro dello stampo provenienti da diversi box di prova e impostazioni non sono direttamente trasferibili alla cavità di produzione.
Un piano di qualificazione che porti ad una scelta difendibile
- Definire la dotazione di servizio. Registra le temperature di picco e normali delle parti, l'esposizione al secco e al bagnato, l'entità e la durata del carico, le vibrazioni o l'impatto, le sostanze chimiche e la durata richiesta. Definire limiti di accettazione misurabili per deformazione, resistenza, dimensioni e funzione.
- Richiedi documenti con grado esatto. Per B7G6 e A2G30, richiedere dati aggiornati a secco/condizionati e risultati di trazione, flessione, impatto e HDT con metodi abbinati, oltre alle curve di creep e invecchiamento dove necessario. Registrare il contenuto di fibre, lo stabilizzante, il colore e i metodi di prova. Non confrontare un grado non modificato con uno stabilizzato e attribuire la differenza esclusivamente al PA6 rispetto al PA66.
- Modella entrambi i candidati in condizioni rappresentative. Registra l'essiccatore e misura l'umidità dei pellet, le temperature di fusione e stampo, le posizioni dei cancelli e delle linee di saldatura, l'imballaggio, il tempo di ciclo e gli scarti. Mantenere la stessa geometria critica e le stesse posizioni di ispezione.
- Testare le parti negli stati che contano. Includere campioni così come stampati e condizionati per il servizio. Misura le dimensioni parallele e normali al flusso, le caratteristiche portanti, la resistenza della linea di saldatura, lo scorrimento viscoso o la fatica e l'assemblaggio funzionale. Aggiungere acqua calda o invecchiamento chimico solo quando l'applicazione lo richiede.
- Confronta il costo totale della parte. Includere il prezzo della resina indicato, l'energia di essiccazione, il tempo di ciclo, gli scarti, le modifiche agli strumenti, l'ispezione e il rischio di guasti sul campo. Un prezzo della resina più basso non significa necessariamente un costo della parte accettata più basso.
Usa il guida generale all'acquisto di PA6 e PA66 per una panoramica più ampia della famiglia dei polimeri. Per una prova di parti strutturali, inviare il disegno, il caso di carico e le condizioni di servizio a Il team tecnico di Jinsu '. Richiedi la corrente B7G6 e A2G30 schede tecniche e campioni (o chiedere quale altro grado viene effettivamente proposto) prima di confrontare i prezzi o approvare un sostituto.
Domande frequenti
PA66 GF30 è sempre il materiale strutturale più resistente?
N. B7G6 e A2G30 elencano 150 e 160 MPa, ma i loro metodi di trazione e velocità di prova differiscono e nessuno dei due fogli definisce uno stato secco/condizionato. Il numero stampato più alto da solo non stabilisce la struttura stampata più forte. Confronta i gradi esatti in condizioni corrispondenti nella geometria reale.
Il 30% di fibra di vetro impedisce al nylon di assorbire acqua?
No. La matrice in poliammide può comunque assorbire acqua. I fogli B7G6 e A2G30 forniti non quantificano il loro assorbimento di equilibrio, quindi misurare le parti effettive in una condizione di umidità o esposizione a liquidi definita.
Posso utilizzare l'HDT di 240°C dell'A2G30 ' come temperatura di servizio continuo?
No. L'HDT è una misurazione della deflessione a breve termine sotto un carico specificato. Utilizzare i dati di invecchiamento termico, creep e resistenza mantenuta a lungo termine del grado ' per carichi sostenuti.
Posso sostituire PA6 GF30 con PA66 GF30 senza cambiare lo stampo?
Non dare per scontato che sia così. Controlla il riempimento, l'orientamento delle fibre, la posizione della linea di saldatura, il ritiro, la planarità e gli accoppiamenti critici in una prova rappresentativa della produzione. Una sostituzione del materiale può richiedere modifiche alla lavorazione o agli strumenti.