Una parte in nylon può superare l'ispezione subito dopo lo stampaggio, quindi adattarsi in modo diverso dopo essere stata conservata in aria umida o utilizzata in acqua. Il disegno non è cambiato, ma il materiale ' s il contenuto di umidità ha. La poliammide assorbe l'acqua nel polimero; il conseguente cambiamento nella mobilità e nella spaziatura della catena può alterare le dimensioni, la rigidità e il comportamento agli urti. La variazione delle dimensioni dipende dal grado esatto, dal rinforzo, dalla geometria, dall'umidità, dalla temperatura e dal tempo. Non può essere assegnata una “percentuale di espansione del nylon” universale.
Questo articolo spiega il meccanismo e fornisce un modo pratico per misurarlo. Si rivolge esposizione all'umidità post-stampaggio, che è diverso dall'essiccazione dei pellet prima dello stampaggio a iniezione.
Cosa succede realmente quando il nylon assorbe l'umidità?
PA6 e PA66 contengono gruppi ammidici che interagiscono con l'acqua. Quando l'acqua entra nel polimero, cambia le interazioni intermolecolari e agisce come un plastificante. Sotto il condizionamento ordinario, una parte può diventare meno rigida e più duttile mentre le sue dimensioni aumentano. Anche l’assorbimento richiede tempo: uno strato superficiale sottile può essere più umido del nucleo prima che la distribuzione dell’umidità sia uniforme. La velocità e il livello di equilibrio dipendono dalle condizioni di esposizione e dallo spessore della parete. BASF ' s Brochure tecnica Ultramid documenta le modifiche nelle dimensioni e nelle proprietà meccaniche dei propri gradi PA.
Il rigonfiamento dell'umidità e l'idrolisi sono meccanismi di cedimento diversi. Il normale condizionamento dell'umidità modifica lo stato fisico e può essere parzialmente invertito mediante essiccazione in condizioni appropriate. Anche l'esposizione prolungata all'acqua calda o ai mezzi aggressivi può causare degrado chimico; l'essiccazione non ripara le catene polimeriche rotte. La temperatura, la composizione del liquido, il carico e la durata determinano se tale rischio è importante. Una parte che cresce leggermente ma rimane forte ha bisogno di una risposta diversa da una che si indebolisce o perde forza. Vedi il nostro guida alla selezione del nylon per il trattamento dell'acqua per domande sui materiali specifici per l'applicazione. BASF discute l'effetto dell'acqua sulla rigidità e sulla resistenza nel suo documento guida alla resistenza chimica.
Perché il cambiamento dimensionale può essere difficile da prevedere?
Lo stato in cui viene controllata la quota del disegno è importante. "Come modellato", "asciutto", "condizionato in un'atmosfera specifica" e "dopo l'immersione in acqua" descrivono diversi stati del materiale. Un risultato di immersione in acqua non dovrebbe essere sostituito da una parte che trascorre la sua vita in aria moderatamente umida. Allo stesso modo, una barra da laboratorio potrebbe non rappresentare una parte spessa e nervata con sollecitazioni locali e diverse sezioni di parete.
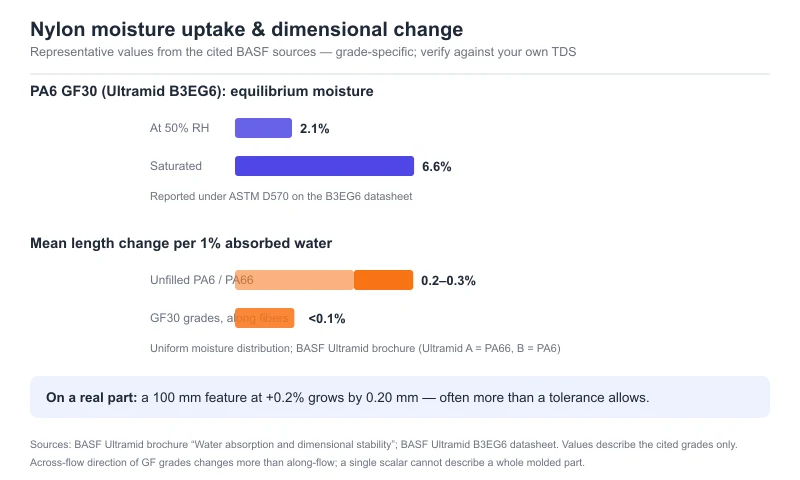
BASF lo riferisce, per il suo materiale non rinforzato Gradi Ultramid A e B con distribuzione uniforme dell'umidità, l'aumento medio della lunghezza è di circa 0,2–0,3% per 1% di acqua assorbita. La stessa brochure afferma che, per i gradi rinforzati con fibra di vetro, la lunghezza cambia lungo l'orientamento delle fibre è meno dello 0,1% per l'1% di acqua assorbita. Questi sono esempi pubblicati per tali materiali e condizioni, non tolleranze o coefficienti di progettazione per i gradi Jinsu. La direzione trasversale della fibra e il modello di fibra della parte reale ' devono essere misurati separatamente. Brochure BASF Ultramid, “Assorbimento d'acqua e stabilità dimensionale”
Per un elemento da 100 mm, una variazione dello 0,2% corrisponderebbe a 0,20 mm. Questo è aritmetica che illustra perché una piccola percentuale è importante su scala di assemblaggio; non è un cambiamento previsto da parte tua. L'adattamento della filettatura, le superfici di tenuta, le sedi dei cuscinetti e l'innesto a scatto possono essere tutti sensibili a modifiche inferiori a un millimetro.
Il 30% di fibra di vetro risolve il problema?
La fibra di vetro generalmente limita il cambiamento dimensionale nella direzione in cui si allineano le fibre. Può anche rendere direzionale la risposta dimensionale. In una parte stampata a iniezione, l'orientamento delle fibre è influenzato dal punto di accesso, dal percorso del flusso, dallo spessore della parete e dalle linee di saldatura. Un singolo valore scalare di “espansione dell’umidità” pertanto non può descrivere ogni caratteristica di un componente PA6 GF30 o PA66 GF30.
Inoltre, il rinforzo non rende la matrice poliammidica immune all'acqua. Ad esempio, BASF ' è separato Ultramid B3EG6 la scheda tecnica identifica il materiale come un grado PA6 rinforzato con fibra di vetro al 30% ed elenca i valori di umidità di 2,1% al 50% di umidità relativa e 6,6% alla saturazione, secondo la sua dichiarata segnalazione ASTM D570. Queste cifre lo descrivono grado BASF specifico, non tutti i composti PA6 GF30. Mostrano perché l'umidità di servizio e le condizioni di prova appartengono accanto a ogni numero di umidità. Scheda tecnica BASF B3EG6
Se una parte riempita di vetro si deforma durante la conservazione, controllare l'umidità e orientamento delle fibre, sollecitazioni modellate e sezioni di parete non uniformi. Uno spostamento dimensionale direzionale può essere causato da diversi effetti insieme; il cambiamento non dovrebbe essere attribuito al solo assorbimento senza misurazioni.
Il ritiro dello stampo, l'espansione termica e il rigonfiamento dovuto all'umidità non sono lo stesso numero
Il ritiro dello stampo descrive la differenza dimensionale creata durante lo stampaggio e il raffreddamento in condizioni di prova specificate. La dilatazione termica riguarda il cambiamento di temperatura. Il rigonfiamento da umidità riguarda l'assorbimento di acqua dopo lo stampaggio. Lo scorrimento sotto carico sostenuto e la degradazione chimica possono aggiungere ulteriori cambiamenti. Pertanto è disponibile una scheda tecnica della gamma di ritiro dello stampo ' no una risposta alla domanda “Quanto crescerà questo pezzo finito in un magazzino umido?”
Quando si valuta una perdita o un guasto di assemblaggio, registrare la parte's dimensioni, massa, temperatura, umidità, età e cronologia del carico. Misurare una parte bagnata guasta rispetto al solo disegno può nascondere il punto in cui si è verificata la deriva.
Un piano di test pratico per una parte in nylon critica per la tolleranza
- Definire la dotazione di servizio. Registrare la temperatura operativa e di conservazione, l'umidità relativa o il contatto con liquidi, il tempo di esposizione, il carico e l'adattamento o la tenuta critica. Decidere se la parte verrà ispezionata a secco, condizionata o dopo l'esposizione in servizio.
- Identificare il composto esatto. Ottieni la TDS attuale e chiedi se le proprietà segnalate sono asciutte, condizionate o immerse. Registrare il tipo di polimero, il contenuto di fibra di vetro, altri riempitivi, il colore e qualsiasi pacchetto di stabilizzazione. La stessa etichetta “PA66 GF30” può coprire diverse formulazioni.
- Imposta uno stato iniziale ripetibile. Registra il lotto di produzione, le impostazioni di stampaggio, la cronologia del condizionamento, la massa e le dimensioni critiche. Utilizzare le stesse posizioni di misurazione e lo stesso strumento per ogni punto temporale.
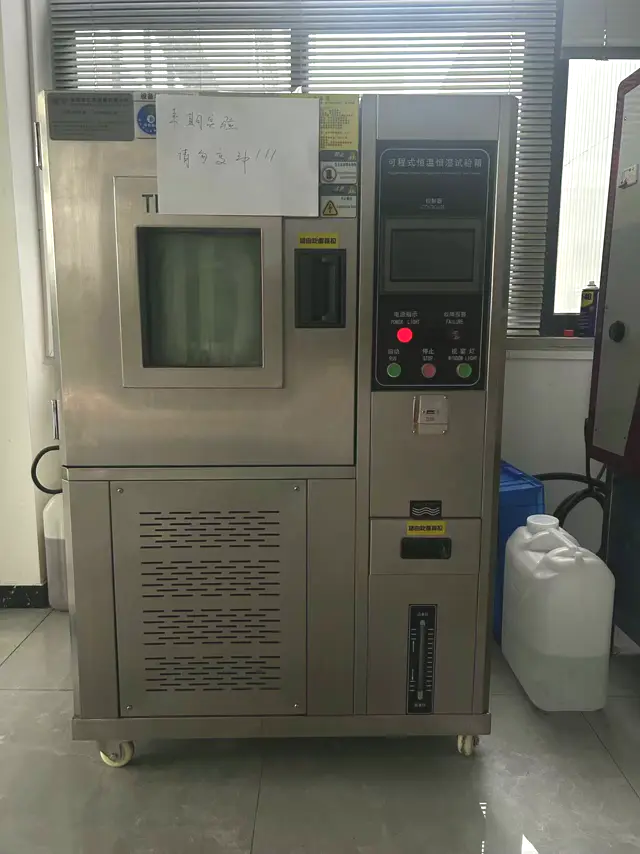
- Condizionare sia i campioni che le parti reali. Includere una condizione di aria umida controllata rilevante per l'uso e un'esposizione all'acqua o media solo se l'applicazione lo richiede. Documentare la temperatura, l'umidità o il liquido, lo spessore del campione e l'ora. ISO 62:2008 descrive i metodi di assorbimento dell'acqua per campioni di plastica definiti in acqua o aria umida; ISO 291:2008 affronta le atmosfere controllate per il condizionamento e il test.
- Misurare massa e dimensioni nel tempo. Registrare separatamente lunghezza, larghezza, spessore e caratteristiche funzionali. Controllare sia la direzione del flusso lungo che quella trasversale per una parte riempita di vetro. Interrompere il test quando viene raggiunta la durata definita dall'applicazione o il criterio di stabilizzazione concordato; non dare per scontato che 24 ore rappresentino l'equilibrio.
- Controllare la funzionalità, non solo la pinza. Testare la forza dell'assemblaggio, la coppia, il tasso di perdita, il gioco elettrico o un'altra caratteristica che determina effettivamente l'accettazione della parte. Se l'esposizione è calda, prolungata o chimicamente aggressiva, valutare la ritenzione della resistenza e le dimensioni.
Per l'assorbimento di umidità relativo alla massa secca iniziale definita, calcolare aumento di massa (%) = (massa dopo l'esposizione − massa secca iniziale) ÷ massa secca iniziale × 100. Per una caratteristica particolare, calcola cambiamento dimensionale (%) = (dimensione dopo l'esposizione − dimensione iniziale) ÷ dimensione iniziale × 100. Conservare lo stato iniziale e la condizione di esposizione accanto a ciascun risultato. Se la parte inizialmente non è asciutta, etichetta il calcolo come cambiamento rispetto allo stato iniziale anziché come "assorbimento d'acqua".
ISO 15512:2019 riguarda la determinazione dell'acqua contenuto nelle materie plastiche, compresi granuli e articoli finiti; lo distingue esplicitamente dal comportamento di assorbimento misurato secondo ISO 62. Un risultato per uno non sostituisce l'altro.
Come dovrebbe cambiare la selezione dei materiali?
Per prima cosa decidere quanta deriva dimensionale può tollerare l'assieme durante la sua vita utile. Quindi confrontare composti specifici nello stesso stato di umidità e condizioni di prova. Le opzioni possono includere un grado PA6 o PA66 rinforzato, una formulazione selezionata per l'esposizione all'acqua o un'altra poliammide con un profilo di umidità diverso. Nessuno dovrebbe essere approvato esclusivamente perché una famiglia di polimeri è descritta come “a basso assorbimento”.
Quando il problema è la durabilità dell'acqua calda, verificare il grado effettivo's dati sull'invecchiamento e sulla conservazione della proprietà. Una descrizione "resistente all'idrolisi" non garantisce automaticamente un basso rigonfiamento da umidità, e un rigonfiamento inferiore non stabilisce di per sé una resistenza all'idrolisi a lungo termine. Per una parte a contatto con l'acqua, verificare ogni requisito in modo indipendente.
Se scegli tra i gradi di nylon per una parte con tolleranza stretta, rivedi i nostri materiali PA6 e PA66 o inviaci il disegno, la tolleranza e le condizioni di servizio. Possiamo consigliare i voti dei candidati e un piano di test di esempio; la scelta finale dovrebbe essere convalidata da parte tua e dal tuo processo.
Domande frequenti
L'essiccazione dei pellet di nylon impedirà alla parte finita di crescere successivamente?
No. L'essiccazione del pellet risolve l'umidità prima dello stampaggio. Una volta modellata, la parte può assorbire umidità dall'ambiente fino a quando non si avvicina a uno stato dipendente dalle condizioni. Sia l'umidità di lavorazione che l'umidità di servizio dovrebbero essere controllate, ma in fasi diverse.
L'assorbimento d'acqua è sempre permanente?
Il normale assorbimento di umidità è un processo fisico e può essere parzialmente reversibile. Un cambiamento nella massa o nelle dimensioni da solo non dimostra un danno permanente. L’esposizione ripetuta all’acqua calda, alle sostanze chimiche aggressive o allo stress prolungato possono introdurre ulteriori cambiamenti potenzialmente irreversibili; testarli separatamente.
Posso utilizzare il numero di "assorbimento d'acqua nelle 24 ore" del fornitore ' come tolleranza dimensionale?
No. La percentuale di massa dell'acqua assorbita e la percentuale di variazione della lunghezza sono misurazioni diverse. Inoltre, un test di 24 ore potrebbe non riflettere l'equilibrio o lo spessore effettivo della parete e le condizioni di servizio del componente.
PA6 GF30 e PA66 GF30 hanno lo stesso comportamento all'umidità?
Non necessariamente. La chimica della resina, la formulazione del grado, la quantità e l'orientamento delle fibre e le condizioni di esposizione sono tutti fattori importanti. Confronta le esatte qualità dei fornitori negli stati secco e condizionato che corrispondono alla tua applicazione.